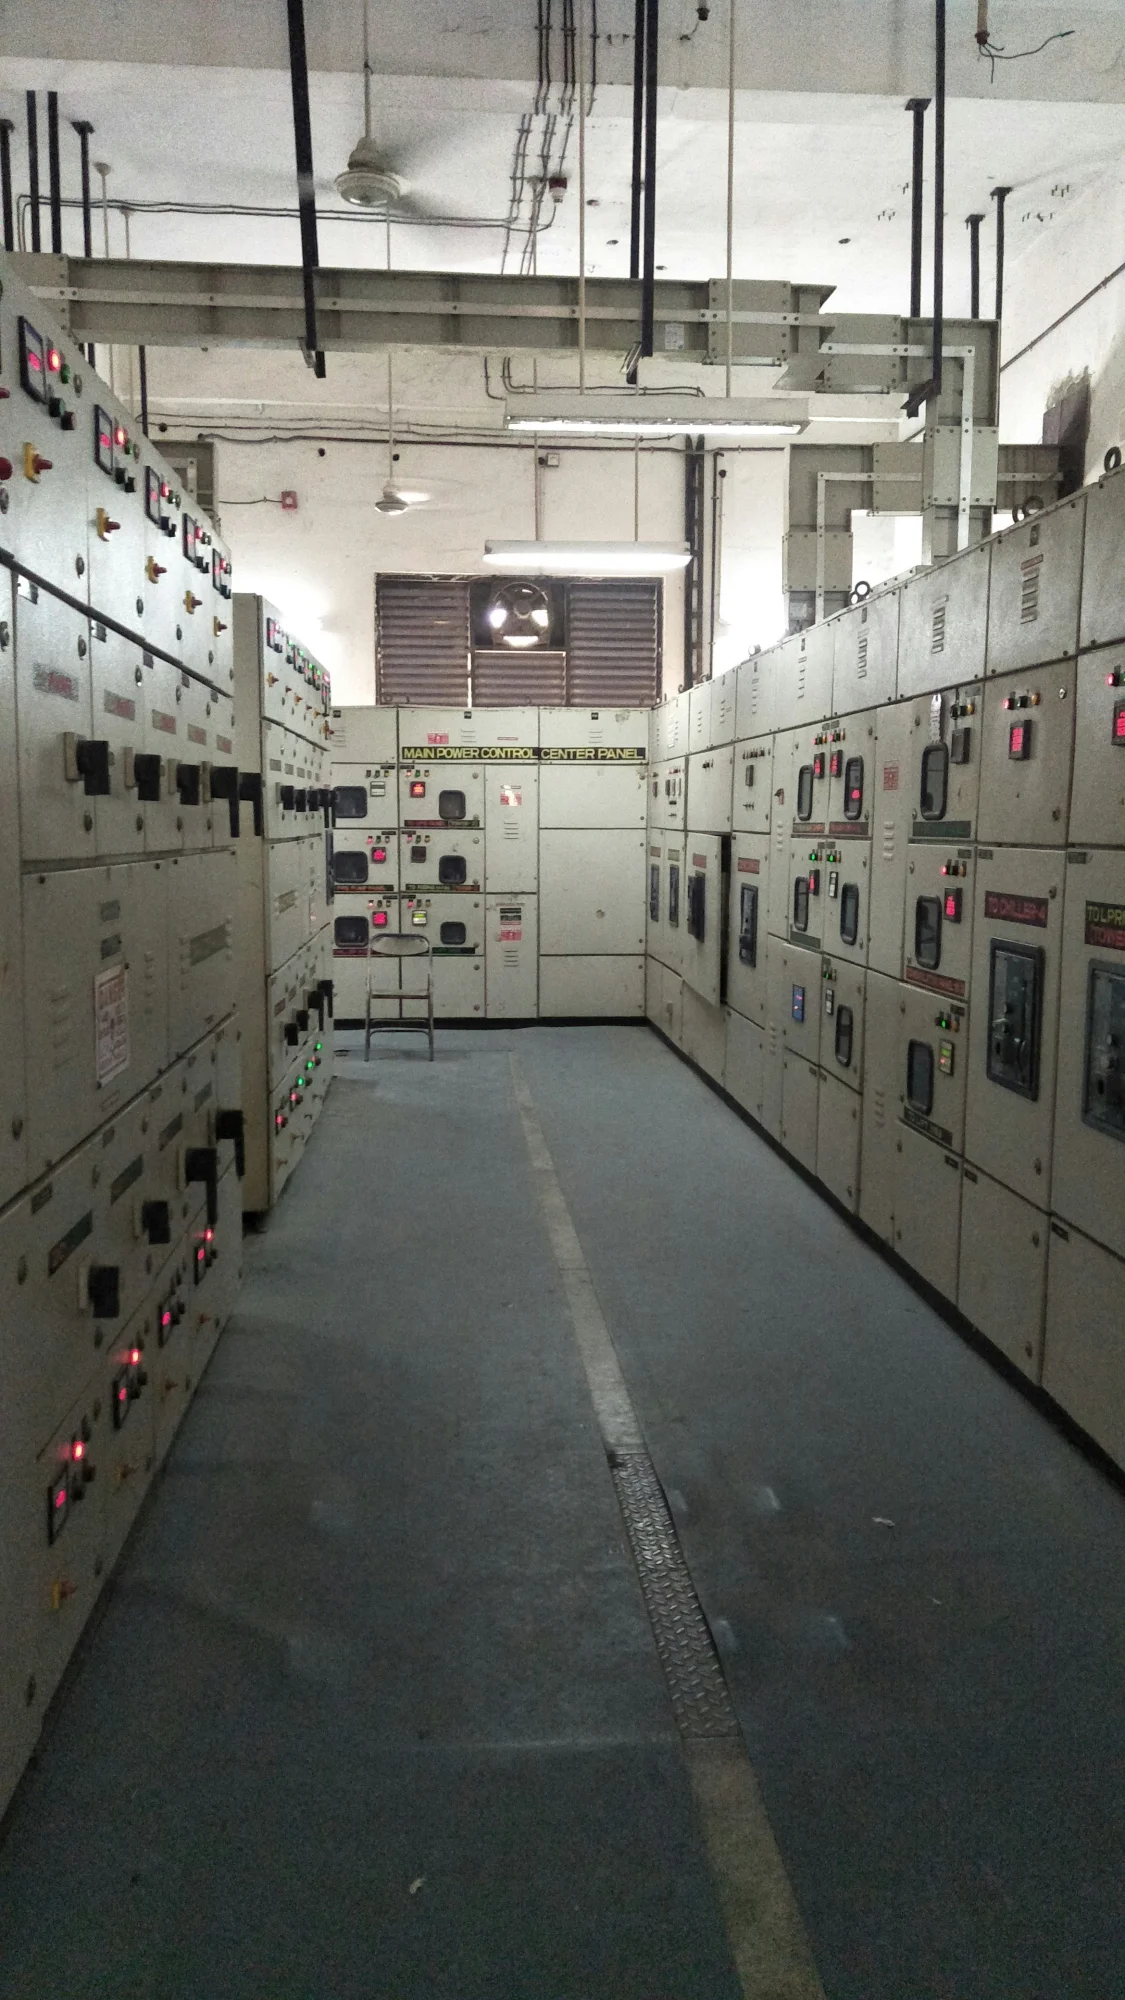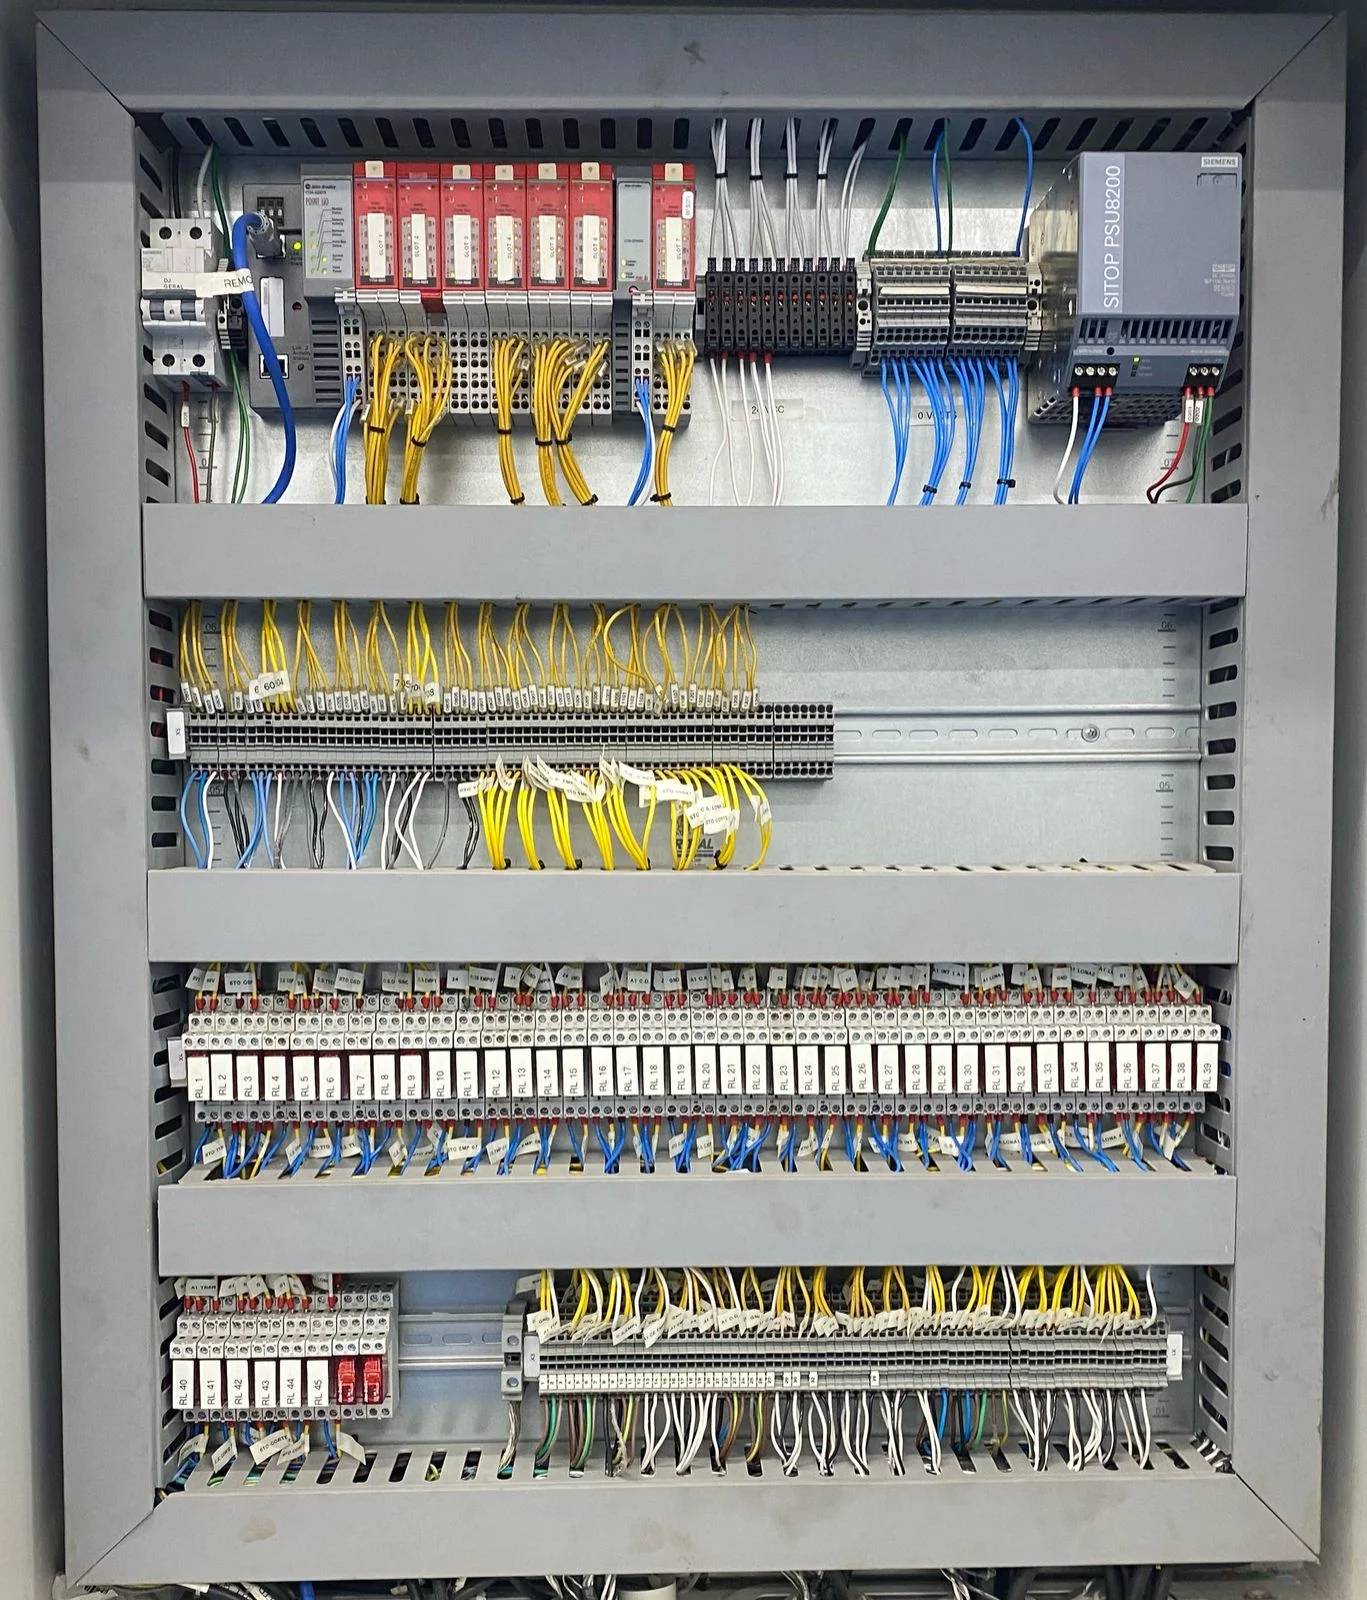
Galeria
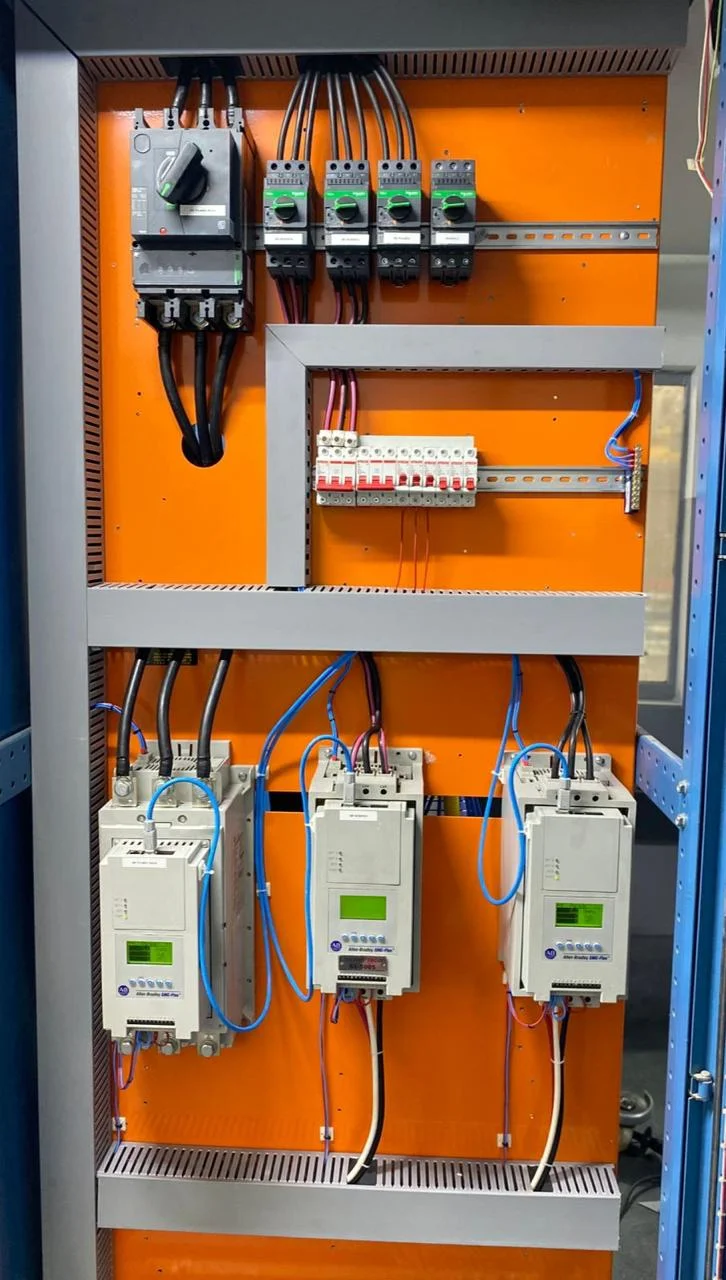
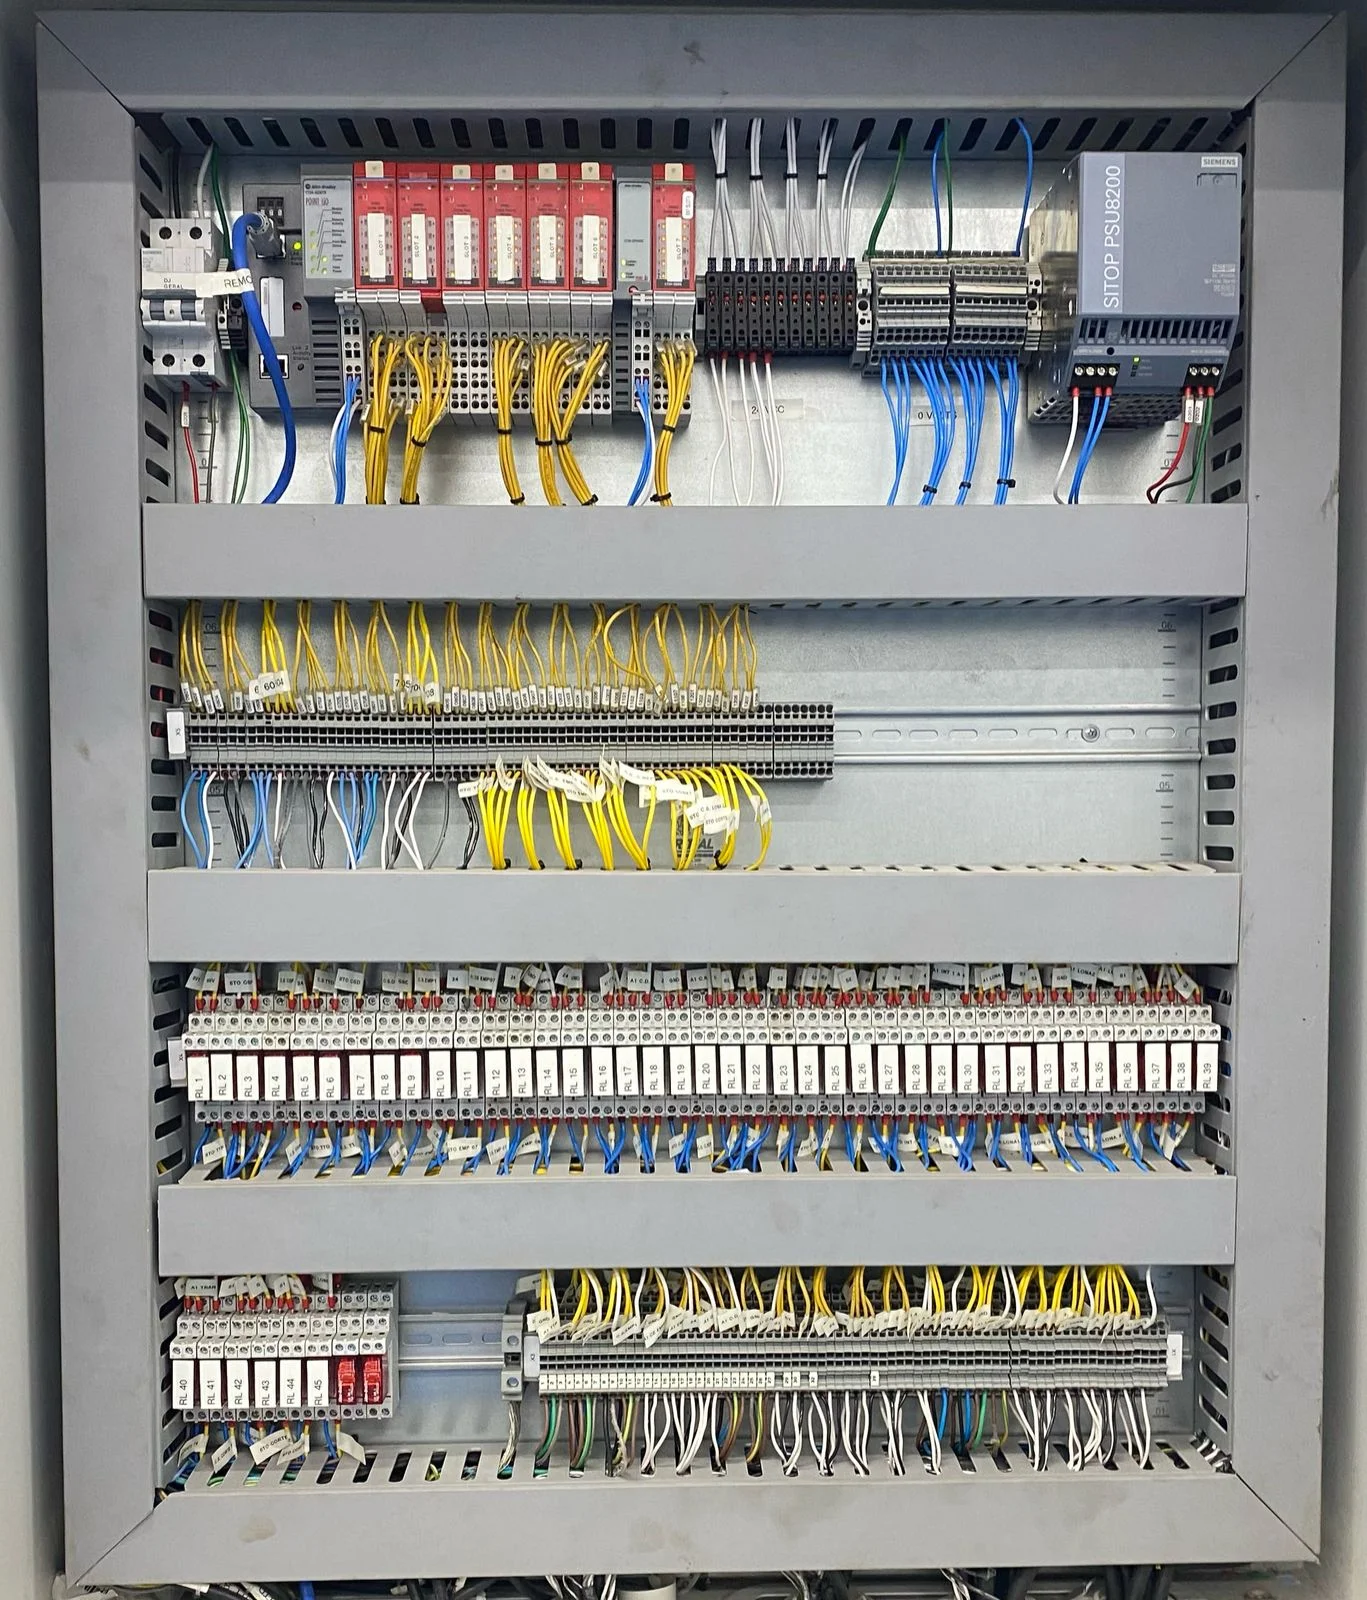
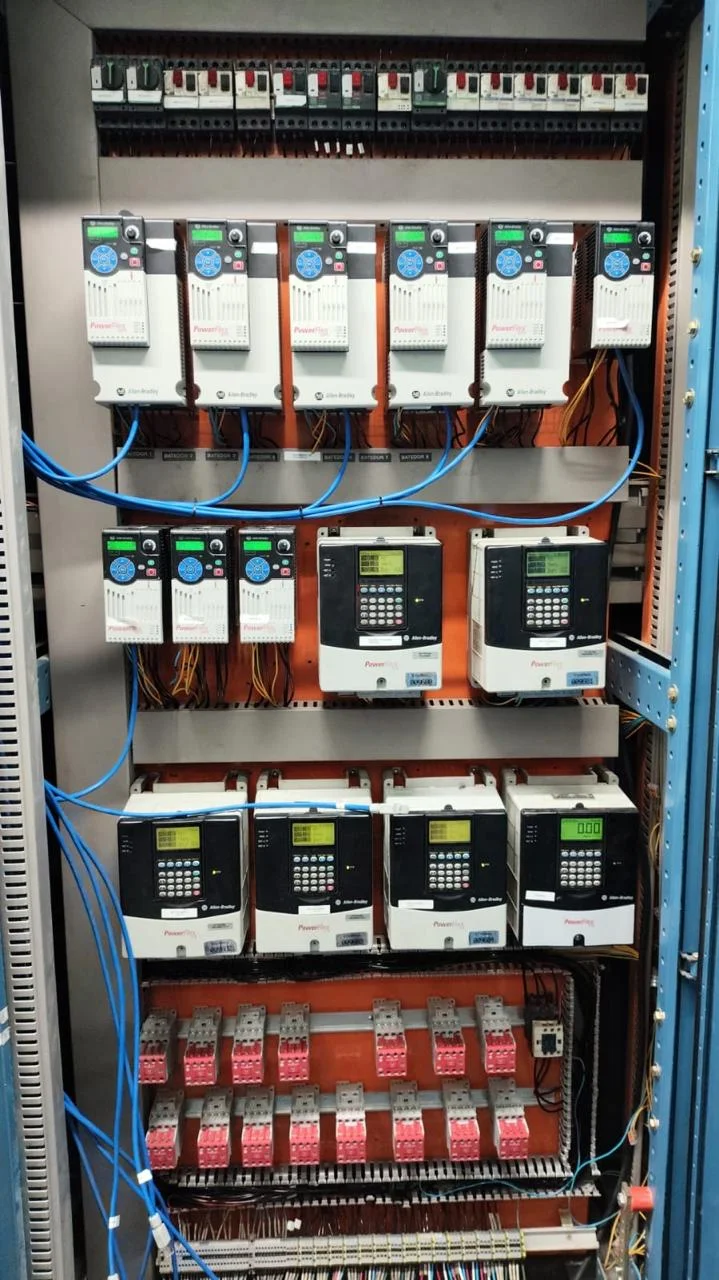
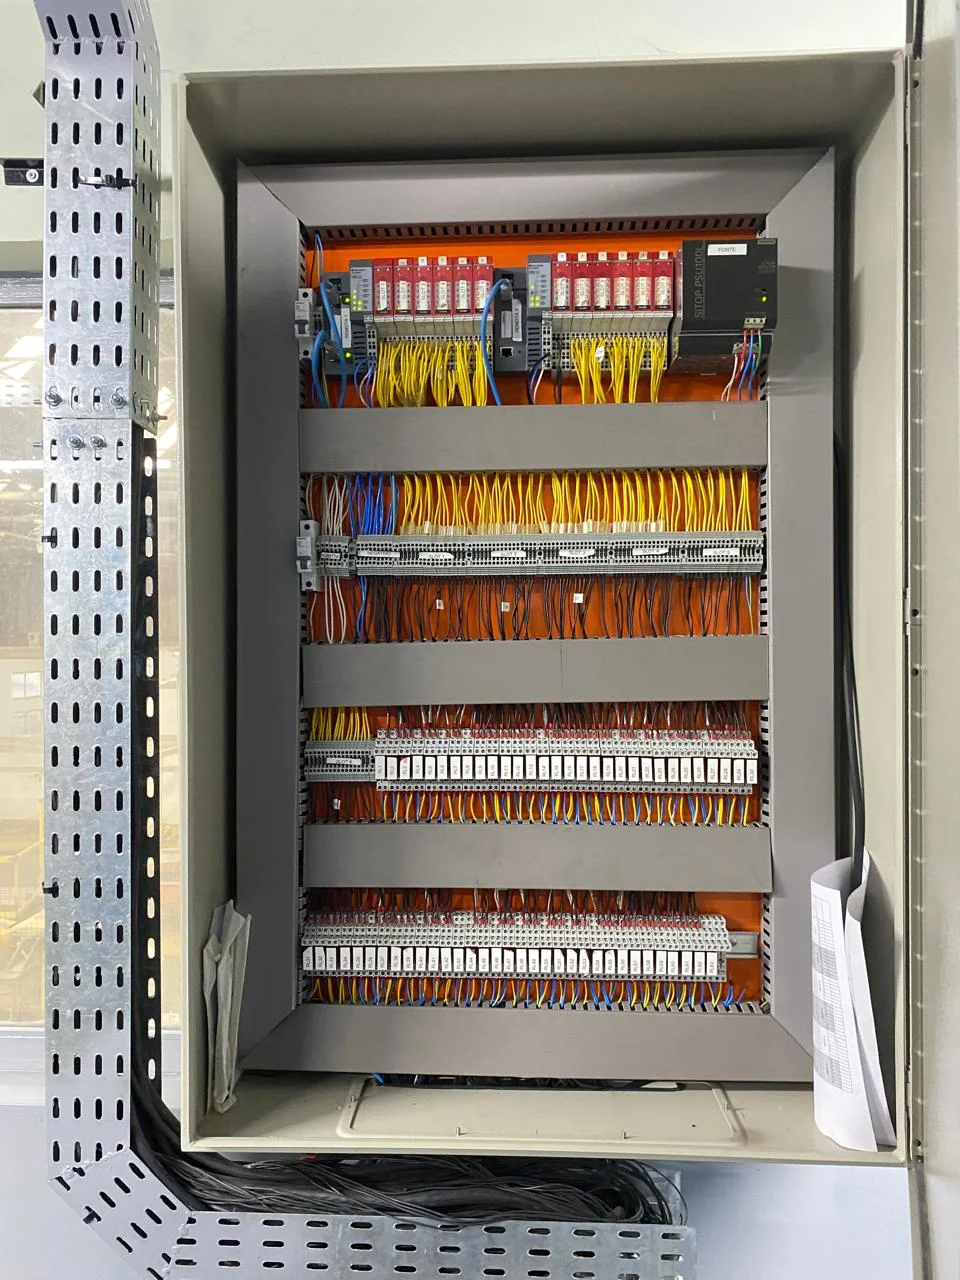
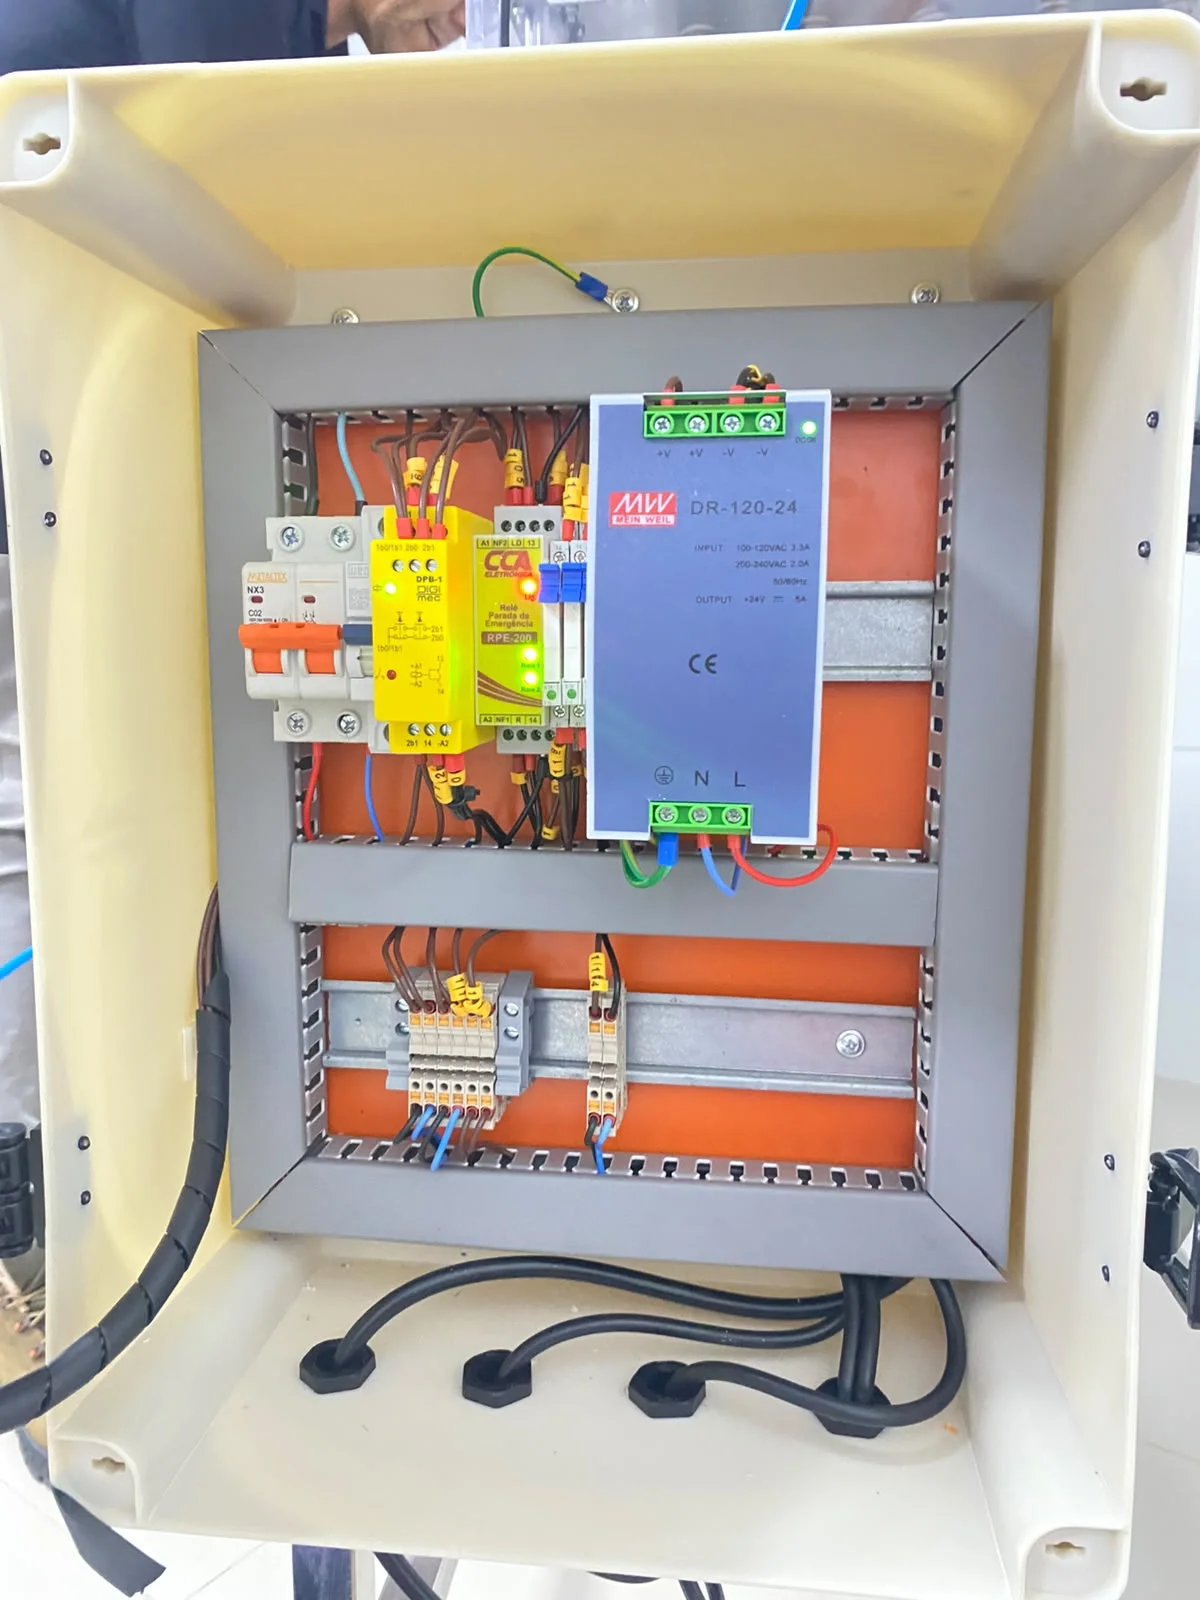
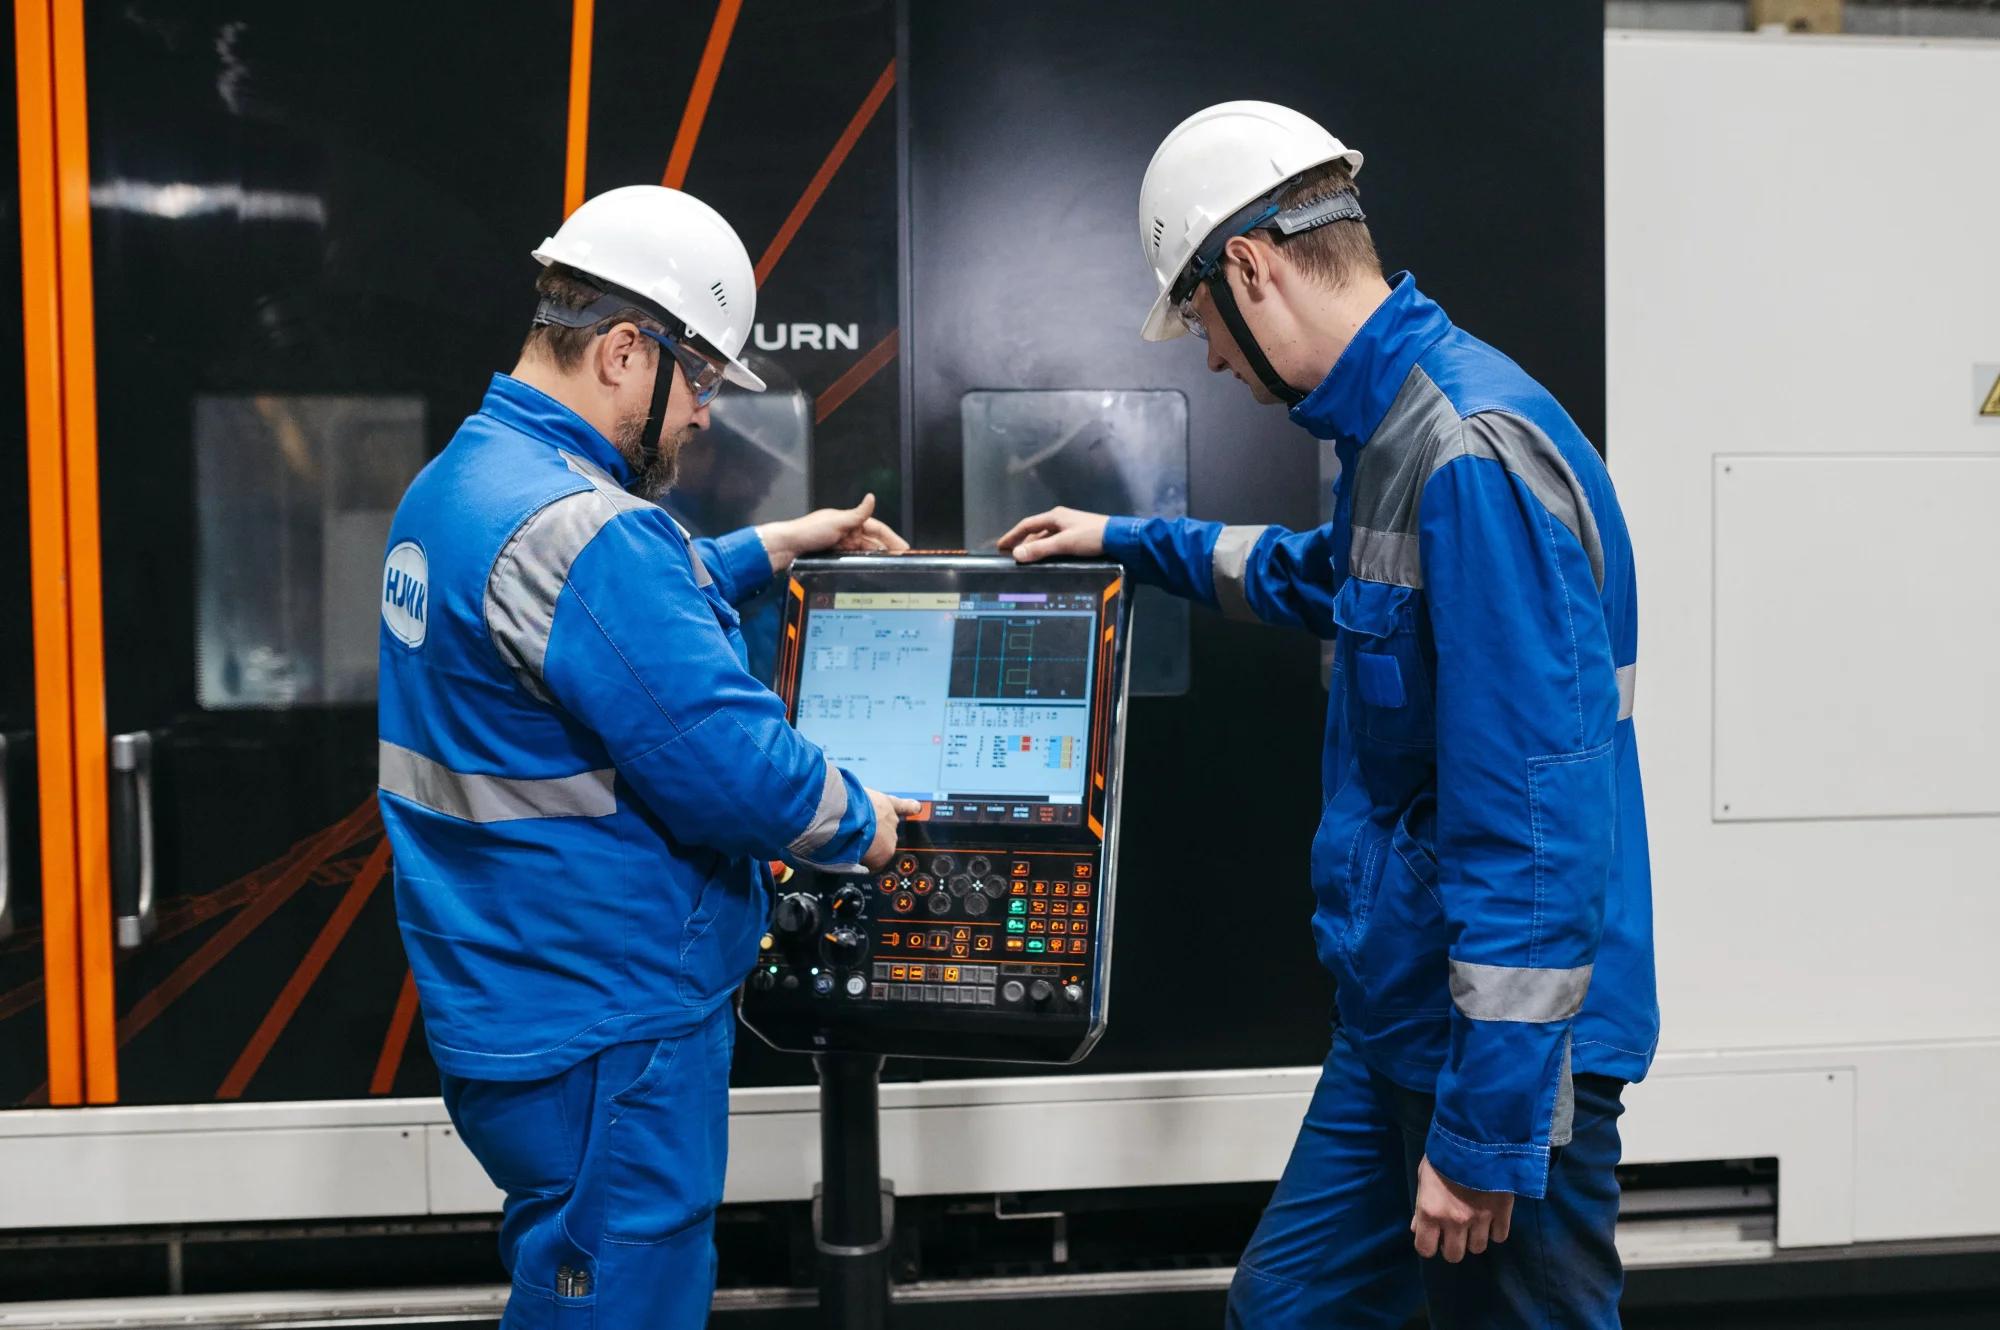
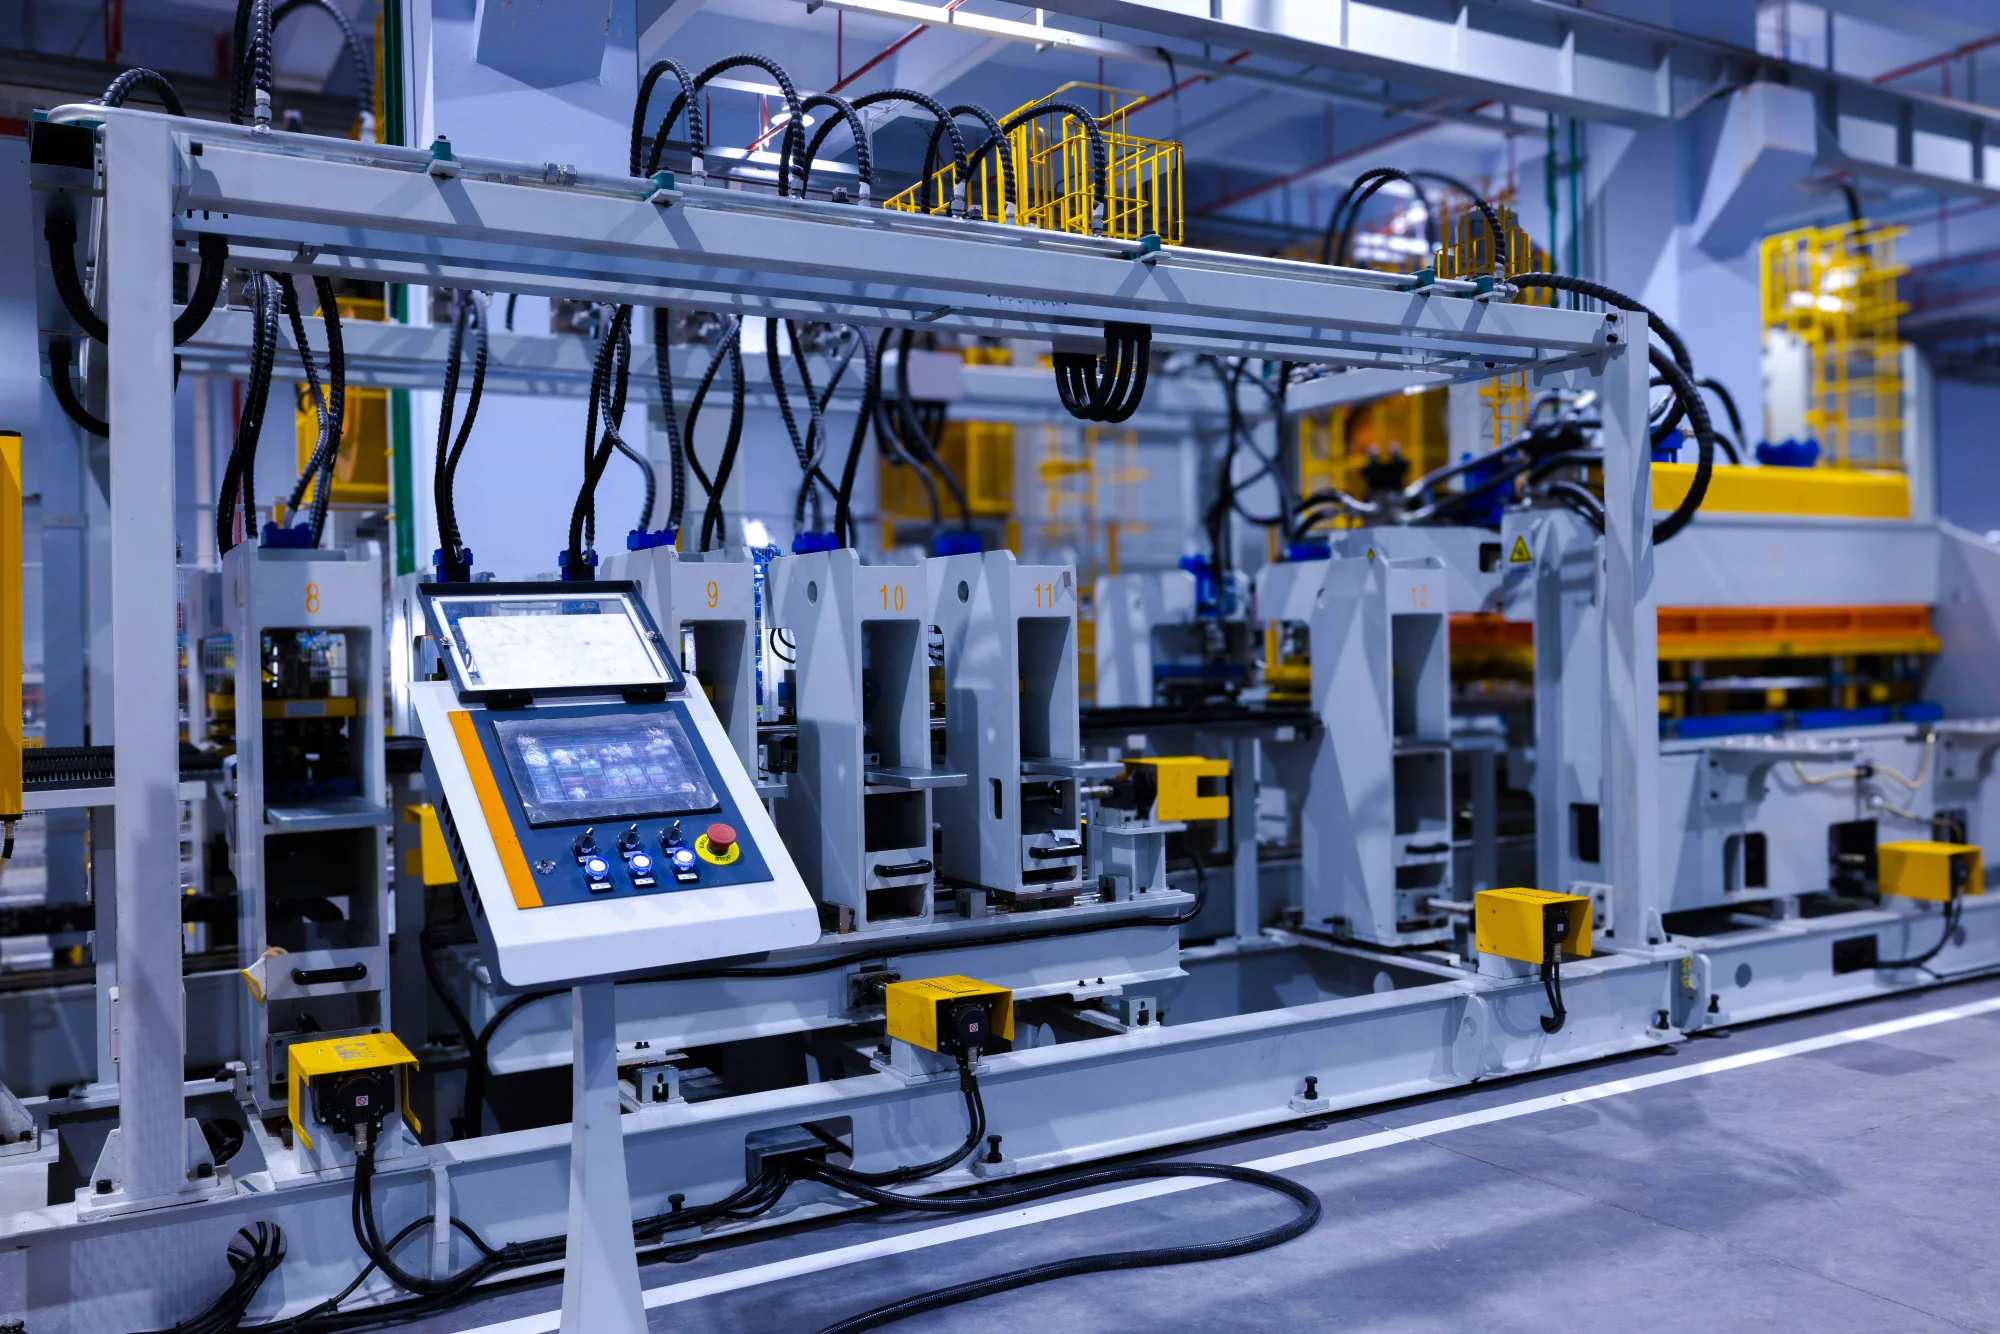
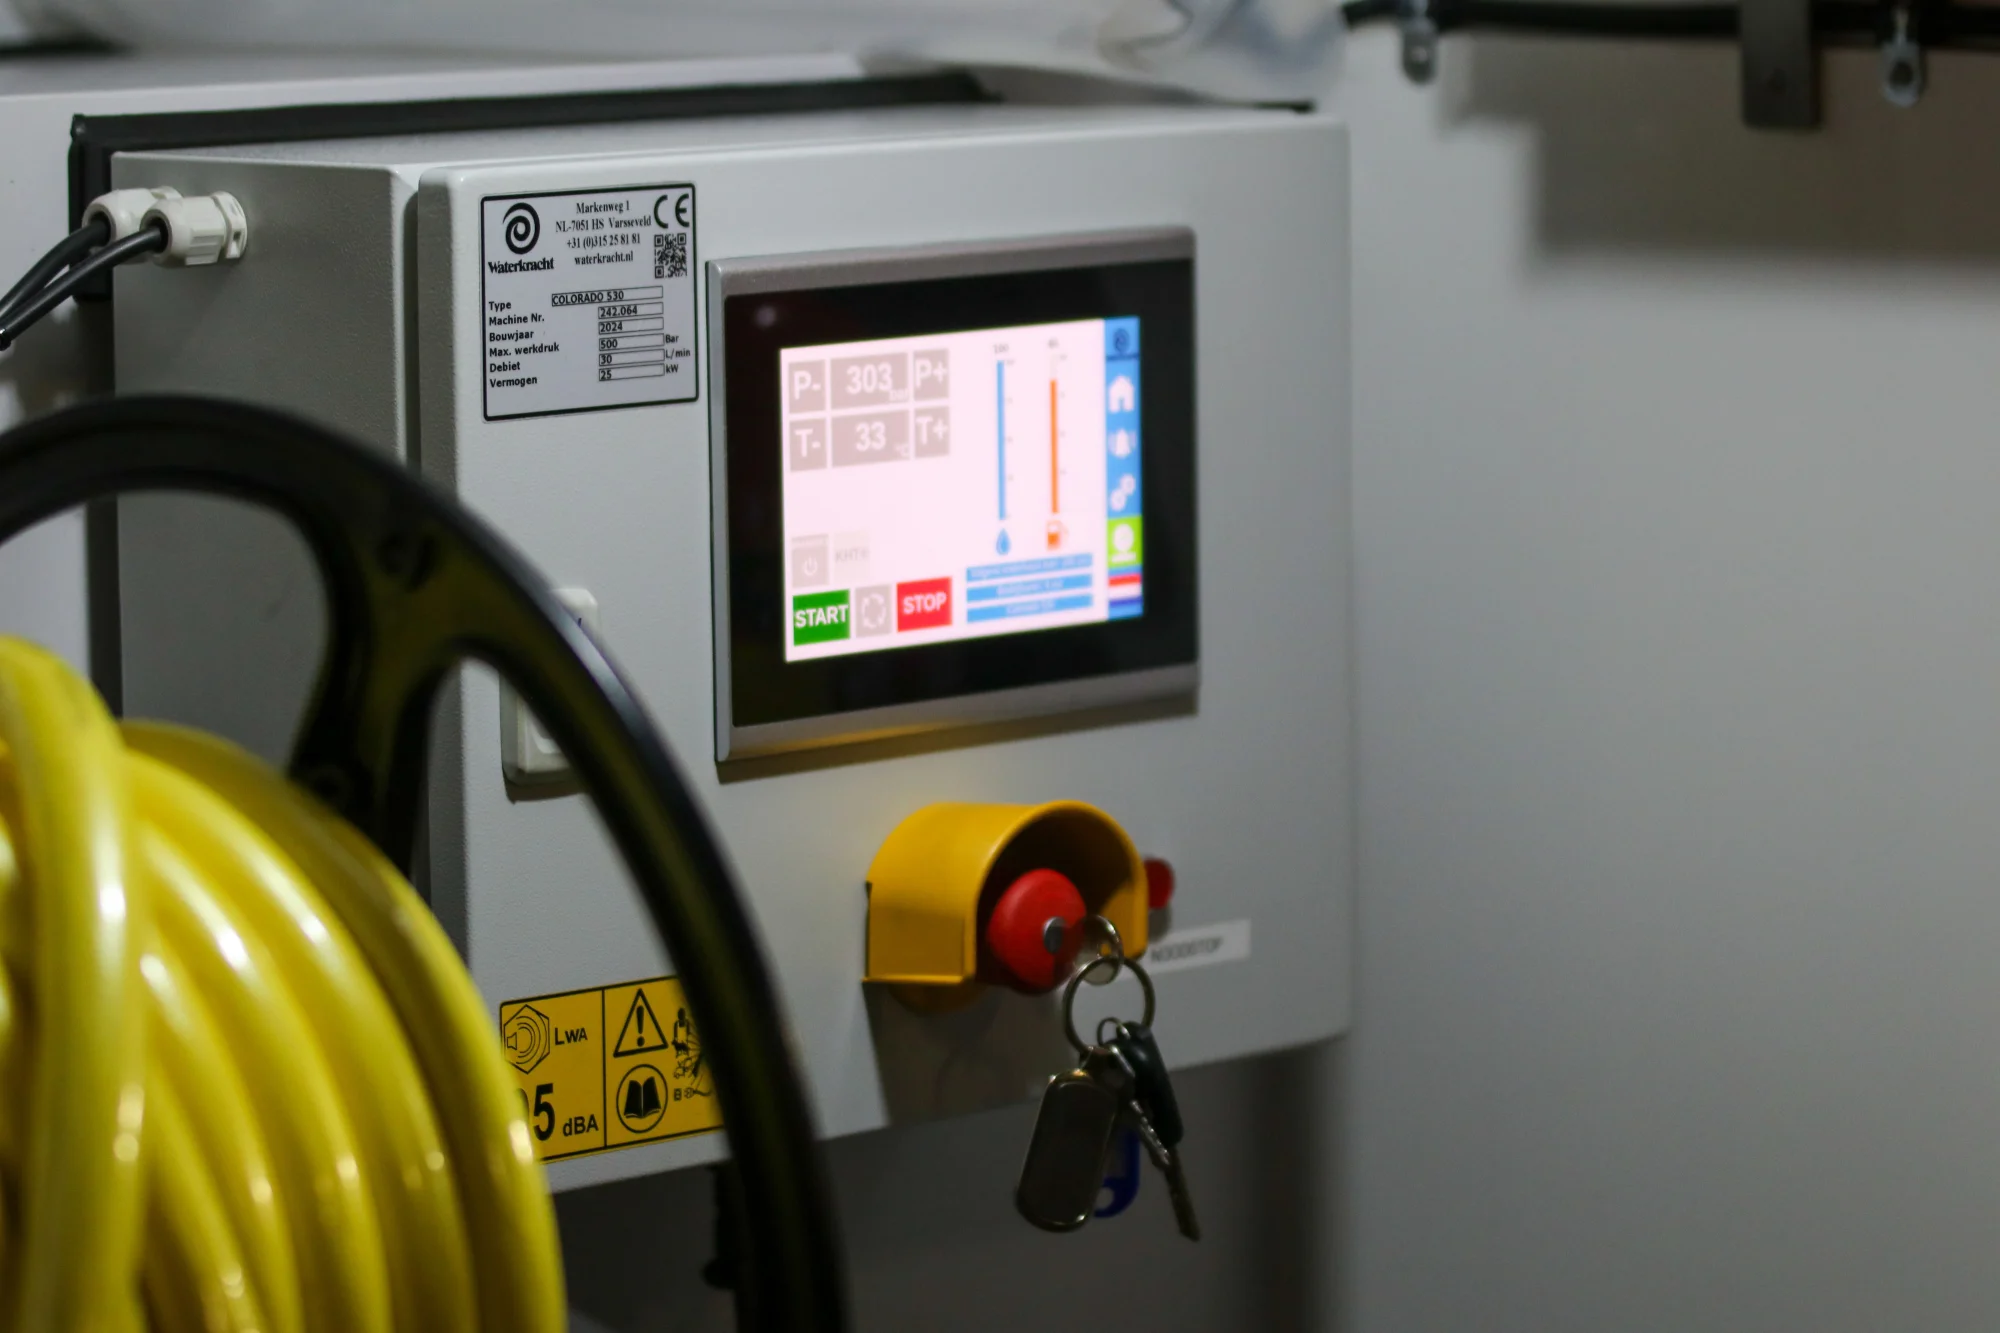
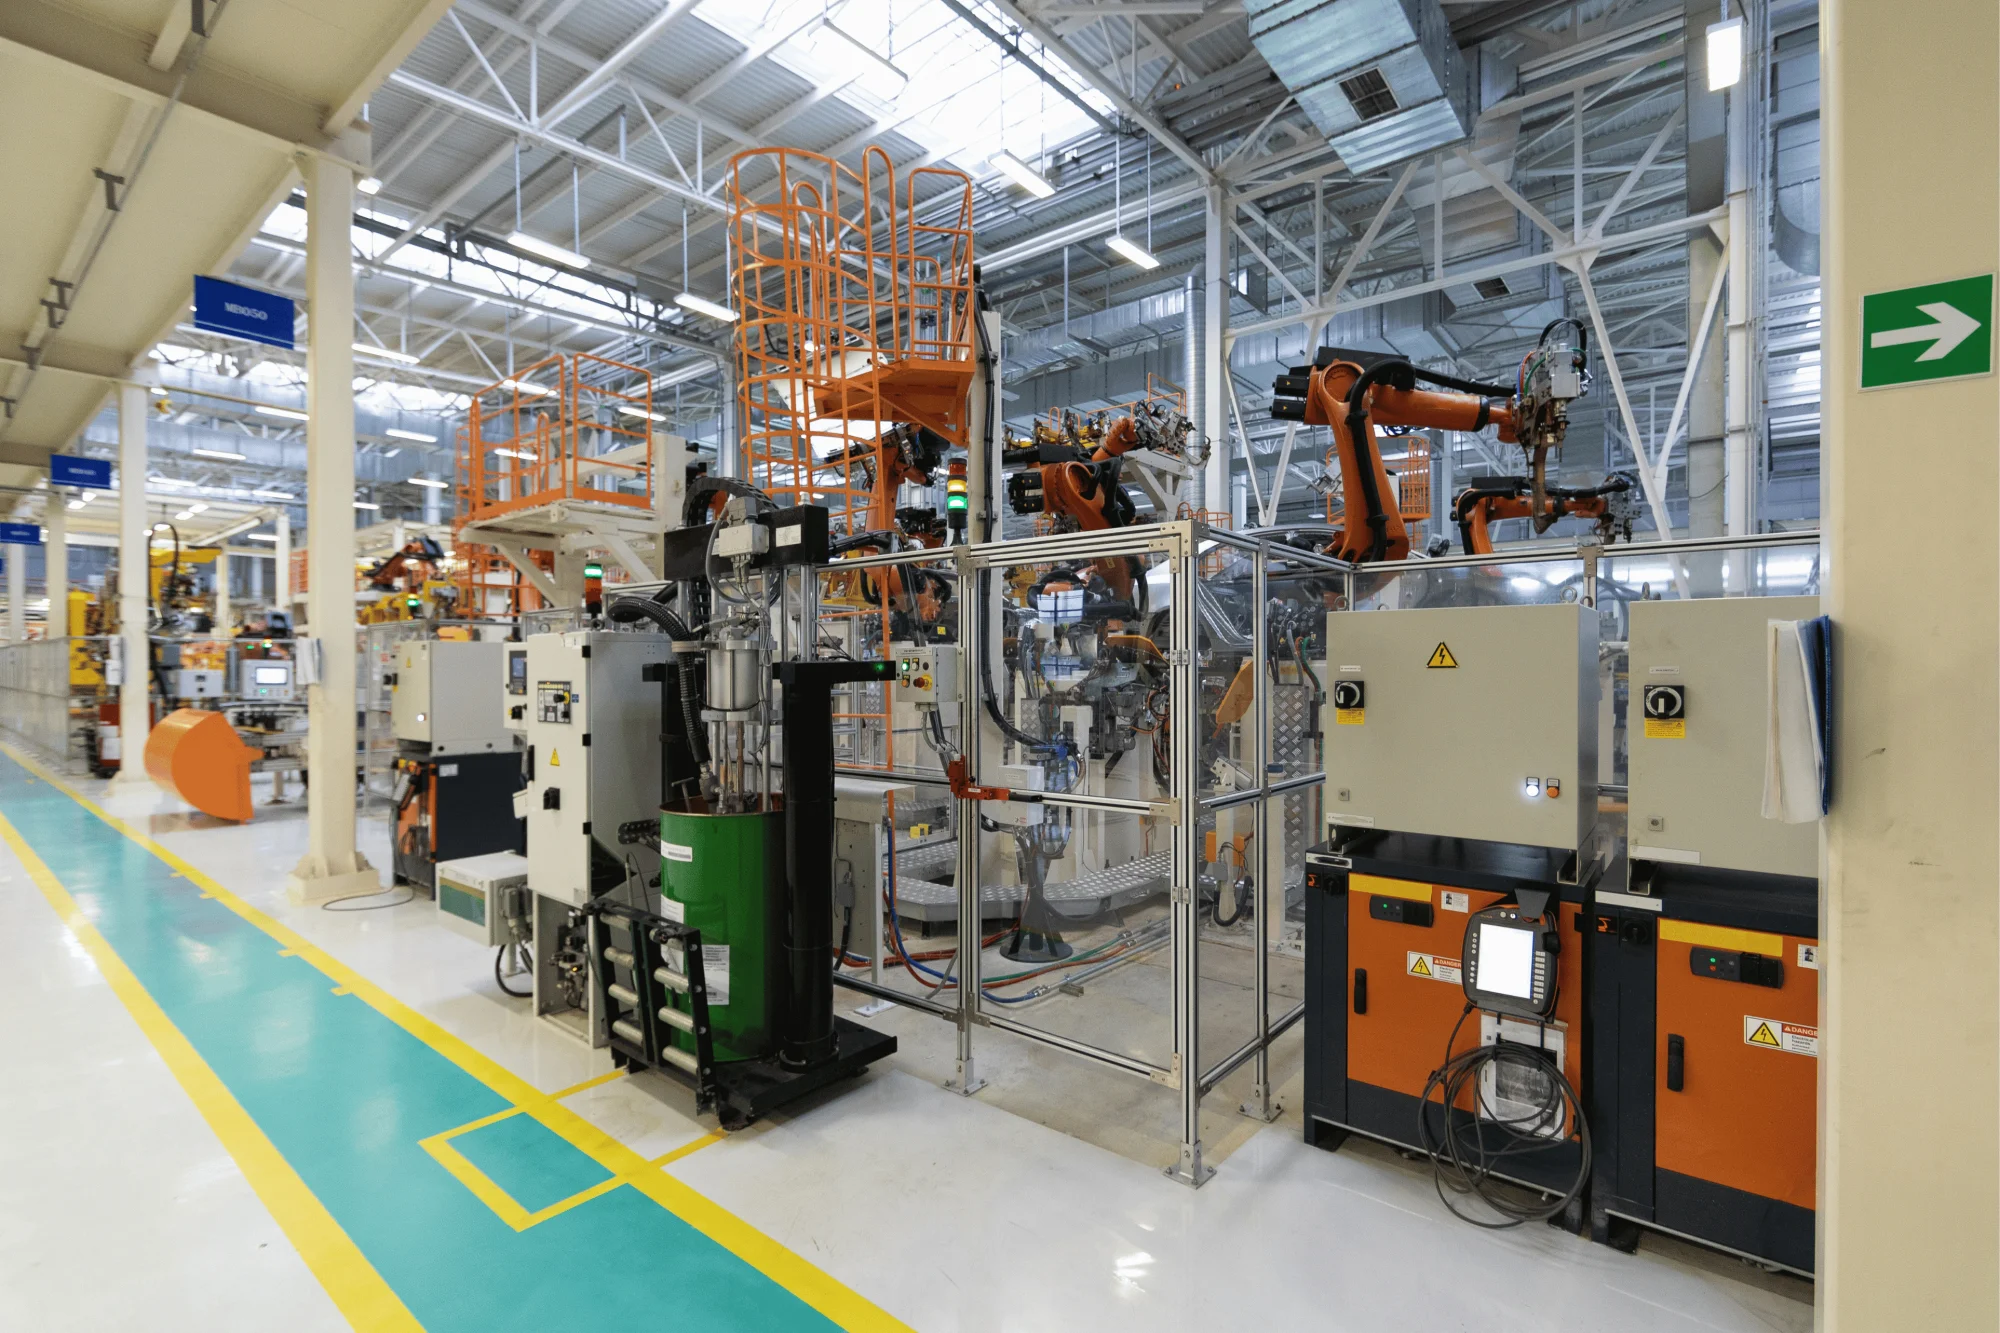
Clique nas imagens para ampliar
Projeto de automação industrial: etapas, tecnologias e benefícios para processos mais seguros e eficientes
Projeto de automação industrial organiza requisitos, componentes, etapas de execução e critérios de validação antes da implantação.
O que é um projeto de automação industrial e quando ele é necessário?
Um projeto de automação industrial é o planejamento técnico que define como máquinas, equipamentos ou processos produtivos serão monitorados, controlados e integrados.
Ele organiza requisitos do processo, arquitetura de controle, componentes, lógica operacional, segurança, testes, documentação e condições de operação antes e durante a implantação da solução.
Na prática, a automação industrial não se resume à compra de um CLP ou à instalação de sensores.
É necessário compreender o funcionamento da máquina ou linha de produção, identificar entradas e saídas, avaliar comandos elétricos, definir pontos de supervisão, considerar a atuação dos operadores e verificar como a solução se relacionará com a manutenção, a segurança operacional e a infraestrutura elétrica existente.
Quando esse projeto é necessário?
A elaboração pode ser indicada em diferentes situações, como:
- implantação de uma nova máquina, célula ou linha de produção;
- ampliação da capacidade ou inclusão de novas etapas no processo;
- adequação de comandos, sensores, atuadores e dispositivos de controle;
- modernização de equipamentos com componentes obsoletos;
- recuperação de máquinas com falhas recorrentes ou baixa confiabilidade;
- integração entre painéis, CLPs, IHMs, inversores de frequência e sistemas de supervisão;
- busca por maior padronização, rastreabilidade e controle operacional;
- necessidade de melhorar a identificação de falhas e apoiar a manutenção.
A decisão deve partir de um diagnóstico técnico, e não apenas da escolha de uma tecnologia.
Uma solução adequada considera as condições reais de operação, o ambiente industrial, a disponibilidade de informações, a capacidade de expansão, os riscos envolvidos e a familiaridade das equipes com os recursos implementados.
Automação industrial, residencial e predial
Embora compartilhem alguns conceitos de controle e comunicação, esses campos possuem objetivos e requisitos diferentes.
A automação industrial é direcionada a máquinas, equipamentos e processos produtivos, com foco em continuidade operacional, controle de variáveis, integração elétrica, manutenção e segurança de operação.
A automação residencial normalmente atende funções de conforto, iluminação, climatização, entretenimento e segurança em residências.
Já a automação predial costuma integrar sistemas de edifícios, como iluminação, climatização, acesso e gerenciamento de utilidades.
Portanto, uma solução industrial exige análise específica de processo, comandos, intertravamentos, instrumentação e desempenho operacional, não devendo ser tratada como uma simples adaptação de recursos residenciais ou prediais.
O que deve ser considerado?
Entre os principais elementos de análise estão:
- o fluxo do processo produtivo e suas etapas críticas;
- as condições de partida, operação normal, parada e emergência;
- os sinais provenientes de sensores e dispositivos de campo;
- os comandos necessários para motores, válvulas, atuadores e outros equipamentos;
- a lógica de controle e os intertravamentos necessários;
- a forma de supervisão por operadores e equipes de manutenção;
- a compatibilidade com painéis, instalações elétricas e sistemas existentes;
- a necessidade de documentação, testes e treinamento operacional.
A SS Elétrica e Automação Industrial atua com implantação, ampliação, adequação, manutenção e modernização de sistemas de automação industrial, integrando recursos de elétrica industrial e automação conforme as necessidades do processo.
A empresa foi fundada em 2026, tem sede em Goiânia-GO e reúne as expertises de Ronald Diogo e Jeferson Silva, profissionais com mais de 12 anos de experiência acumulada no mercado.
O atendimento pode alcançar diversas regiões do Brasil, conforme a demanda técnica do projeto.
Assim, o objetivo não é apenas instalar componentes, mas estruturar uma solução coerente com a máquina, a linha de produção e as condições de operação.
Quando diagnóstico, controle, supervisão, segurança e manutenção são considerados desde o início, a automação tende a oferecer uma base mais consistente para produtividade, confiabilidade e futuras expansões, sem substituir a necessidade de validação técnica específica para cada instalação.
Diagnóstico do processo e definição dos requisitos técnicos
Antes de especificar um CLP, uma IHM, sensores ou qualquer outro componente, é necessário compreender como a operação funciona na prática.
O diagnóstico do processo é a etapa que transforma uma necessidade industrial em requisitos técnicos verificáveis, relacionando fluxo produtivo, máquina, linha de produção, comandos, instrumentação, segurança operacional, manutenção e objetivos de desempenho.
Em um projeto de automação industrial, essa análise evita que a escolha de tecnologias aconteça de forma isolada.
A solução precisa responder às condições reais do processo, incluindo as tarefas dos operadores, os pontos de falha, a disponibilidade das instalações elétricas, as interfaces com equipamentos existentes e a possibilidade de futuras ampliações.
O que deve ser levantado no processo?
O levantamento começa pela observação do fluxo operacional e pela identificação de como materiais, informações e comandos percorrem a instalação.
A engenharia de aplicação deve avaliar, conforme o escopo, os seguintes aspectos:
- etapas do processo e sequência esperada de operação;
- máquinas, equipamentos e linhas que participarão da automação;
- pontos de medição, variáveis de processo e necessidades de instrumentação;
- sinais de entrada e saída necessários para controle, supervisão e alarmes;
- falhas recorrentes, paradas, intervenções manuais e dificuldades de diagnóstico;
- condições de operação, como ambiente, regime de funcionamento e acessibilidade para manutenção;
- interfaces com painéis elétricos, comandos, motores, inversores, soft starters e dispositivos existentes;
- requisitos de expansão, substituição de componentes obsoletos ou integração com sistemas já instalados;
- necessidades dos operadores, da manutenção e das equipes responsáveis pela engenharia.
Esse levantamento também deve considerar o que acontece fora da situação ideal.
Uma automação bem definida precisa contemplar partidas, paradas, falhas de sensores, perda de comunicação, atuação de proteções, retorno após interrupções e condições que exijam intervenção segura.
Perguntas para compreender a necessidade antes da especificação:
Antes de selecionar componentes ou elaborar uma proposta técnica, é útil responder a perguntas como:
- Qual problema operacional motivou a busca pela automação?
- O objetivo principal é implantar uma solução nova, ampliar uma linha, adequar uma máquina, recuperar um sistema ou modernizar uma instalação existente?
- Quais etapas dependem atualmente de comandos manuais ou decisões do operador?
- Quais falhas provocam maior impacto na continuidade da operação?
- Quais variáveis precisam ser medidas, controladas, registradas ou apresentadas ao operador?
- Existem diagramas elétricos, listas de pontos, programas, manuais e históricos de manutenção disponíveis?
- Quais componentes já instalados devem ser preservados e quais apresentam obsolescência ou dificuldade de reposição?
- Como a equipe de manutenção identifica uma falha e realiza uma intervenção?
- Há necessidade de expansão futura da máquina, da linha ou dos pontos de controle?
- Quais condições de segurança devem ser consideradas durante operação, limpeza, ajuste e manutenção?
As respostas ajudam a separar uma necessidade efetiva de uma preferência por determinada marca ou tecnologia.
Em muitos casos, o problema não está apenas no sistema de controle, mas também em comandos inadequados, sinais insuficientes, documentação desatualizada, falhas elétricas ou ausência de critérios de manutenção.
Requisitos funcionais e de segurança
Os requisitos funcionais descrevem o que o sistema deve fazer.
Eles podem incluir a sequência de funcionamento, permissivos, intertravamentos, alarmes, modos manual e automático, condições de partida e parada, limites de operação e informações que precisam ser disponibilizadas ao operador.
Já os requisitos de segurança tratam das condições necessárias para reduzir riscos durante a operação e a intervenção na máquina.
A análise deve considerar comandos de parada, proteções, acesso a partes móveis, procedimentos de manutenção, comportamento do sistema diante de falhas e interfaces com dispositivos de segurança.
A automação, por si só, não substitui a avaliação de riscos nem promove adequação normativa automática.
Também é importante distinguir sinais de processo de funções de segurança.
Um sensor utilizado para controle pode não cumprir a mesma finalidade de um dispositivo destinado à proteção de pessoas.
Essa definição deve ser feita conforme a aplicação, os riscos identificados, os componentes envolvidos e as normas técnicas aplicáveis, com avaliação por profissionais habilitados quando necessário.
Compatibilidade com elétrica, instrumentação e instalações existentes
A disponibilidade de dados precisa ser analisada junto às interfaces elétricas e às condições da instalação.
Isso envolve verificar tipos de sinais, alimentação, níveis de tensão, comunicação, aterramento, capacidade dos painéis, identificação dos condutores e compatibilidade entre equipamentos.
Em sistemas existentes, a documentação nem sempre representa integralmente o que está instalado em campo.
Por isso, diagramas, listas de entradas e saídas, programas e informações fornecidas pela operação devem ser comparados com a situação real.
Essa conferência reduz o risco de incompatibilidades entre CLP, IHM, sensores, atuadores, comandos elétricos e dispositivos de potência.
A qualidade da energia, a infraestrutura de redes, os painéis e os sistemas elétricos associados também podem interferir na confiabilidade do controle.
Quando esses elementos fizerem parte do escopo, o diagnóstico deve considerar sua relação com a automação, evitando tratar a máquina como um conjunto isolado.
Atenção: informações de campo devem ser validadas antes da definição final da solução.
Intervenções em instalações existentes exigem compatibilização entre processo, elétrica, automação, segurança e manutenção.
Quando houver incertezas sobre riscos, responsabilidades técnicas ou requisitos normativos, é recomendável realizar uma avaliação específica com profissionais habilitados.
Como a SS estrutura essa análise?
A SS Elétrica e Automação Industrial informa atuar de forma personalizada em implantação, adequação, manutenção, ampliação, modernização e retrofit de sistemas de automação.
Essa abordagem permite considerar tanto intervenções pontuais quanto necessidades mais amplas de máquinas, linhas e processos industriais, conectando elétrica e automação conforme a demanda do cliente.
Com sede em Goiânia-GO e capacidade de atendimento a diversas regiões do Brasil, a empresa reúne as expertises de seus sócios, Ronald Diogo e Jeferson Silva, e profissionais com mais de 12 anos de experiência acumulada no mercado.
A definição do escopo deve permanecer vinculada ao diagnóstico técnico, às condições encontradas em campo e aos requisitos efetivos da operação, sem presumir que uma mesma arquitetura seja adequada para todos os processos.
O resultado esperado dessa etapa não é apenas uma lista de componentes.
É uma base técnica para decidir o que deve ser controlado, monitorado, protegido, documentado e mantido, reduzindo incompatibilidades e criando condições mais consistentes para as fases de engenharia, montagem, programação, testes e operação.
Arquitetura de controle: CLPs, IHMs, sensores, atuadores e comandos
Os principais componentes de um sistema de automação industrial são CLP, IHM, sensores, atuadores, inversores de frequência, soft starters, comandos elétricos e painel de automação.
Eles trabalham de forma integrada para captar informações do processo, executar uma lógica de controle, acionar equipamentos e permitir que operadores acompanhem as condições da máquina ou da linha.
A escolha desses elementos não deve começar pela compra de um componente isolado.
A arquitetura precisa refletir o processo produtivo, os níveis de potência, os sinais disponíveis, as condições de operação, os requisitos de segurança, a facilidade de manutenção e a possibilidade de futuras expansões.
Por isso, automação e elétrica industrial devem ser analisadas em conjunto.
Função dos principais componentes
Componente
Função principal
Relação com o processo
CLP
Executar a lógica de controle a partir de sinais de entrada e comandos programados
Coordena sequências, intertravamentos, temporizações e condições de operação
IHM
Apresentar informações e permitir interação do operador
Exibe estados, alarmes, parâmetros e comandos autorizados
Sensor
Detectar uma condição física ou variável do processo
Informa presença, posição, temperatura, pressão, nível, velocidade ou outra grandeza
Atuador
Executar uma ação determinada pelo sistema de controle
Pode movimentar, abrir, fechar, posicionar, liberar ou interromper uma função
Inversor de frequência
Controlar características de acionamento de motores, como velocidade e aceleração
Permite adequar o acionamento à necessidade do processo, conforme a aplicação
Soft starter
Auxiliar na partida e parada de motores elétricos
Reduz esforços associados à partida, quando tecnicamente aplicável
Painel de automação
Abrigar, organizar e interligar os dispositivos de controle
Concentra componentes, proteções, bornes, fontes, comunicação e identificação
Comandos elétricos
Realizar as funções de acionamento, proteção e intertravamento
Conectam a lógica de controle às cargas e aos dispositivos de potência
Como funcionam entradas, saídas e lógica de controle?
O CLP recebe sinais pelas entradas.
Esses sinais podem ser digitais, como o estado ligado ou desligado de um sensor, ou analógicos, como uma medição variável de temperatura, pressão, nível ou velocidade.
Também podem existir sinais provenientes de outros equipamentos, redes industriais ou dispositivos de comando.
A partir dessas informações, o programa do CLP aplica uma lógica de controle.
Essa lógica pode verificar permissivos, comparar condições, executar temporizações, controlar sequências, registrar alarmes e impedir determinadas ações quando houver uma condição insegura ou incompatível com o processo.
As saídas do CLP enviam comandos para atuadores, contatores, relés, válvulas, sinalizadores, inversores de frequência, soft starters ou outros equipamentos.
Em uma arquitetura bem definida, cada sinal tem função, identificação, origem, destino e condição de operação documentadas.
Isso facilita o diagnóstico e reduz a dependência de interpretações durante a manutenção.
A IHM atua como uma interface entre o sistema e o operador.
Ela pode apresentar estados de motores, modos de operação, alarmes, permissivos e valores de processo.
Dependendo da aplicação, também pode permitir a seleção de comandos ou parâmetros, sempre respeitando a lógica de controle e os critérios de segurança definidos para a máquina.
A comunicação entre dispositivos pode ocorrer por sinais físicos ou por redes industriais.
A seleção depende da distância, quantidade de informações, velocidade necessária, compatibilidade dos equipamentos, disponibilidade de diagnóstico e requisitos do processo.
Não basta que dois dispositivos tenham comunicação disponível: é necessário verificar protocolos, endereçamento, configuração, documentação e comportamento em caso de falha.
Painéis de automação e comandos elétricos
O painel de automação deve organizar os componentes de forma coerente com a operação, a manutenção e as condições do ambiente.
A disposição interna pode envolver fonte de alimentação, CLP, módulos de entrada e saída, dispositivos de proteção, relés, interfaces, bornes, equipamentos de comunicação, inversores, soft starters e elementos de comando.
A organização também deve considerar separação funcional, dissipação térmica, identificação dos condutores, acesso para inspeção, roteamento de cabos e compatibilidade entre circuitos de controle e circuitos de potência.
O projeto do painel precisa ser compatível com as características da instalação e com os demais painéis, máquinas e equipamentos conectados ao sistema.
Os comandos elétricos complementam a lógica programada.
Eles podem incluir botoeiras, seletores, contatores, relés, intertravamentos, dispositivos de sinalização e circuitos de parada.
A automação não substitui a necessidade de uma análise adequada dos comandos, das proteções e das interfaces elétricas.
Um erro de integração entre controle e potência pode provocar falhas de funcionamento, dificuldades de diagnóstico ou riscos operacionais.
Exemplo genérico de sequência de controle
Considere uma máquina que precise movimentar um conjunto somente quando determinadas condições forem atendidas.
Um sensor pode confirmar que o material está na posição correta.
O CLP verifica esse sinal, o modo de operação selecionado, a disponibilidade do acionamento e os permissivos definidos para a sequência.
Se as condições forem válidas, o CLP envia um comando ao inversor de frequência ou a outro dispositivo de acionamento.
Durante o movimento, sensores de posição podem informar o avanço da operação.
Caso o ponto esperado seja atingido, o CLP interrompe ou altera o comando conforme a lógica programada.
Se houver perda de um sinal, abertura de uma condição de segurança ou falha no acionamento, o sistema pode bloquear a sequência e apresentar um alarme na IHM.
Esse exemplo é apenas conceitual.
A sequência real depende do tipo de máquina, dos riscos envolvidos, das características elétricas, dos dispositivos instalados e da lógica validada para o processo.
A definição de comandos, intertravamentos e condições de parada deve ser feita por profissionais habilitados, considerando as normas técnicas aplicáveis e as informações verificadas em campo.
Como definir uma arquitetura adequada?
Uma arquitetura de controle eficiente deve responder a perguntas práticas:
- Quais variáveis precisam ser medidas?
- Quais equipamentos precisam receber comandos?
- Os sinais são digitais, analógicos ou provenientes de uma rede?
- O processo exige controle de velocidade, posição, torque, temperatura ou outra variável?
- Quais condições devem impedir a partida ou interromper a operação?
- Como o operador identificará uma falha?
- Como a equipe de manutenção testará cada sinal?
- Há componentes obsoletos ou sem disponibilidade futura?
- O sistema precisará ser ampliado posteriormente?
- A documentação permite compreender a instalação e realizar alterações com rastreabilidade?
Essa análise evita especificar um CLP, uma IHM ou um acionamento sem considerar o conjunto.
Um componente tecnicamente adequado pode não atender ao sistema se houver incompatibilidade de sinais, comunicação, potência, ambiente, lógica ou espaço físico no painel.
Integração entre elétrica e automação
Na SS Elétrica e Automação Industrial, a oferta informada inclui a integração entre elétrica e automação, com atuação em implantação, adequação, manutenção, ampliação e modernização de sistemas.
Essa integração é relevante porque o desempenho do controle depende também da alimentação, dos comandos elétricos, dos painéis, dos acionamentos e das condições gerais da instalação.
A SS foi fundada em 2026, tem sede em Goiânia-GO e é formada pela união das expertises de Ronald Diogo e Jeferson Silva, com mais de 12 anos de experiência acumulada entre os profissionais.
Em uma demanda de automação, a definição dos componentes deve ser relacionada às necessidades reais da máquina ou do processo, às condições encontradas em campo e às possibilidades de manutenção e expansão.
Assim, uma arquitetura de controle não é apenas uma lista de equipamentos.
Ela é a forma como sensores, lógica, interfaces, acionamentos, comandos, potência e operação se conectam para realizar uma função industrial com controle, rastreabilidade e possibilidade de diagnóstico.
Etapas de implantação, programação, integração e comissionamento
As etapas de um projeto de automação industrial normalmente incluem levantamento em campo, engenharia, montagem ou adequação, instalação, programação, integração, testes, comissionamento e start-up.
Embora sejam apresentadas em sequência, algumas atividades podem ocorrer de forma paralela ou exigir revisões conforme as condições encontradas na máquina, no painel, na linha de produção e nos sistemas existentes.
1. Levantamento e definição do escopo
O trabalho começa com a coleta de informações sobre o processo produtivo, os equipamentos envolvidos, os pontos de controle, os sinais disponíveis, os modos de operação e as limitações da instalação.
Nessa fase, também devem ser identificados os objetivos da intervenção, como implantar uma nova automação, ampliar uma linha, adequar comandos, recuperar uma máquina ou substituir componentes obsoletos.
O levantamento deve considerar, entre outros pontos:
- Fluxo de funcionamento da máquina ou do processo.
- Entradas e saídas digitais e analógicas necessárias.
- Sensores, atuadores, motores e dispositivos de acionamento existentes.
- Painéis elétricos e painéis de automação disponíveis.
- Interfaces com CLPs, IHMs, inversores de frequência, soft starters e outros equipamentos.
- Intertravamentos, condições de segurança e estados de falha.
- Necessidades de operação, manutenção, diagnóstico e futura expansão.
A validação em campo é essencial.
Diagramas desatualizados, componentes sem identificação, alterações realizadas anteriormente e diferenças entre a documentação e a instalação real podem gerar incompatibilidades durante a execução.
2. Engenharia da solução
Com os requisitos definidos, a engenharia organiza a arquitetura de controle e detalha como os componentes deverão interagir.
Essa etapa pode envolver a definição da lógica de operação, a lista de sinais, os diagramas elétricos, a organização do painel, a estratégia de comunicação e os critérios de teste.
A instalação física, a programação e a integração não devem ser tratadas como atividades isoladas.
A escolha de um CLP, por exemplo, precisa ser compatível com a quantidade e o tipo de sinais, com os dispositivos de campo, com a capacidade de expansão e com as condições de manutenção.
Da mesma forma, a configuração de um inversor de frequência deve considerar o motor, a aplicação, os comandos, as proteções e a lógica do processo.
3. Montagem ou adequação dos painéis
A execução pode exigir a montagem de um novo painel de automação ou a adequação de um painel existente.
A intervenção pode incluir a instalação de componentes, reorganização interna, substituição de dispositivos, revisão de bornes, identificação de cabos e atualização dos comandos elétricos.
Em sistemas existentes, a adequação deve preservar o que ainda é funcional sem ignorar elementos que possam comprometer a confiabilidade, a segurança ou a manutenção.
A compatibilidade entre alimentação elétrica, circuitos de comando, dispositivos de proteção, módulos de entrada e saída e equipamentos de campo precisa ser verificada antes da energização.
4. Instalação e conexão dos dispositivos
A instalação conecta o sistema de controle à realidade física da máquina ou da linha.
Nessa fase, podem ser envolvidos sensores, atuadores, motores, válvulas, dispositivos de acionamento, IHMs, inversores de frequência e soft starters.
A identificação dos cabos e dos componentes facilita a conferência dos sinais e reduz o risco de intervenções equivocadas.
Também é importante verificar alimentação, polaridade quando aplicável, aterramento, separação entre circuitos, condições dos cabos e integridade das conexões.
Esses cuidados contribuem para que os testes posteriores representem o comportamento real do sistema.
5. Programação e configuração
A programação transforma os requisitos funcionais em lógica de controle.
O software pode contemplar sequências de operação, permissivos, alarmes, intertravamentos, modos manual e automático, temporizações e condições de parada.
A interface de operação também deve apresentar informações úteis para quem utiliza e mantém a máquina.
Estados, falhas e comandos precisam ser organizados de maneira coerente com o processo, permitindo identificar o motivo de uma parada ou de uma condição não permitida.
Programar não significa apenas fazer o equipamento funcionar em uma situação ideal.
A lógica deve considerar falhas de sensores, perda de comunicação, atuação de proteções, ausência de permissivos e retomada após interrupções, sempre de acordo com os requisitos definidos para aquela aplicação.
6. Integração entre os sistemas
A integração verifica se os elementos elétricos, de automação e de operação trabalham em conjunto.
Um comando enviado pela IHM precisa produzir a resposta esperada no CLP e, posteriormente, no equipamento de campo.
Do mesmo modo, uma condição detectada por um sensor deve ser processada corretamente e refletida na lógica, nos alarmes e nos comandos correspondentes.
Em expansões, a integração pode envolver sistemas legados e novos equipamentos.
Por isso, devem ser analisadas as interfaces de comunicação, os padrões de sinal, as versões de componentes e a lógica já existente.
A substituição de um item obsoleto pode exigir ajustes no programa, no painel, na fiação e na documentação.
7. Testes de sinais e validação da lógica
Antes da partida, os sinais devem ser testados individualmente e em conjunto.
O teste de sinais confirma se cada entrada corresponde ao dispositivo correto e se cada saída atua sobre o elemento previsto.
A validação da lógica verifica se a sequência programada atende aos requisitos funcionais.
Também devem ser verificados os intertravamentos e as condições de bloqueio.
Um comando só deve ser liberado quando os permissivos necessários estiverem presentes, conforme a análise técnica da aplicação.
Alarmes, paradas, falhas de comunicação e respostas a condições anormais devem ser avaliados de forma controlada.
Essa etapa diferencia uma simples instalação física de uma integração efetivamente validada.
A existência de componentes conectados não promove, por si só, que a máquina opere de modo coerente, diagnosticável e seguro.
8. Comissionamento e start-up
O comissionamento reúne as verificações finais realizadas com o sistema preparado para operar.
Ele pode incluir a conferência dos sinais, a validação dos parâmetros, os testes de sequência, a verificação dos intertravamentos e o acompanhamento da resposta da máquina em condições reais de funcionamento.
O start-up corresponde à entrada em operação acompanhada.
Durante essa fase, podem ser identificados ajustes necessários na lógica, nos parâmetros de acionamento, na interface de operação ou na interação entre equipamentos.
Qualquer alteração relevante deve ser registrada para que o programa, os diagramas e os demais documentos permaneçam coerentes com a instalação.
A partida deve ser conduzida com atenção às condições operacionais e às medidas de segurança aplicáveis.
O objetivo não é apenas iniciar o processo, mas confirmar que a solução responde aos requisitos definidos e que a equipe consegue operar e acompanhar o sistema.
Documentação e transferência de conhecimento
A entrega técnica deve incluir documentação compatível com o escopo executado.
Entre os registros importantes estão diagramas atualizados, lista de componentes, identificação de entradas e saídas, parâmetros relevantes, versões de programas, registros de alterações e orientações de operação e manutenção.
A transferência de conhecimento ajuda operadores e equipes de manutenção a compreender comandos, alarmes, permissivos, procedimentos de reinício e formas de diagnóstico.
Em uma ampliação ou modernização, esse registro também facilita futuras intervenções e reduz a dependência de informações informais.
A SS Elétrica e Automação Industrial informa atuar com implantação, adequação, manutenção, modernização, comissionamento e start-up de sistemas de automação, conforme a demanda de cada projeto.
Sua abordagem integra elétrica industrial e automação para atender intervenções pontuais, expansões e modernizações de máquinas e linhas.
A definição do escopo, a execução dos testes e a documentação devem ser ajustadas às condições reais da instalação e às responsabilidades técnicas aplicáveis.
Retrofit, modernização e ampliação de máquinas e linhas
O que é retrofit em automação industrial?
Retrofit é a modernização planejada de uma máquina, célula ou linha de produção existente, preservando os elementos que ainda são funcionais e substituindo aqueles que apresentam obsolescência, limitações de desempenho, dificuldade de manutenção ou incompatibilidade com as necessidades atuais do processo.
Em vez de descartar toda a instalação, a engenharia avalia as condições reais do equipamento e define quais partes podem ser reaproveitadas, adequadas ou integradas a uma nova arquitetura de controle.
A diferença para uma implantação completamente nova está principalmente no ponto de partida.
Em uma implantação nova, a solução é concebida para um processo ainda não estruturado ou para uma instalação integralmente renovada.
No retrofit, já existem máquinas, painéis, comandos elétricos, sensores, atuadores, cabos, CLPs, IHMs e lógicas de funcionamento que precisam ser compreendidos antes de qualquer alteração.
Por isso, a modernização não deve ser tratada apenas como troca de componentes: ela é uma decisão de engenharia condicionada ao diagnóstico técnico, às interfaces existentes e aos riscos envolvidos.
Quando uma máquina ou linha pode exigir modernização?
Alguns sinais indicam que uma avaliação de retrofit pode ser pertinente:
- componentes obsoletos ou com disponibilidade limitada para reposição;
- dificuldade para encontrar suporte técnico ou realizar manutenção no sistema de controle;
- falhas recorrentes associadas a sensores, atuadores, comandos ou módulos de controle;
- documentação elétrica e de automação incompleta, desatualizada ou divergente da instalação;
- baixa flexibilidade para alterar receitas, sequências, parâmetros ou etapas do processo;
- necessidade de ampliar a capacidade da máquina ou integrar novos equipamentos;
- falta de dados para diagnóstico, supervisão ou acompanhamento da operação;
- incompatibilidade entre a arquitetura atual e os requisitos de segurança, manutenção ou expansão;
- necessidade de recuperar uma máquina parada ou adequar uma linha a uma nova condição operacional.
Esses sinais não significam, isoladamente, que a substituição completa seja necessária.
Uma falha em um componente pode ter origem em alimentação elétrica inadequada, parametrização incorreta, desgaste de atuadores, problemas de comunicação ou alterações anteriores sem registro.
A identificação da causa é essencial para evitar intervenções que resolvam apenas o sintoma.
Compatibilidade que deve ser verificada no retrofit
Antes de definir a solução, é necessário relacionar a arquitetura existente com os requisitos do processo.
A análise pode abranger o estado dos painéis de automação e de comandos, a alimentação dos equipamentos, os circuitos de potência e controle, os sinais de entrada e saída, os padrões de comunicação e a capacidade de dissipação, organização e manutenção do conjunto.
Também devem ser avaliadas a compatibilidade entre CLPs, IHMs, inversores de frequência, soft starters, sensores e atuadores, além da lógica existente e das necessidades de intertravamento.
A substituição de um CLP, por exemplo, pode exigir a revisão do programa, da identificação dos pontos, dos módulos de entrada e saída, das interfaces de comunicação e da forma como os operadores interagem com a máquina.
Da mesma forma, a troca de um inversor pode afetar comandos, proteções, parametrização, resposta do motor e sequência de controle.
A documentação tem papel central nesse processo.
Diagramas elétricos, listas de cabos, relação de entradas e saídas, identificação de componentes, parâmetros, telas de supervisão, versões de programas e registros de alterações facilitam a validação e reduzem incertezas durante a intervenção.
Quando esses documentos não estão disponíveis ou não refletem o campo, o levantamento deve ser complementado por inspeções e testes na instalação.
Preservar o que funciona e substituir o que limita a operação
Um retrofit bem estruturado não busca trocar tudo automaticamente.
A preservação de motores, estruturas, dispositivos, painéis ou partes da instrumentação pode ser tecnicamente adequada quando esses elementos apresentam condições compatíveis com o processo e com a nova solução.
Em contrapartida, manter um componente somente por estar instalado pode prolongar uma limitação, dificultar a manutenção ou criar dependências incompatíveis com a expansão planejada.
A decisão deve considerar o estado físico, a disponibilidade de reposição, a compatibilidade elétrica e funcional, a segurança da operação, a facilidade de diagnóstico e a possibilidade de futuras ampliações.
Em alguns casos, uma modernização parcial permite atualizar o controle e manter parte da infraestrutura.
Em outros, o estado dos painéis, da fiação, dos dispositivos de campo ou da lógica existente pode justificar uma intervenção mais ampla.
A expansão de uma máquina ou linha também exige verificar se a arquitetura atual suporta novos pontos de entrada e saída, mais dispositivos de campo, novas redes de comunicação, alterações na sequência de produção e requisitos adicionais de supervisão.
Sem essa verificação, a ampliação pode gerar uma solução limitada desde a origem.
Retrofit exige avaliação de riscos e dependências técnicas
Nem toda máquina pode ser modernizada da mesma forma, e não há certeza de que o reaproveitamento de componentes seja tecnicamente viável.
Restrições de espaço, ausência de documentação, alterações acumuladas, incompatibilidade entre fabricantes, limitações de comunicação, condições elétricas inadequadas e dependência de componentes descontinuados podem mudar o escopo da intervenção.
Por isso, a decisão deve ser apoiada por uma avaliação técnica que considere processo, elétrica industrial, automação, comandos, manutenção e segurança operacional.
Quando aplicável, também é importante analisar as interfaces com painéis de potência, sistemas elétricos, qualidade de energia e demais instalações que possam interferir no funcionamento da máquina.
A SS Elétrica e Automação Industrial informa atuar na modernização de máquinas e linhas, na expansão de sistemas existentes e na substituição de componentes obsoletos.
Sua atuação inclui implantação, adequação, manutenção e modernização de sistemas de automação, com integração entre elétrica e automação conforme a demanda do projeto.
Como a viabilidade do retrofit depende das condições encontradas em campo, o escopo deve ser definido após o diagnóstico da instalação e a validação das interfaces técnicas.
Segurança, normas aplicáveis e confiabilidade operacional
Um sistema de automação industrial deve ser analisado além da lógica de controle.
Comandos elétricos, intertravamentos, dispositivos de proteção, painéis, sensores e atuadores precisam funcionar de forma coerente com os riscos do processo, as condições da instalação e as atividades de operação e manutenção.
Essa integração ajuda a tornar a máquina ou linha mais previsível e contribui para a segurança operacional.
Automação, comandos e proteção de máquinas
Os intertravamentos têm a função de impedir ou limitar determinadas ações quando uma condição necessária não foi atendida.
Em uma aplicação industrial, isso pode envolver a sequência correta de partida, a confirmação de uma posição, a abertura de uma proteção ou a presença de uma condição elétrica adequada.
A lógica deve ser definida a partir do processo e validada considerando os modos de operação, as falhas possíveis e a atuação esperada dos dispositivos de proteção.
A automação não substitui a avaliação dos riscos da máquina.
Um CLP, uma IHM ou um sensor pode participar do controle e do monitoramento, mas a solução de segurança precisa considerar também comandos, circuitos de parada, proteções físicas, sinalização, manutenção e procedimentos operacionais.
A seleção e a aplicação dos componentes dependem das características do equipamento e devem ser avaliadas por profissionais qualificados.
Quando a automação é integrada à elétrica industrial, torna-se necessário observar a separação e a organização dos circuitos de potência, comando e controle, além da identificação dos componentes e da compatibilidade entre os equipamentos.
Falhas de alimentação, conexões inadequadas, interferências ou alterações não documentadas podem comprometer tanto o desempenho do processo quanto a confiabilidade dos recursos de proteção.
NR-10 e NR-12: avaliação técnica e responsabilidades
A NR-10 está relacionada à segurança em instalações e serviços com eletricidade, enquanto a NR-12 trata de requisitos de segurança no trabalho em máquinas e equipamentos.
A aplicação dessas normas depende das características da instalação, da máquina, das atividades executadas, dos riscos identificados e das responsabilidades envolvidas.
Por isso, a simples instalação de um componente ou a alteração de uma lógica não deve ser apresentada como certeza automática de conformidade.
Uma avaliação responsável pode envolver análise de riscos, verificação das condições elétricas, inspeção de proteções, revisão de comandos, conferência de documentação e validação dos procedimentos de operação e manutenção.
O atendimento às normas aplicáveis deve ser analisado por profissionais habilitados, considerando o caso concreto e a regulamentação vigente.
A automação pode contribuir para a segurança ao apoiar intertravamentos, monitoramento de condições e controle ordenado das etapas do processo.
Porém, produtividade e segurança devem ser planejadas conjuntamente.
Uma alteração que reduza uma parada sem avaliar o comportamento da máquina em situações anormais pode criar novos riscos ou dificultar a manutenção.
Da mesma forma, uma proteção que não seja compreendida pelos operadores pode perder efetividade na rotina.
Documentação, análise de riscos e responsabilidade técnica
A documentação técnica é parte essencial da confiabilidade operacional.
Conforme o escopo, pode ser necessário registrar diagramas, identificação de entradas e saídas, lógica de controle, ajustes, intertravamentos, alterações realizadas, componentes instalados e orientações para operação e manutenção.
Esses registros facilitam o diagnóstico de falhas e reduzem a dependência de informações informais quando o sistema precisar ser ajustado ou expandido.
A análise de riscos deve considerar o funcionamento normal, as partidas e paradas, os modos manual e automático, intervenções de manutenção, perda de energia, falhas de sensores, atuação de proteções e possíveis reinícios inesperados.
O objetivo não é apenas localizar um componente defeituoso, mas compreender como o processo se comporta diante de diferentes condições e quais medidas são necessárias para reduzir os riscos identificados.
A responsabilidade técnica deve ser definida de acordo com a natureza dos serviços e com as atribuições dos profissionais envolvidos.
Quando necessário, a emissão de ART deve acompanhar a atividade conforme o escopo e os requisitos aplicáveis.
Esse registro não elimina a necessidade de análise, testes e validação, mas integra a formalização da responsabilidade técnica pelo serviço realizado.
Integração com painéis, SEP e qualidade de energia
A segurança e a confiabilidade da automação também podem depender de elementos que não pertencem exclusivamente ao programa de controle.
Painéis de automação e comandos devem ser compatíveis com os equipamentos conectados, com organização que favoreça a identificação, a manutenção e a expansão planejada.
A infraestrutura elétrica precisa ser avaliada de acordo com a carga, as condições de operação e os requisitos do processo.
Em instalações que envolvem sistemas SEP ou subestações, as condições de alimentação, manobra e proteção podem interferir diretamente no funcionamento dos sistemas de automação.
Já problemas de qualidade de energia podem provocar desligamentos, reinicializações, falhas de comunicação ou comportamento irregular de determinados equipamentos.
Nesses casos, a investigação deve considerar a instalação de forma integrada, relacionando automação, painéis, alimentação elétrica e processo produtivo.
Essa abordagem evita atribuir toda falha ao programa ou ao CLP antes de verificar as condições do sistema como um todo.
A manutenção e o diagnóstico devem considerar registros de ocorrência, comportamento dos equipamentos, condições de alimentação, sinais de entrada e saída, comunicação e alterações recentes na instalação.
Pergunta frequente sobre normas em projetos de automação
Por que é importante avaliar as normas antes de alterar uma máquina ou linha?
Porque a alteração pode afetar comandos, proteções, intertravamentos, circuitos elétricos, procedimentos de manutenção e o comportamento da máquina em condições anormais.
A avaliação prévia ajuda a identificar requisitos aplicáveis, definir responsabilidades, orientar a documentação e reduzir o risco de que uma modificação operacional crie incompatibilidades ou comprometa a segurança.
A análise deve ser feita por profissionais habilitados e não substitui uma avaliação específica da instalação.
A SS Elétrica e Automação Industrial informa atuar com soluções de elétrica industrial e automação, incluindo implantação, adequação, manutenção e modernização de sistemas.
Fundada em 2026 e sediada em Goiânia-GO, a empresa reúne as expertises de Ronald Diogo e Jeferson Silva, profissionais com mais de 12 anos de experiência acumulada no mercado.
Seu compromisso informado inclui segurança, qualidade dos serviços, observância das normas técnicas aplicáveis e emissão de ARTs quando necessário, sempre com a avaliação do escopo e das condições reais de cada projeto.
Benefícios, manutenção e indicadores para avaliar a solução
A automação industrial pode contribuir para maior controle do processo, padronização das operações, rastreabilidade e melhor organização das informações de produção.
Esses efeitos, porém, não são automáticos nem devem ser tratados como bons resultados.
Eles dependem do diagnóstico realizado, da adequação da arquitetura de controle, da qualidade da instalação, da integração entre elétrica e automação e da forma como o sistema será operado e mantido.
Benefícios potenciais de uma solução bem estruturada
Quando a solução está alinhada às necessidades reais da máquina ou linha, alguns benefícios podem ser avaliados ao longo do tempo:
- Maior controle do processo: sensores, CLPs, IHMs, inversores de frequência e atuadores podem trabalhar de forma coordenada, permitindo acompanhar condições operacionais e executar lógicas de controle mais consistentes.
- Padronização das operações: sequências, permissivos, alarmes e intertravamentos podem ser organizados para reduzir variações entre ciclos e apoiar a atuação dos operadores.
- Apoio à produtividade: a automação pode reduzir atividades manuais repetitivas e melhorar a previsibilidade da operação, desde que a lógica de controle e os demais elementos do processo estejam corretamente dimensionados.
- Redução de falhas operacionais: diagnósticos, alarmes e registros podem facilitar a identificação de anomalias e diminuir o tempo necessário para localizar determinadas causas de parada.
- Melhor previsibilidade da manutenção: informações organizadas sobre falhas, estados de equipamentos e histórico de intervenções podem apoiar o planejamento das equipes de manutenção.
- Maior possibilidade de expansão: uma arquitetura documentada e tecnicamente compatível pode facilitar futuras ampliações de máquinas, linhas, pontos de medição ou funções de supervisão.
- Apoio à segurança operacional: comandos, intertravamentos e condições de parada podem ser analisados em conjunto com os requisitos de proteção da máquina e as condições elétricas da instalação.
Esses benefícios devem ser verificados em relação ao processo específico.
A simples instalação de um CLP, sensor ou IHM não assegura melhoria de desempenho.
O resultado depende da integração entre componentes, da lógica aplicada, das condições da máquina, da capacitação dos usuários e da manutenção ao longo do ciclo de vida.
Manutenção preventiva, corretiva e modernização
A manutenção preventiva busca reduzir a probabilidade de falhas por meio de inspeções, verificações funcionais, reapertos quando aplicáveis, análise de sinais, conferência de parâmetros e acompanhamento das condições dos componentes.
O escopo deve ser definido conforme o tipo de equipamento, o ambiente industrial, a criticidade do processo e as orientações técnicas pertinentes.
A manutenção corretiva ocorre após uma falha ou perda de desempenho.
Em sistemas de automação, pode envolver a identificação da origem do problema, a verificação de alimentação e comandos, a análise de entradas e saídas, a avaliação de sensores e atuadores, a conferência da comunicação e a recuperação ou substituição de componentes.
Uma correção tecnicamente adequada deve considerar não apenas o retorno imediato da máquina, mas também a causa da ocorrência e o risco de recorrência.
A modernização é indicada quando a arquitetura existente apresenta limitações técnicas, obsolescência, dificuldade de reposição, baixa flexibilidade, documentação insuficiente ou incompatibilidade com necessidades atuais de operação e manutenção.
Dependendo do diagnóstico, a intervenção pode preservar partes funcionais do sistema e substituir componentes que comprometem a confiabilidade ou a expansão futura.
Retrofit não significa necessariamente trocar tudo: trata-se de uma decisão de engenharia baseada em compatibilidade, riscos, disponibilidade de componentes e viabilidade da solução.
A SS Elétrica e Automação Industrial informa atuar com manutenção, conserto, adequação, modernização de sistemas e expansão de máquinas e linhas.
A definição do escopo depende da avaliação técnica da instalação e das necessidades do cliente, sem que uma solução única seja adequada a todos os processos.
Indicadores para acompanhar o desempenho
Indicadores ajudam a transformar percepções operacionais em informações comparáveis.
Eles devem ser definidos de acordo com os objetivos do processo e registrados de maneira consistente.
Alguns exemplos são:
- Disponibilidade do equipamento ou da linha: acompanhamento do tempo em que o sistema permanece apto a operar em relação ao período analisado.
- Recorrência de falhas: registro da quantidade e da repetição de ocorrências associadas a componentes, sinais, lógicas ou condições do processo.
- Tempo de parada: medição do período entre a interrupção e a retomada da operação, distinguindo falhas de automação, elétrica, processo e causas externas quando possível.
- Tempo de diagnóstico e atendimento: avaliação de quanto tempo a equipe leva para identificar a causa provável e iniciar a intervenção.
- Qualidade dos registros: verificação da existência de históricos, descrições de falhas, alterações de programa, parâmetros e intervenções realizadas.
- Alarmes recorrentes ou sem tratamento: análise de eventos que podem indicar problemas de configuração, operação, instrumentação ou manutenção.
- Necessidade de intervenções manuais: acompanhamento de atividades repetitivas ou desvios que poderiam ser tratados por uma melhoria de processo ou de lógica.
- Capacidade de expansão: avaliação da disponibilidade de espaço, documentação, pontos de entrada e saída e compatibilidade para futuras ampliações.
Esses indicadores não devem ser usados isoladamente.
Uma redução de paradas, por exemplo, pode estar relacionada à automação, à manutenção, à matéria-prima, à operação ou a mudanças no processo.
A interpretação exige histórico confiável e conhecimento das condições de campo.
Documentação, treinamento e facilidade de diagnóstico
A sustentabilidade da solução depende também de elementos que muitas vezes recebem menos atenção do que os componentes físicos.
Diagramas, listas de entradas e saídas, identificação de cabos e dispositivos, programas, parâmetros, registros de alterações e instruções operacionais ajudam a preservar o conhecimento técnico do sistema.
O treinamento deve ser compatível com o papel de cada equipe.
Operadores precisam compreender a operação normal, os alarmes e os procedimentos de resposta definidos para o processo.
A manutenção deve ter condições de interpretar sinais, consultar documentação, identificar componentes e executar verificações dentro de suas responsabilidades.
A engenharia e a gestão técnica precisam acompanhar alterações que possam afetar segurança, disponibilidade ou expansão.
A facilidade de diagnóstico também deve ser considerada desde a especificação.
Mensagens de alarme claras, identificação coerente, visualização dos estados de entradas e saídas e registros de eventos podem reduzir a dependência de tentativa e erro.
Isso não elimina a necessidade de profissionais qualificados, mas fornece informações melhores para a tomada de decisão.
Automação como parte do ciclo de vida da operação
Uma solução de automação deve ser analisada desde a implantação até a manutenção e a eventual modernização.
O desempenho observado após o start-up pode revelar necessidades de ajuste, melhoria de lógica, adequação de comandos, substituição de componentes ou expansão de funções.
Por isso, a entrega técnica não deve ser vista apenas como a instalação de equipamentos, mas como a criação de uma base que possa ser compreendida, mantida e evoluída.
Na SS Elétrica e Automação Industrial, a proposta informada é integrar elétrica e automação conforme a necessidade de cada operação, com atuação em implantação, manutenção, adequação, modernização e expansão.
Fundada em 2026 e sediada em Goiânia-GO, a empresa reúne as expertises de Ronald Diogo e Jeferson Silva, com mais de 12 anos de experiência acumulada entre seus profissionais, e informa capacidade de atender diversas regiões do Brasil.
A continuidade operacional deve ser tratada a partir das condições reais da instalação, da documentação disponível, da criticidade do processo e das responsabilidades técnicas aplicáveis.
Como escolher uma empresa para automação industrial e próximos passos?
A escolha de uma empresa para desenvolver ou executar um projeto de automação industrial deve considerar mais do que a capacidade de instalar componentes.
O fornecedor precisa compreender o processo produtivo, avaliar as condições existentes, integrar elétrica e automação, documentar as alterações e tratar segurança, manutenção e possibilidade de expansão como partes do mesmo escopo.
Checklist para avaliar a empresa
Antes de solicitar uma proposta, verifique se a empresa demonstra capacidade para:
- Realizar diagnóstico técnico em campo e compreender o fluxo operacional da máquina ou linha.
- Definir um escopo claro para implantação, ampliação, adequação, manutenção, retrofit ou modernização.
- Integrar painéis de automação, comandos elétricos, CLPs, IHMs, sensores, atuadores, inversores de frequência e soft starters conforme os requisitos da aplicação.
- Avaliar interfaces entre automação, instalações elétricas, qualidade de energia, sistemas SEP, subestações e infraestrutura de redes quando esses elementos interferirem no processo.
- Explicar como serão tratados programação, testes de sinais, intertravamentos, comissionamento, start-up e transferência de conhecimento.
- Entregar documentação técnica compatível com o escopo executado, incluindo identificação de componentes, registros de alterações e informações úteis para operação e manutenção.
- Considerar requisitos de segurança operacional, análise de riscos, NR-10 e NR-12, sem presumir conformidade automática apenas pela instalação de um sistema de controle.
- Informar quais responsabilidades dependem de profissionais habilitados e quando pode ser necessária a emissão de ART.
- Oferecer suporte compatível com a necessidade da operação, especialmente quando houver equipamentos obsoletos, falhas recorrentes ou necessidade de expansão futura.
O escopo, as condições de campo, os componentes disponíveis e as responsabilidades técnicas devem ser validados por profissionais qualificados.
Comparar somente o preço pode ocultar diferenças relevantes de engenharia, documentação, segurança, compatibilidade e suporte.
Perguntas para enviar antes de solicitar uma proposta
Uma solicitação mais completa ajuda a empresa contratada a entender o problema e reduz interpretações diferentes sobre a entrega.
Algumas perguntas úteis são:
- O escopo inclui diagnóstico do processo e levantamento dos sinais de entrada e saída?
- A solução será uma implantação nova, uma adequação, uma ampliação, uma manutenção ou um retrofit?
- Quais equipamentos existentes serão preservados, substituídos ou integrados?
- Como serão verificadas a compatibilidade elétrica, a lógica de controle, os dispositivos de proteção e a comunicação entre os componentes?
- A documentação atual da máquina ou linha está disponível e será revisada em campo?
- Quais testes serão realizados antes do start-up e como serão registrados os ajustes feitos durante o comissionamento?
- O escopo contempla identificação de componentes, atualização de diagramas e orientações para a equipe de operação e manutenção?
- Quais requisitos de NR-10, NR-12, segurança de máquinas e responsabilidade técnica precisam ser avaliados?
- A arquitetura permitirá manutenção, diagnóstico de falhas e futuras ampliações?
- Quais informações, acessos e condições de operação o cliente precisa disponibilizar para a análise técnica?
Essas perguntas não substituem uma engenharia detalhada.
Elas servem para organizar a conversa inicial e identificar se a empresa está avaliando o processo de forma integrada, em vez de apenas relacionar materiais.
Perguntas frequentes sobre contratação e escopo
Quanto custa uma automação industrial?
O custo depende do processo, da quantidade e do tipo de pontos de controle, do estado dos painéis e equipamentos existentes, da necessidade de programação, da complexidade da integração, dos testes e das adequações de segurança.
Por isso, não é tecnicamente responsável definir um valor sem conhecer o escopo e as condições de campo.
A orientação adequada é solicitar uma avaliação técnica e uma proposta baseada nas necessidades reais da instalação.
Quanto tempo leva um projeto de automação industrial?
A duração varia conforme a complexidade do processo, a disponibilidade de informações, o fornecimento de componentes, as condições da instalação, a necessidade de parada e o nível de integração exigido.
Um diagnóstico deve preceder qualquer estimativa, pois implantação, adequação, manutenção e modernização possuem atividades diferentes.
A automação pode ser ampliada no futuro?
Pode, desde que a arquitetura seja planejada considerando capacidade de expansão, disponibilidade de entradas e saídas, comunicação, espaço nos painéis, compatibilidade entre componentes, documentação e necessidades futuras do processo.
A possibilidade de ampliação não deve ser presumida: ela precisa ser avaliada na engenharia e nas condições reais do sistema.
Qual é a diferença entre manutenção e modernização?
A manutenção busca preservar ou recuperar as condições de funcionamento de um sistema, podendo envolver diagnóstico, ajustes, substituição de componentes e correção de falhas.
A modernização altera ou atualiza parte da solução para superar obsolescência, limitações de desempenho, dificuldade de manutenção ou novas exigências do processo.
Em alguns casos, as duas abordagens são combinadas após uma avaliação técnica.
Uma empresa de automação também precisa avaliar a parte elétrica?
Sim.
A automação depende de alimentação, comandos, proteção, aterramento, painéis, qualidade de energia e interfaces com os equipamentos de potência.
Conforme a instalação, também pode haver relação com elétrica industrial, SEP, subestações, redes de comunicação e infraestrutura de telecomunicações.
A análise deve definir quais disciplinas fazem parte do escopo e quais responsabilidades precisam ser tratadas por profissionais habilitados.
Na navegação interna do site, vale consultar os conteúdos sobre elétrica industrial, painéis elétricos e comandos, manutenção industrial, adequações NR-10 e NR-12, qualidade de energia, SEP e subestações, redes e infraestrutura de telecomunicações, CFTV industrial e controle de acesso.
Esses temas ajudam a entender que a automação é parte de uma infraestrutura técnica mais ampla e pode depender da integração entre energia, controle, segurança e comunicação.
Como a SS pode participar da análise?
A SS Elétrica e Automação Industrial é uma prestadora especializada em elétrica industrial e automação, fundada em 2026, com sede em Goiânia-GO e capacidade de atender diversas regiões do Brasil.
A empresa foi formada pela união das expertises de Ronald Diogo e Jeferson Silva, profissionais cuja experiência acumulada ultrapassa 12 anos no mercado.
Sua atuação informada inclui implantação, ampliação, adequação, manutenção e modernização de sistemas de automação industrial, com integração entre elétrica e automação.
A SS também informa observar as normas técnicas e regulamentações aplicáveis, com emissão de ARTs quando necessário.
O escopo deve ser definido conforme a realidade de cada máquina, equipamento, linha ou processo, sem presumir prazos, resultados, condições de cobertura ou condições comerciais antes da avaliação.
Para avançar, o próximo passo é solicitar uma análise técnica da necessidade, reunindo informações sobre o processo, falhas observadas, equipamentos existentes, documentação disponível, requisitos de segurança e expectativas de expansão.
Com esses dados, a empresa poderá avaliar a solução mais adequada e esclarecer o escopo, as responsabilidades e as etapas de execução.
Essa abordagem favorece decisões mais seguras e coerentes com a continuidade operacional.