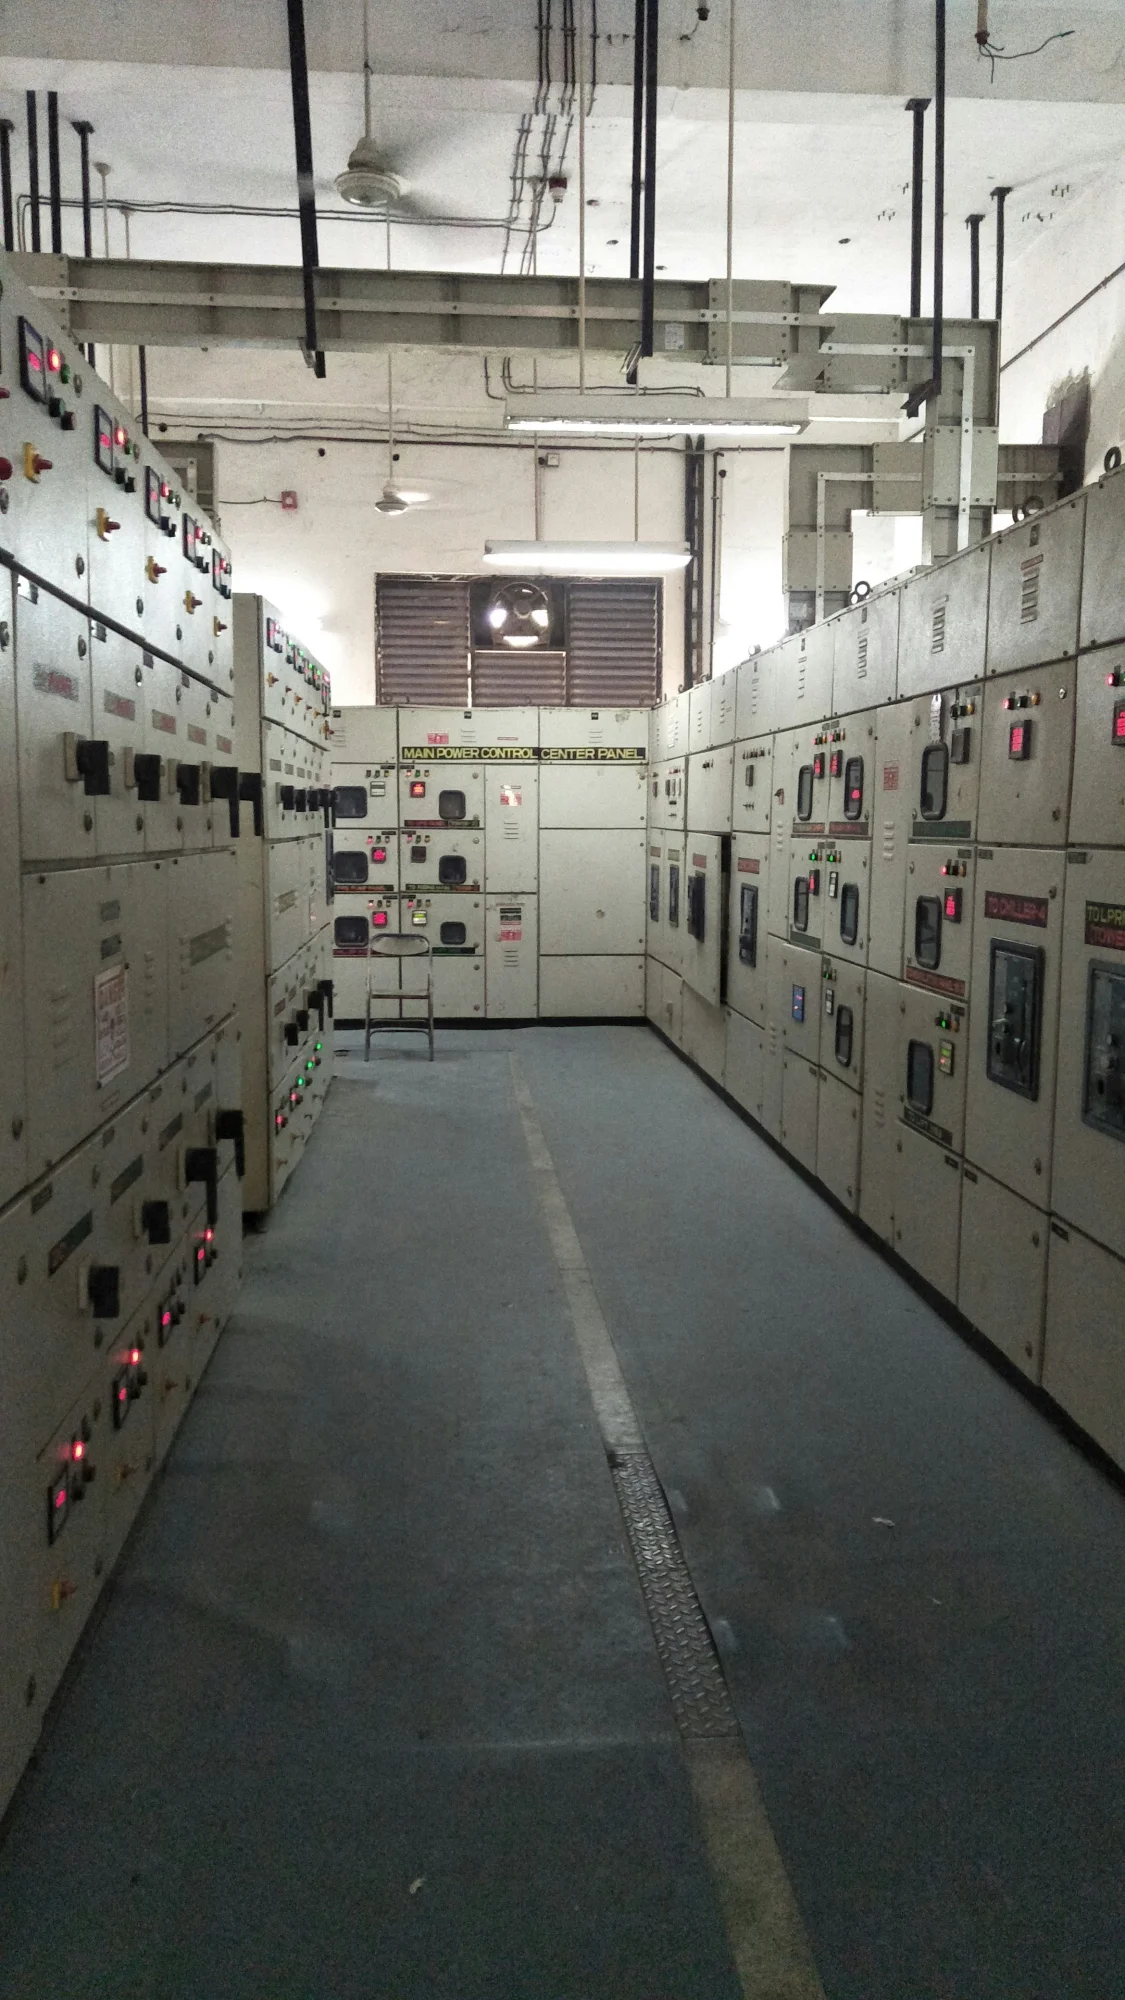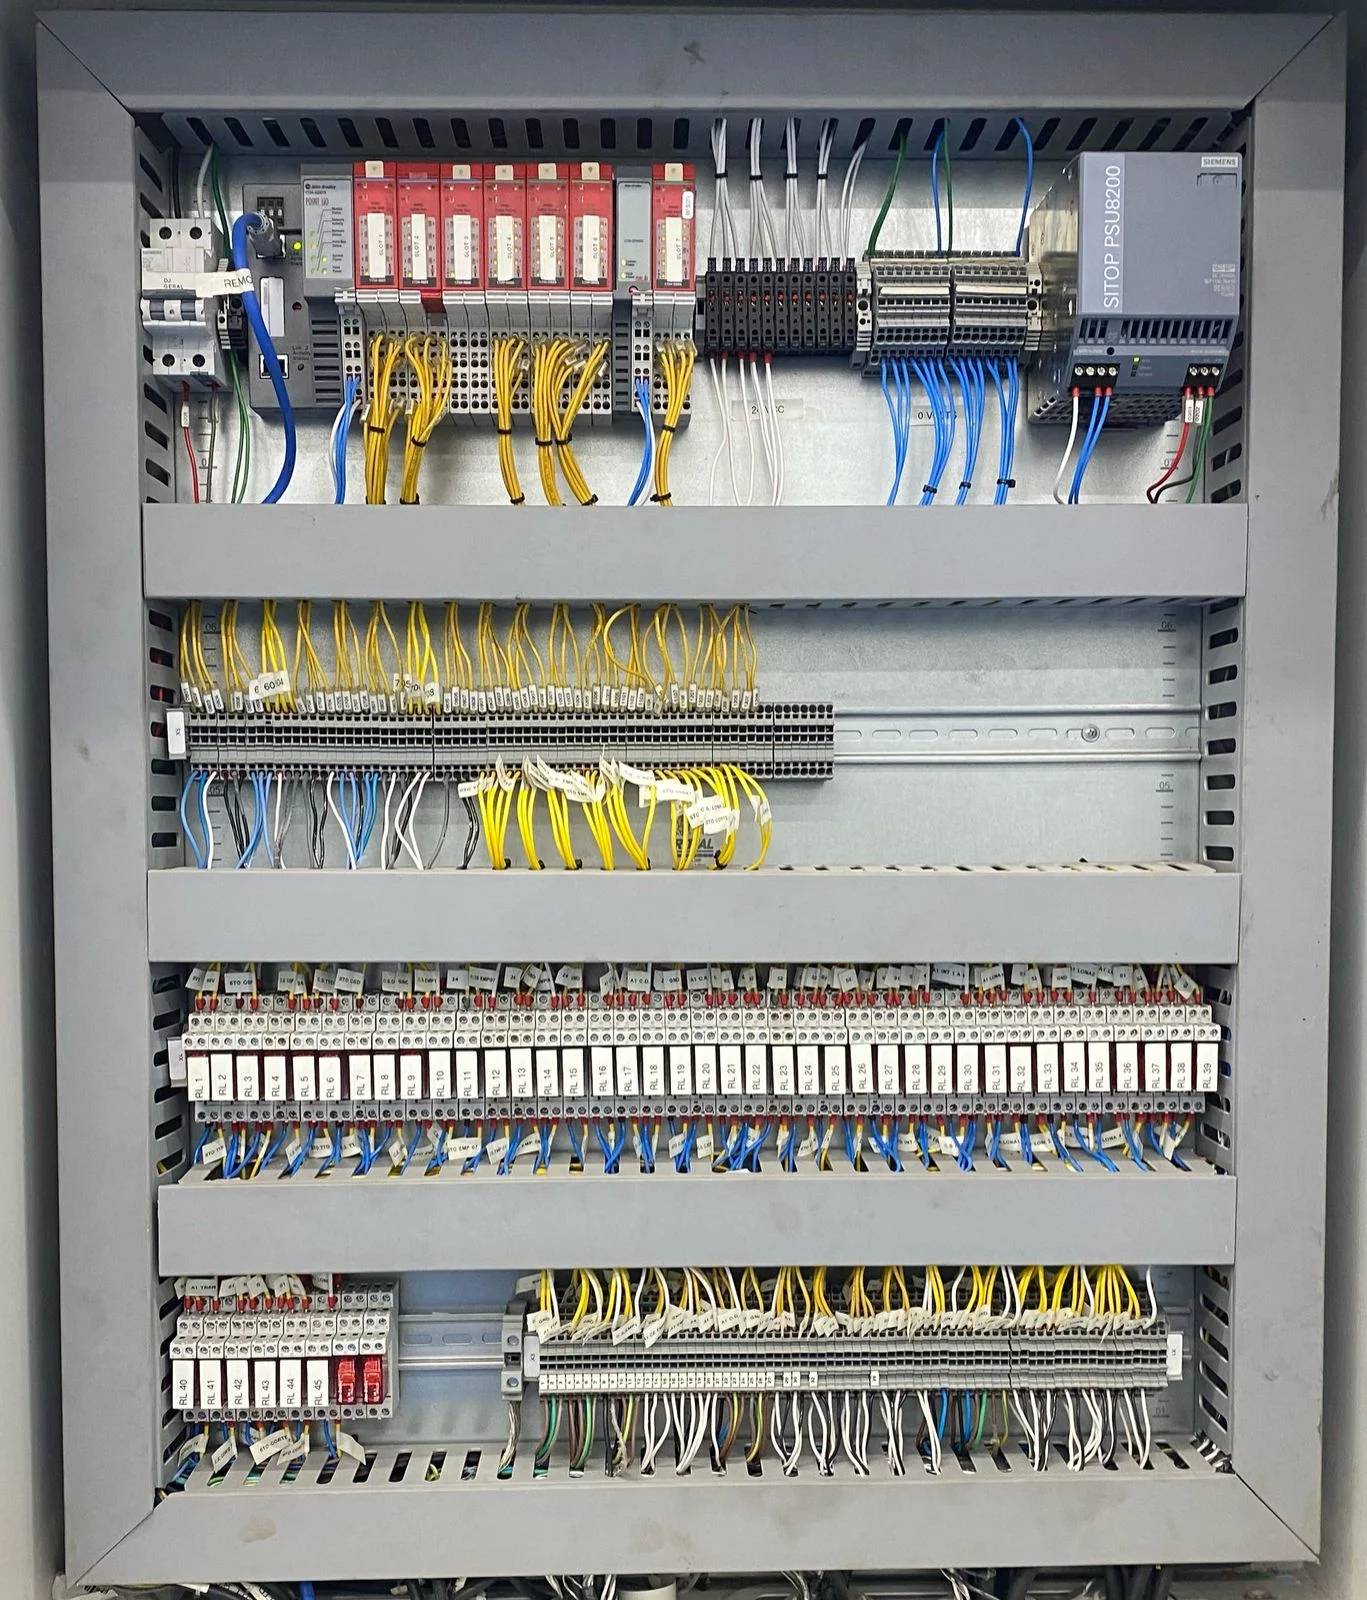
Galeria
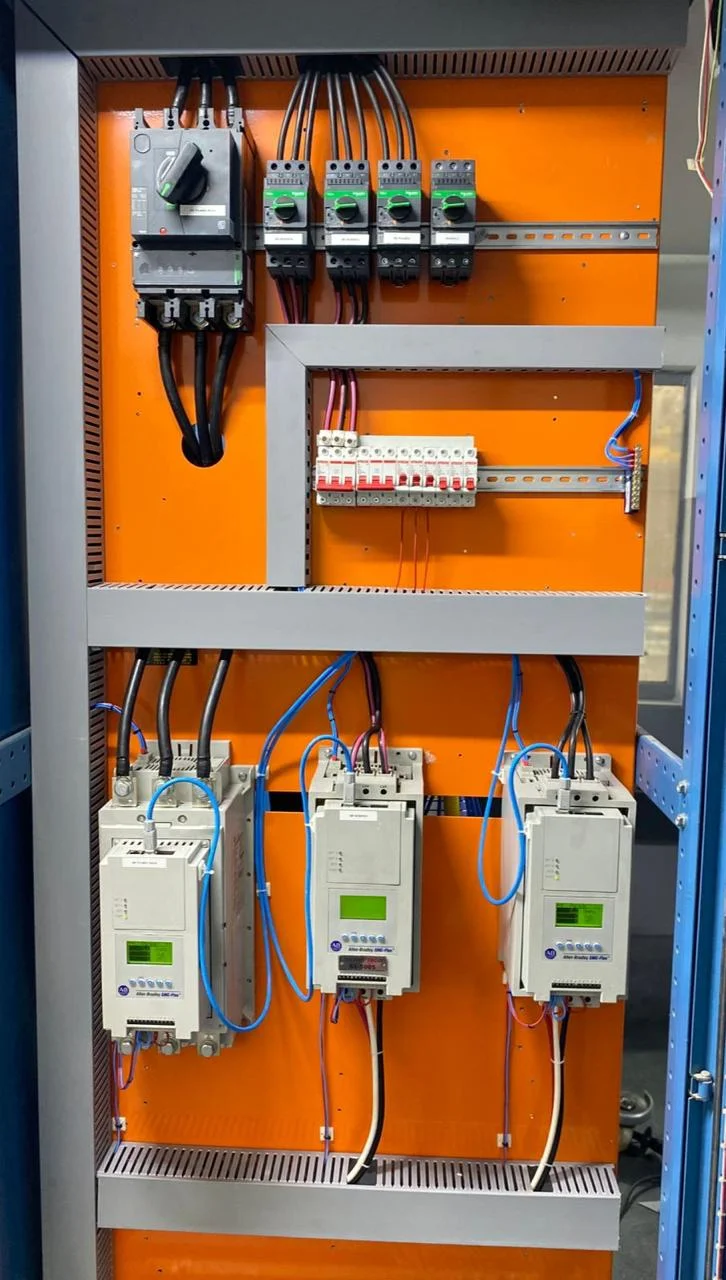
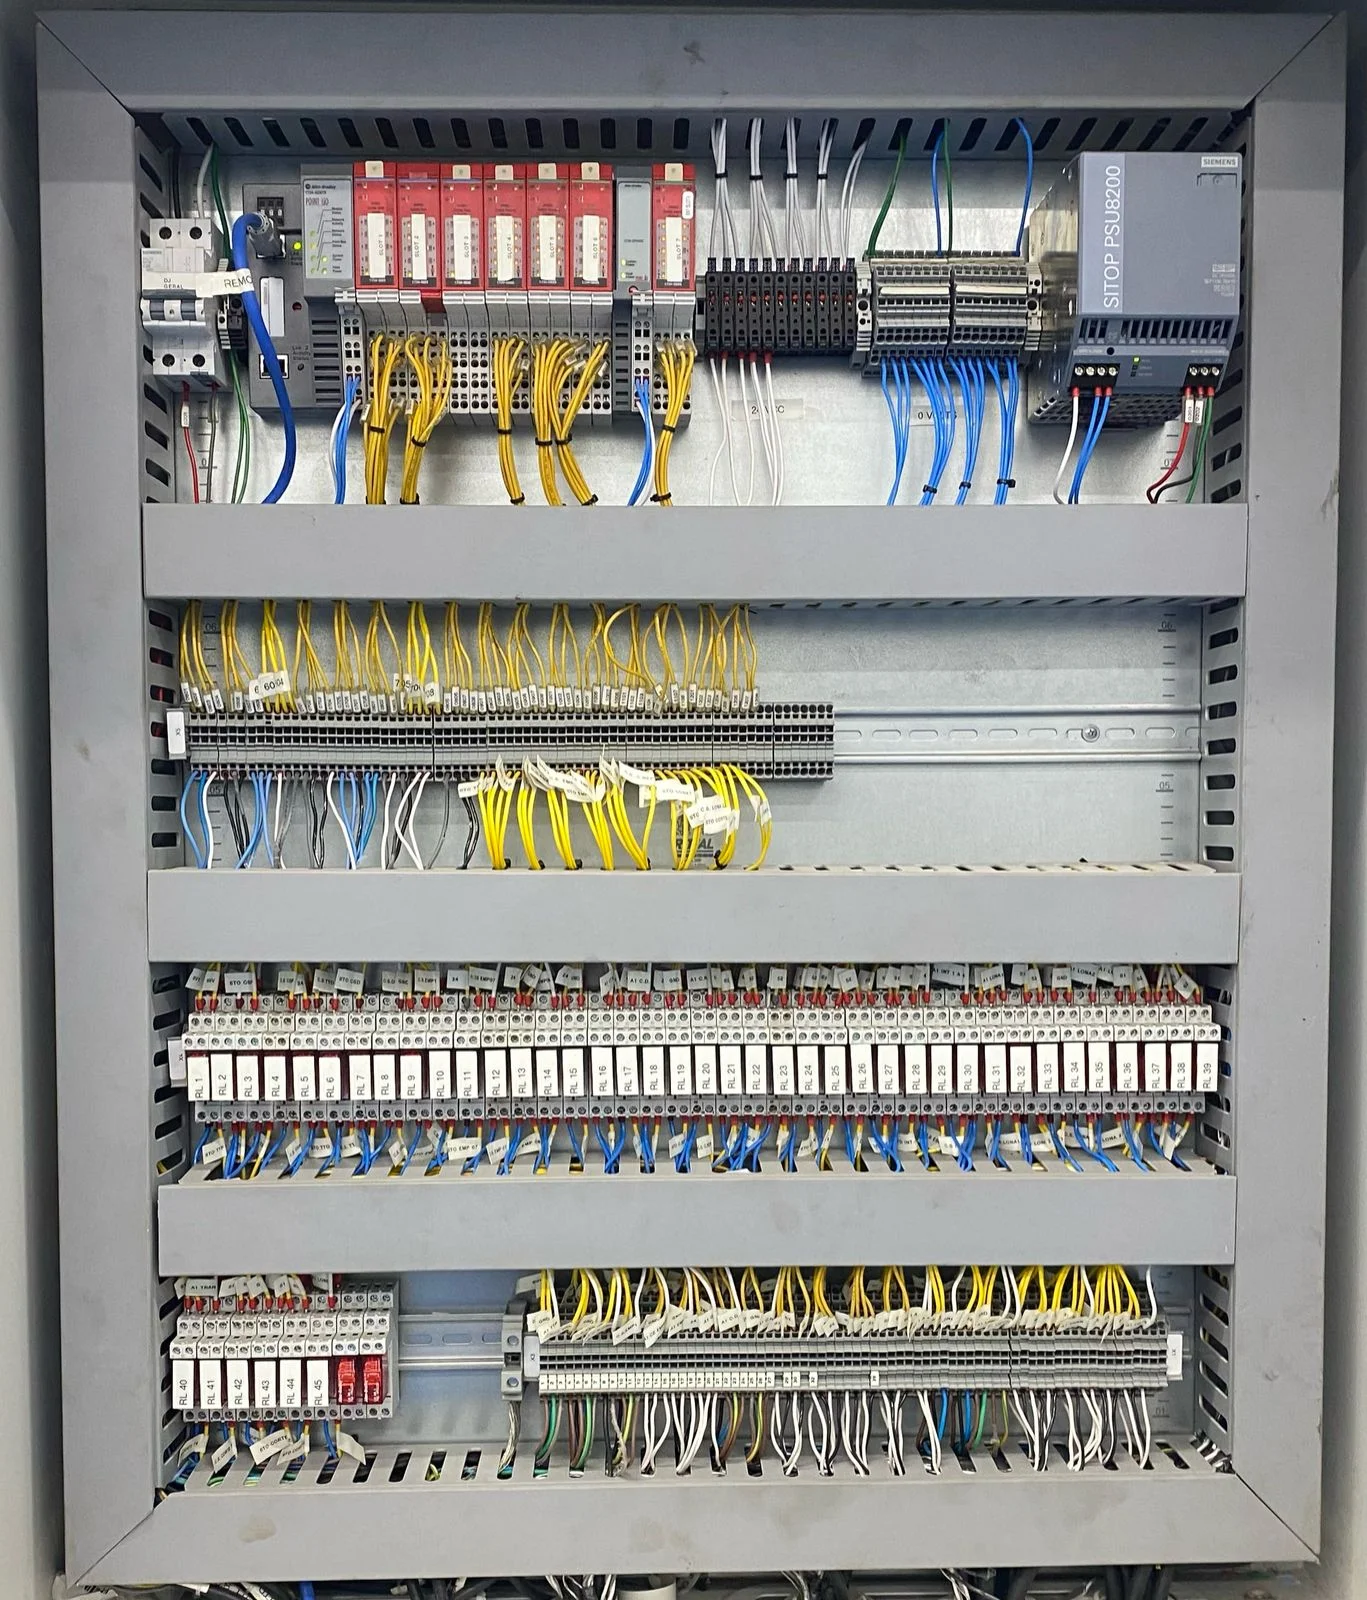
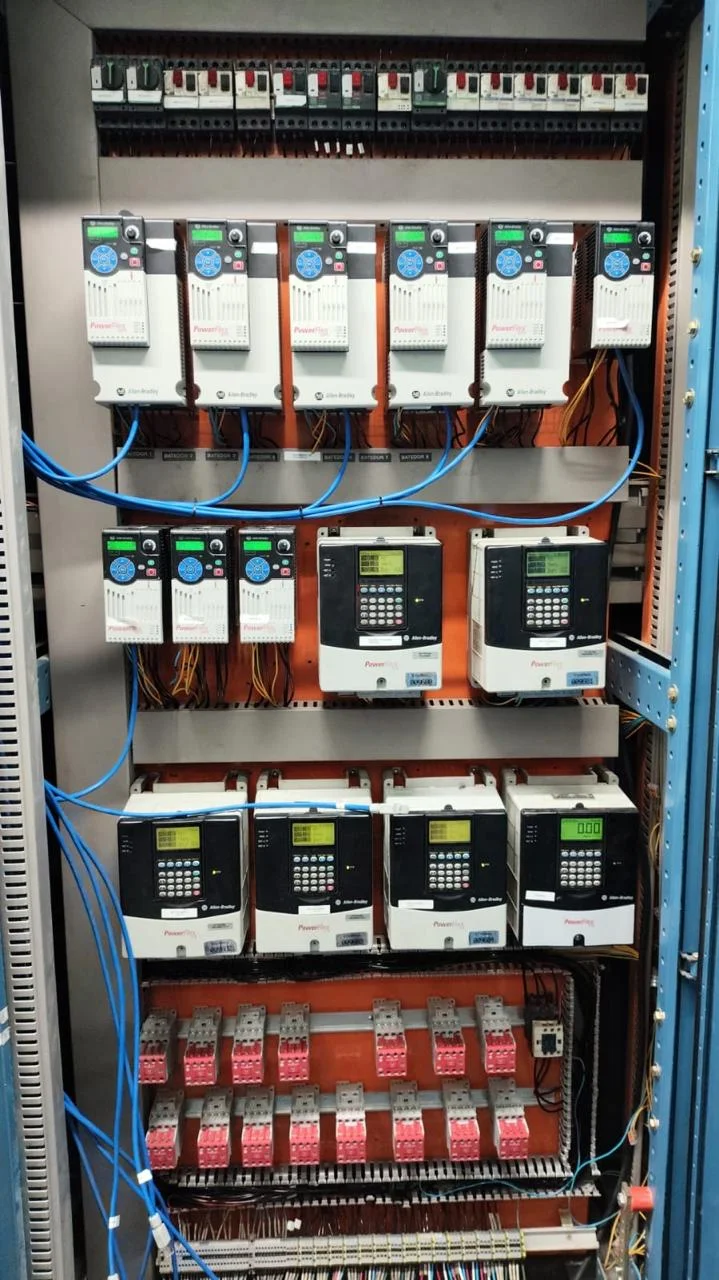
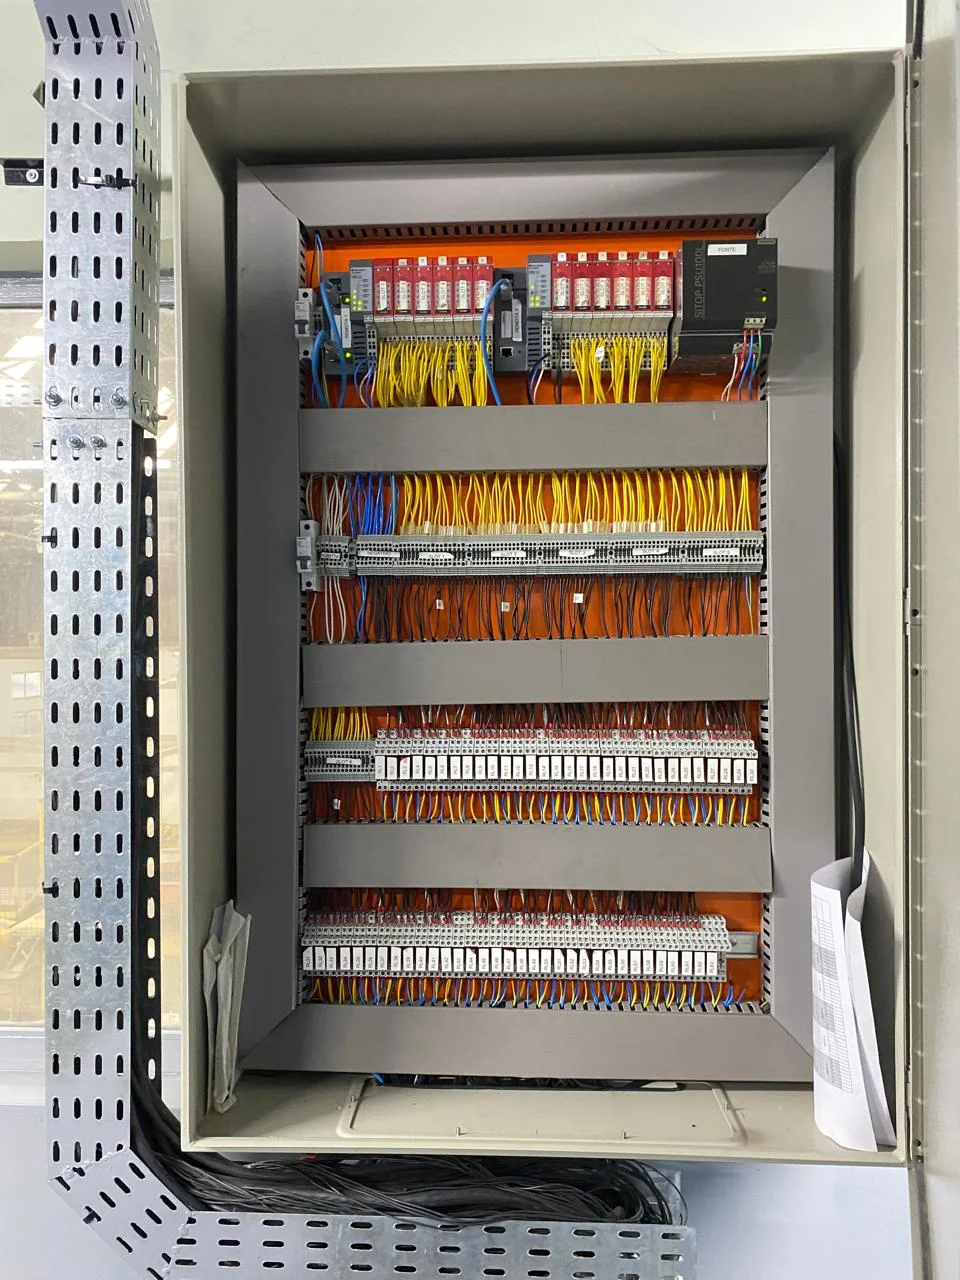
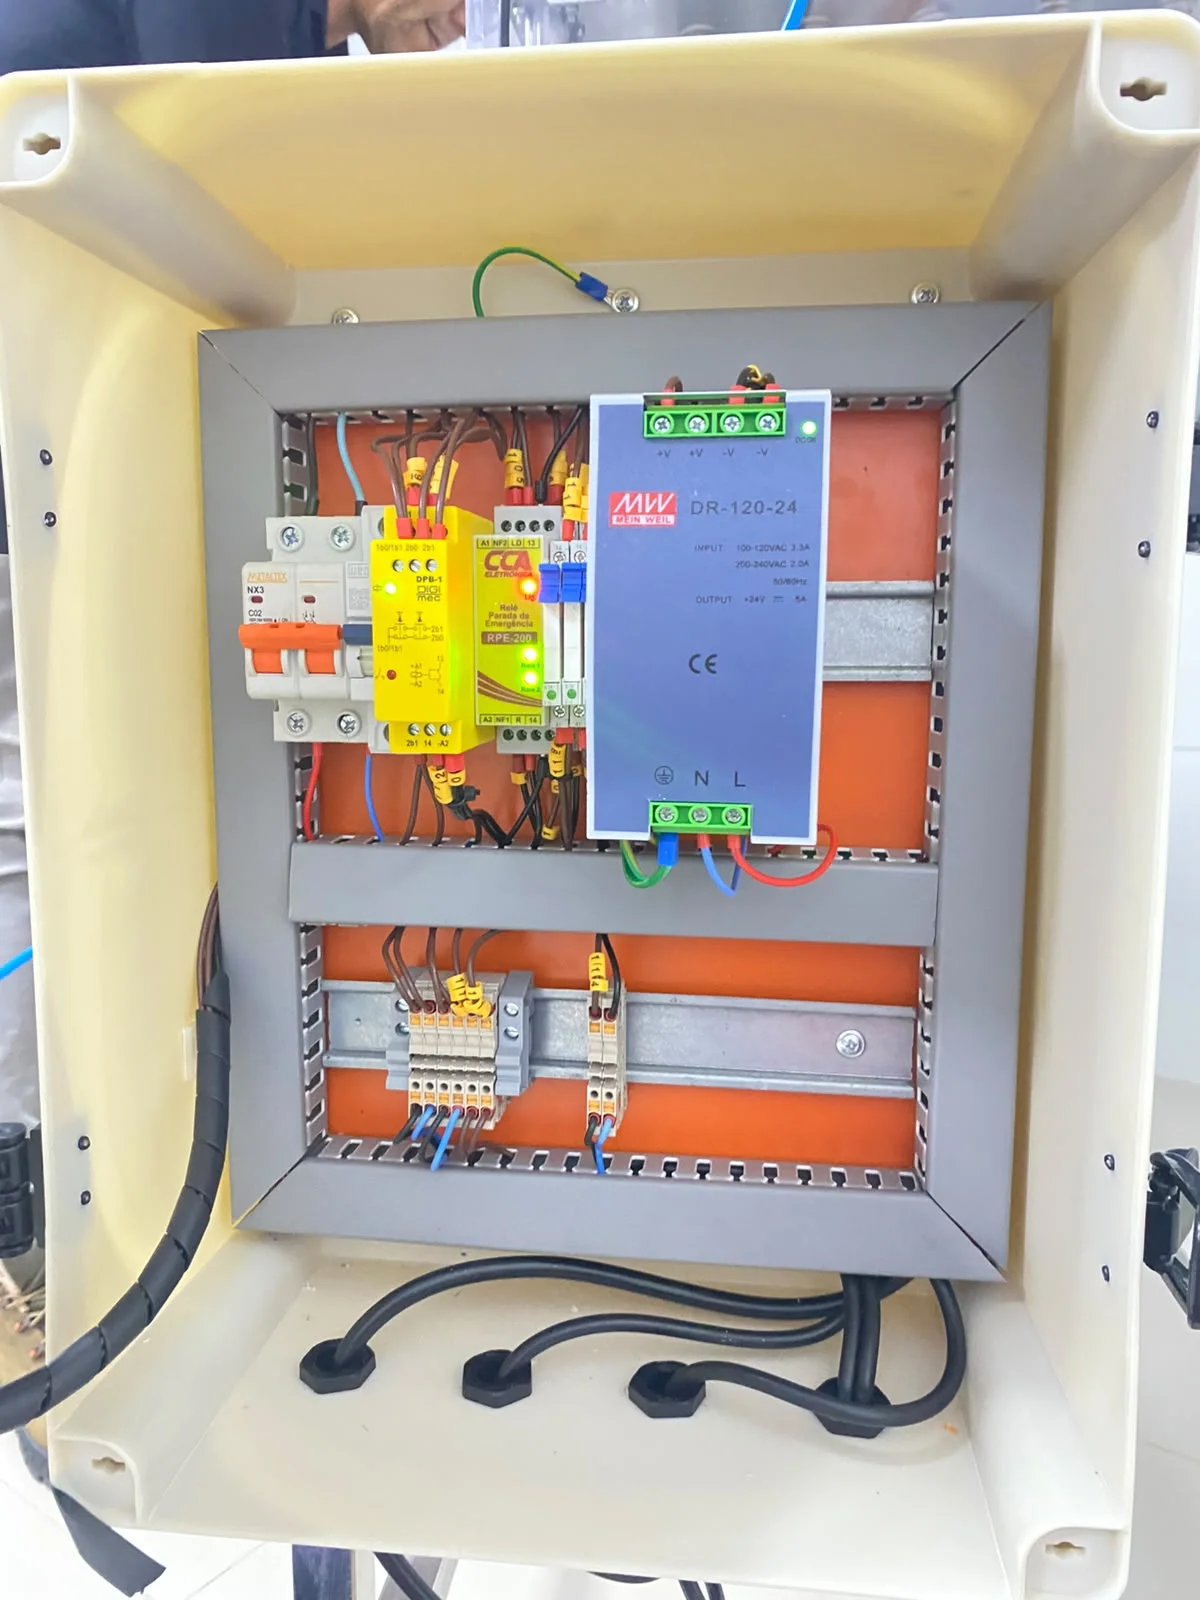
Clique nas imagens para ampliar
O que é manutenção de sistema de automação industrial?
A manutenção de sistema de automação industrial é o conjunto de inspeções, diagnósticos, ajustes, correções e melhorias realizados em máquinas, linhas e processos para preservar sua operação segura, confiável e compatível com as necessidades produtivas.
O trabalho pode envolver CLPs, IHMs, sensores, atuadores, inversores de frequência, soft starters, painéis e comandos elétricos, sempre considerando a relação entre hardware, software, sinais e processo.
Na prática, a manutenção não se limita à substituição de componentes.
É necessário analisar os sintomas apresentados, verificar a alimentação elétrica, conferir conexões e parametrizações, avaliar a lógica de controle e testar a comunicação entre os dispositivos.
Uma parada, um alarme ou uma leitura divergente pode ter origem no sensor, no acionamento, na fonte, no cabeamento, na rede industrial ou no programa do controlador.
Por isso, a intervenção deve ser precedida de uma avaliação técnica do equipamento e das condições reais de operação.
A automação industrial é direcionada ao controle e à supervisão de máquinas, equipamentos e processos produtivos.
Ela não deve ser confundida com automação residencial ou predial, que atende necessidades diferentes, como conforto, segurança patrimonial, iluminação e gerenciamento de edifícios.
Em ambientes industriais, a solução precisa considerar continuidade operacional, segurança de máquinas, integração elétrica, características da carga e requisitos específicos do processo.
A SS Elétrica e Automação Industrial atua na implantação, manutenção, adequação e modernização de sistemas de automação, desenvolvendo soluções conforme as necessidades de cada indústria, integrador, empresa de engenharia ou grande consumidor.
O escopo pode abranger desde uma intervenção pontual em um sistema existente até a adequação ou modernização de máquinas e linhas, com análise técnica, testes e documentação compatíveis com o projeto.
Quando aplicável, a execução deve observar as normas e regulamentações pertinentes, incluindo os requisitos relacionados à NR-10 e à NR-12, além da emissão de ART conforme a natureza do serviço.
Para conhecer o escopo relacionado, consulte Automação Industrial.
Por que a manutenção é essencial para a continuidade da produção?
A manutenção de sistemas de automação industrial é essencial para preservar a confiabilidade das máquinas, linhas produtivas e etapas do processo.
Ela não se limita à troca de componentes após uma falha: envolve inspeções, análise de sintomas, ajustes, testes e correções capazes de manter a interação adequada entre comandos, painéis, CLPs, IHMs, sensores, atuadores e acionamentos.
A estratégia deve considerar a criticidade do equipamento, o histórico de ocorrências, as condições de operação e os riscos associados a uma parada.
Quando a manutenção é planejada com base em evidências, a equipe consegue investigar se um problema tem origem elétrica, lógica, instrumental ou de comunicação.
Uma parada de máquina, por exemplo, pode estar relacionada a uma fonte instável, conexão inadequada, parametrização de inversor, sensor desajustado, falha de rede industrial ou alteração indevida na lógica de controle.
Por isso, substituir um componente sem confirmar a causa pode apenas ocultar o sintoma e permitir que a falha retorne.
Os principais benefícios operacionais incluem:
- Maior disponibilidade: a identificação antecipada de condições anormais ajuda a reduzir intervenções emergenciais e interrupções inesperadas, conforme a criticidade e o regime de operação do processo.
- Estabilidade do processo: sensores, atuadores, comandos e parâmetros adequadamente verificados contribuem para que a máquina opere de forma mais previsível.
- Segurança operacional: a avaliação de painéis, circuitos de comando e dispositivos associados apoia intervenções mais seguras, observando os procedimentos aplicáveis e os requisitos pertinentes da NR-10 e da NR-12.
- Padronização: registros de parâmetros, alarmes, alterações e procedimentos facilitam a repetibilidade das atividades de operação e manutenção.
- Rastreabilidade: históricos de falhas, testes e correções ajudam a comparar ocorrências e orientar decisões técnicas futuras.
- Expansão futura: um sistema documentado e conservado tende a oferecer melhores condições para adequações, ampliação de máquinas e integração de novos dispositivos, desde que a compatibilidade seja avaliada.
A continuidade da produção também depende da relação entre automação e elétrica industrial.
Um comando instável pode ser consequência de aquecimento no painel, queda de tensão, interferência, aterramento inadequado, proteção incompatível ou conexão deficiente.
Da mesma forma, uma divergência de leitura pode estar associada ao sensor, ao cabeamento, à alimentação, à entrada do CLP ou à lógica que interpreta o sinal.
O diagnóstico deve percorrer essas camadas de forma ordenada, registrando evidências antes e depois da intervenção.
Na prática, uma decisão de manutenção deve começar pela criticidade do processo: quais equipamentos interrompem a linha, quais falhas afetam a segurança, quais componentes são obsoletos e quais sinais aparecem com maior frequência.
A partir disso, podem ser definidos inspeções, testes funcionais, verificação de alarmes, análise de conexões, conferência de parâmetros e acompanhamento do histórico.
Essa abordagem evita tratar todos os ativos da mesma maneira e permite direcionar recursos para os pontos de maior impacto operacional.
A SS Elétrica e Automação Industrial integra conhecimentos de elétrica e automação para atuar em máquinas, painéis, comandos e processos industriais, com soluções ajustadas às necessidades reais de cada cliente.
A experiência acumulada superior a 12 anos dos sócios Ronald Diogo e Jeferson Silva contribui para uma análise que considera tanto o sistema de controle quanto a infraestrutura que o alimenta.
A avaliação por profissional qualificado é recomendada antes de qualquer alteração em circuitos, parâmetros ou lógica de controle.
Tipos de manutenção aplicáveis aos sistemas de automação
A escolha do tipo de manutenção em um sistema de automação industrial depende da criticidade do processo, do histórico de falhas, da condição dos componentes e da necessidade operacional.
Em vez de aplicar uma única abordagem a todas as máquinas, a indústria pode combinar manutenção corretiva, preventiva, preditiva e detectiva para tratar falhas existentes, reduzir riscos e acompanhar a condição dos ativos.
| Tipo de manutenção | Objetivo | Momento de aplicação | Exemplos |
|---|---|---|---|
| Corretiva | Restabelecer o funcionamento após uma falha | Quando ocorre perda de desempenho ou parada | Substituição de uma fonte, sensor, relé, módulo de CLP ou componente de acionamento com defeito |
| Preventiva | Reduzir a probabilidade de falhas | Em intervalos definidos por plano técnico e histórico | Inspeção de painéis, reaperto de conexões, limpeza, verificação de parâmetros e testes funcionais |
| Preditiva | Identificar degradação antes da falha | Conforme a condição observada no equipamento | Termografia, análise de sinais, acompanhamento de alarmes, tendências e comportamento de acionamentos |
| Detectiva | Encontrar falhas ocultas ou condições que não aparecem na operação normal | Durante testes planejados e verificações específicas | Teste de intertravamentos, alarmes, redundâncias, proteções e funções de segurança |
Manutenção corretiva
A manutenção corretiva é indicada quando o sistema já apresenta uma falha ou perda de função.
O diagnóstico deve anteceder a troca de componentes, porque um mesmo sintoma pode ter origem em alimentação elétrica, parametrização, comunicação industrial, lógica de controle, sensor, atuador ou conexão.
Em uma linha produtiva, a correção pode envolver CLP, IHM, inversor de frequência, soft starter, painel, comando elétrico ou dispositivo de campo.
Manutenção preventiva
A manutenção preventiva segue um plano de inspeções e intervenções programadas.
Entre as atividades possíveis estão a verificação visual do painel, avaliação de aquecimento, conferência de bornes e cabos, análise de ventilação, revisão de parâmetros, testes de entradas e saídas e atualização de registros.
O intervalo não deve ser definido apenas por calendário: criticidade, ambiente, regime de operação e recomendações dos fabricantes também precisam ser considerados.
Manutenção preditiva
A manutenção preditiva utiliza evidências da condição real do sistema para apoiar a decisão técnica.
Termografia pode indicar aquecimento anormal em conexões e componentes; a análise de sinais pode revelar comportamento irregular de sensores, motores ou acionamentos; e o histórico de alarmes pode apontar tendências de degradação.
Essa abordagem é especialmente útil quando uma parada inesperada gera impacto relevante, mas seus métodos precisam ser compatíveis com o equipamento e com os dados disponíveis.
Manutenção detectiva
A manutenção detectiva procura identificar falhas que permanecem ocultas durante a operação habitual.
Um alarme pode existir no programa, mas não estar corretamente configurado; um intertravamento pode não atuar quando necessário; e uma proteção pode não ter sua função verificada há muito tempo.
Por isso, testes controlados de comandos, permissivos, alarmes e funções de segurança devem fazer parte do plano quando forem tecnicamente aplicáveis.
Como combinar as modalidades?
As modalidades não são excludentes.
Uma estratégia pode usar inspeções preventivas para acompanhar o painel, recursos preditivos para observar aquecimento e sinais, testes detectivos para validar proteções e manutenção corretiva para resolver anomalias confirmadas.
A definição deve considerar:
- criticidade da máquina ou linha para a produção;
- consequências de uma falha para pessoas, equipamentos e processo;
- disponibilidade de peças e suporte técnico;
- histórico de alarmes, paradas e intervenções;
- condição de CLPs, IHMs, inversores, sensores, atuadores e redes;
- qualidade da alimentação elétrica e possíveis interferências;
- documentação disponível, como diagramas, lista de I/O e backups;
- necessidade de expansão, retrofit ou modernização.
Na prática, a manutenção de sistema de automação deve ser baseada em diagnóstico e registros, não apenas na substituição periódica de peças.
A SS Elétrica e Automação Industrial atua com manutenção e modernização de sistemas, integrando a análise da automação à elétrica industrial e aos painéis.
Quando houver indícios de que a causa está relacionada à alimentação, a avaliação pode ser complementada por uma análise de Qualidade de Energia, sempre conforme as características e os riscos do processo.
Componentes avaliados durante o diagnóstico técnico
Um diagnóstico de automação industrial deve avaliar o sistema como um conjunto integrado, e não apenas procurar o componente que apresentou o alarme.
A análise considera hardware, software, sinais, alimentação elétrica, comunicação, parametrização e condições ambientais.
Essa abordagem ajuda a diferenciar uma falha de sensor de problemas em cabeamento, lógica de controle, fonte, rede industrial ou acionamento.
Checklist dos principais componentes
- CLPs: estado das entradas e saídas, diagnóstico de módulos, alimentação, integridade da lógica, memória, comunicação e disponibilidade de backup do programa.
- IHMs: funcionamento da tela, alarmes, registros, comunicação com o CLP, integridade da aplicação e coerência das informações exibidas ao operador.
- Inversores de frequência e soft starters: códigos de falha, parametrização, ventilação, conexões, sinais de comando, referências de velocidade, proteção e interação com motores e cargas.
- Sensores: alimentação, faixa de medição, posicionamento, fixação, limpeza, cabeamento e correspondência entre o sinal físico e o valor recebido pelo sistema de controle.
- Atuadores: acionamento, retorno de posição, resposta ao comando, integridade elétrica e compatibilidade com a sequência operacional.
- Relés, fontes e dispositivos de proteção: tensão de saída, aquecimento, atuação, dimensionamento aparente, sinais de desgaste e estabilidade da alimentação dos circuitos de controle.
- Bornes, cabos e conectores: aperto, identificação, continuidade, sinais de oxidação, danos mecânicos, interferências e conformidade com os diagramas disponíveis.
- Painéis de automação e comandos: organização interna, ventilação, limpeza, segregação de circuitos, identificação, aterramento, estado dos componentes e facilidade de manutenção.
O que observar durante a inspeção?
A alimentação deve ser verificada desde a entrada do painel até os dispositivos de campo.
Quedas ou oscilações podem provocar reinicializações de CLPs, falhas em IHMs, perda de comunicação e comportamentos instáveis em inversores.
Aquecimento excessivo pode estar associado à ventilação inadequada, sobrecarga, conexões deficientes ou condições ambientais desfavoráveis, mas a causa precisa ser confirmada por medições e evidências.
Também é necessário confrontar a parametrização dos equipamentos com a lógica de controle e com o funcionamento esperado do processo.
Um comando instável pode ter origem em uma entrada digital intermitente, em um sensor desajustado, em uma saída de CLP, em um relé, em um cabo ou em uma condição prevista incorretamente no programa.
Da mesma forma, uma divergência de leitura pode estar relacionada ao instrumento, à escala configurada, ao módulo de entrada ou à comunicação entre dispositivos.
Na comunicação, devem ser avaliados cabos, conectores, endereçamento, parâmetros de rede, qualidade do sinal, alarmes e registros de perda de conexão.
A investigação deve considerar se o problema está restrito a um equipamento ou se afeta vários dispositivos, pois essa diferença pode indicar uma falha localizada ou uma causa comum na infraestrutura.
Registro de evidências antes da intervenção
Antes de substituir componentes ou alterar a lógica, é recomendável registrar alarmes, valores medidos, parâmetros, estados de entradas e saídas, imagens do painel, versões de programas e condições observadas no processo.
Esse histórico permite comparar o comportamento antes e depois da intervenção e reduz o risco de corrigir apenas o sintoma.
A validação deve ocorrer por etapas, com testes compatíveis com o risco da operação e com os procedimentos de segurança aplicáveis.
Quando houver intervenção em instalações elétricas ou máquinas, o planejamento deve considerar análise de risco, permissões, bloqueios e requisitos pertinentes, incluindo NR-10 e NR-12 quando aplicáveis.
A SS Elétrica e Automação Industrial reúne mais de 12 anos de experiência acumulada de seus sócios, Ronald Diogo e Jeferson Silva, e atua na integração entre elétrica e automação.
Em uma avaliação, essa visão integrada pode abranger desde componentes do painel até sinais de campo, lógica, acionamentos e comunicação.
Como funciona um plano de manutenção de automação industrial?
Um plano de manutenção de automação industrial organiza as atividades necessárias para preservar a confiabilidade de máquinas, linhas e processos.
Ele reúne levantamento técnico, análise de criticidade, inspeções, diagnóstico, intervenção, testes, documentação e acompanhamento.
Como cada instalação possui arquitetura, riscos e objetivos diferentes, o plano deve ser adaptado ao equipamento, ao processo produtivo e à documentação disponível.
Etapas para estruturar o plano
-
Levantamento do sistema
Identifique as máquinas, linhas e células de produção envolvidas, além dos componentes de automação instalados.
O levantamento pode incluir CLPs, IHMs, inversores de frequência, soft starters, sensores, atuadores, relés, fontes, painéis, redes industriais e comandos elétricos.
Também é importante registrar fabricantes, modelos, versões, condições aparentes e relação com as etapas do processo.
-
Análise de criticidade
Classifique os equipamentos conforme o impacto que uma falha pode causar na segurança, na qualidade, na continuidade da produção e na manutenção.
Considere a existência de redundância, disponibilidade de peças, histórico de ocorrências, tempo necessário para recuperação e dependência de outros sistemas.
Essa análise ajuda a definir prioridades e a escolher uma combinação adequada de manutenção preventiva, preditiva, corretiva ou detectiva.
-
Verificação da documentação
Antes de intervir, reúna os documentos disponíveis: diagramas elétricos e de controle, lista de I/O, fluxogramas, manuais, backups de programas, parâmetros de inversores, telas de IHM, registros de alarmes e histórico de manutenção.
Quando a documentação estiver incompleta, a atualização deve fazer parte do planejamento, pois a ausência de informações aumenta o risco de alterações indevidas e dificulta futuras intervenções.
-
Inspeção técnica e análise de risco
A inspeção deve observar alimentação elétrica, conexões, bornes, ventilação, aquecimento, limpeza, integridade dos cabos, sinalização, aterramento, proteção e condições do painel.
Também devem ser avaliados os riscos associados à intervenção, incluindo energização inesperada, partes móveis, acesso ao equipamento e possibilidade de alteração do processo.
As atividades precisam considerar os procedimentos de segurança aplicáveis, com atenção às exigências relacionadas à NR-10 e à NR-12, conforme o escopo e as características da instalação.
-
Diagnóstico e definição da intervenção
Com base nas evidências coletadas, determine se a causa provável está na alimentação, no hardware, na parametrização, na lógica de controle, nos sensores, nos atuadores ou na comunicação.
Alarmes, tendências, medições, testes de continuidade, análise de sinais e comparação com o funcionamento esperado podem apoiar essa etapa.
O objetivo é evitar a substituição de componentes apenas por tentativa e direcionar a intervenção para a origem do problema.
-
Execução controlada
Planeje a sequência de serviço, as permissões necessárias, os recursos técnicos, os bloqueios e a eventual janela de parada.
A intervenção pode envolver reaperto ou substituição de conexões, correção de parametrização, ajuste de lógica, troca de componentes, adequação de comandos ou atualização de software, sempre conforme a análise técnica.
Em mudanças relevantes, mantenha cópias dos programas e parâmetros anteriores para possibilitar rastreabilidade e recuperação controlada.
-
Testes, comissionamento e start-up
Após a intervenção, realize testes compatíveis com o escopo: verificação de entradas e saídas, acionamentos, intertravamentos, alarmes, modos manual e automático, comunicação, resposta dos sensores e comportamento da carga.
O retorno à operação deve ser acompanhado para confirmar se o sistema responde conforme a lógica prevista e se não surgiram efeitos em outros pontos da máquina ou da linha.
-
Documentação e acompanhamento
Registre a condição encontrada, a causa identificada, os componentes envolvidos, os parâmetros alterados, os testes executados, as pendências e as recomendações.
Quando aplicável, a documentação pode incluir relatórios técnicos, atualização de diagramas, registros de backup e ART.
O acompanhamento posterior permite verificar a recorrência de falhas e ajustar periodicidades, procedimentos e prioridades do plano.
Checklist de informações necessárias
- Identificação da máquina, linha ou processo e sua função operacional.
- Diagrama elétrico, diagrama de controle e lista de I/O disponíveis.
- Backup do programa do CLP e das telas da IHM.
- Parâmetros de inversores de frequência, soft starters e demais acionamentos.
- Manuais, códigos e versões dos componentes instalados.
- Histórico de alarmes, falhas, paradas e intervenções anteriores.
- Procedimentos de operação, manutenção, bloqueio e liberação do equipamento.
- Permissões de trabalho, análise de risco e requisitos de segurança aplicáveis.
- Registro das condições ambientais, da alimentação elétrica e da comunicação industrial.
- Critérios de aceitação para os testes e para o retorno à operação.
A SS Elétrica e Automação Industrial desenvolve soluções conforme as necessidades reais de cada cliente, atuando em implantação, ampliação, adequação, manutenção e modernização de sistemas industriais.
Com a experiência acumulada superior a 12 anos de seus sócios e atuação a partir de Goiânia-GO para diversas regiões do Brasil, a empresa pode avaliar a integração entre automação, elétrica, painéis e comandos antes de propor uma intervenção.
Falhas comuns e sinais de que o sistema precisa de intervenção
Alguns sintomas indicam que máquinas, linhas ou processos industriais precisam de uma avaliação técnica, mas não permitem identificar a causa com segurança por si só.
Alarmes recorrentes, perda de comunicação, paradas intermitentes, comandos instáveis, aquecimento anormal, falhas de acionamento e divergências de leitura podem estar relacionados a diferentes camadas do sistema de automação.
Na prática, a manutenção de sistema de automação deve começar pela coleta de evidências e pela análise do processo, e não pela substituição imediata de componentes.
Um mesmo sintoma pode ter origem em um sensor, na parametrização de um inversor, na alimentação elétrica, na rede industrial ou na lógica de controle do CLP.
Sinais que merecem investigação
- Alarmes recorrentes: podem estar associados a condições reais do processo, sensores descalibrados, parâmetros inadequados, falhas de comunicação ou lógica de proteção acionada repetidamente.
- Perda de comunicação: pode envolver cabos, conectores, switches, fontes, endereçamento, configuração de rede ou módulos de comunicação.
- Paradas intermitentes: podem resultar de mau contato, queda de tensão, aquecimento, interferência elétrica, falha de entrada ou saída e condições não previstas na lógica de controle.
- Comandos instáveis: podem indicar problemas em botoeiras, relés, IHMs, sinais de entrada, lógica do CLP ou parametrização dos acionamentos.
- Aquecimento em painéis ou componentes: pode estar relacionado a ventilação insuficiente, conexões frouxas, sobrecarga, dimensionamento inadequado ou desgaste de componentes.
- Falhas de acionamento: motores, inversores de frequência e soft starters podem não responder por causas elétricas, parametrização incorreta, intertravamentos ou falhas nos comandos.
- Divergência de leitura: valores incompatíveis com o processo podem apontar para sensor, cabeamento, alimentação, escala configurada, conversão de sinal ou tratamento incorreto no programa de controle.
Como diferenciar possíveis origens da falha?
A investigação deve relacionar o sintoma observado com o momento em que ele ocorre, os alarmes registrados e as condições de operação.
Quando a leitura varia de forma incoerente, por exemplo, é necessário avaliar o sensor, o cabeamento e a entrada do CLP antes de concluir que o instrumento precisa ser substituído.
Já uma falha de acionamento pode exigir a verificação conjunta do comando, das proteções, da alimentação, dos parâmetros do inversor e dos intertravamentos da lógica.
Também é importante distinguir uma falha de rede de uma falha de alimentação.
A perda de comunicação pode ser consequência de um módulo sem tensão, de uma fonte instável ou de uma conexão comprometida, e não necessariamente de um problema no protocolo ou no software.
Da mesma forma, uma parada atribuída inicialmente ao CLP pode ter origem em uma proteção elétrica, em um sensor ou em uma condição de segurança da máquina.
Por isso, não é recomendável apagar alarmes, alterar parâmetros ou trocar CLPs, IHMs, sensores e inversores sem registrar o estado do sistema e validar a hipótese de causa.
A intervenção deve considerar diagramas, histórico de falhas, parâmetros, lista de entradas e saídas, registros da IHM e condições elétricas do painel, quando essas informações estiverem disponíveis.
A SS Elétrica e Automação Industrial atua com conserto, adequação, manutenção e modernização de sistemas industriais, integrando a análise de automação com a infraestrutura elétrica conforme a necessidade do processo.
Com sede em Goiânia-GO e atendimento a diversas regiões do Brasil, a empresa desenvolve soluções para indústrias, integradores, empresas de engenharia e grandes consumidores.
Para reduzir o risco de uma intervenção inadequada, o próximo passo é solicitar uma avaliação técnica à SS e apresentar os sintomas, alarmes, histórico de ocorrências e informações disponíveis sobre a máquina ou linha.
Integração entre automação, elétrica e qualidade de energia
O desempenho de um sistema de automação industrial não depende apenas da lógica programada no CLP ou da configuração da IHM.
A estabilidade do processo também está relacionada à infraestrutura elétrica que alimenta painéis, fontes, inversores, motores, sensores, atuadores e redes industriais.
Por isso, uma falha percebida como problema de automação pode ter origem em alimentação inadequada, proteção insuficiente, conexões deficientes ou distúrbios elétricos.
Como as camadas do sistema se relacionam?
Um diagnóstico consistente considera o caminho completo da energia e dos sinais:
Alimentação elétrica → proteção → painel elétrico → comando e controle → acionamento → motor ou carga → retorno de sinais à automação.
Nesse fluxo, a alimentação fornece energia para fontes, CLPs, IHMs, instrumentos e dispositivos de acionamento.
A proteção limita os efeitos de sobrecorrentes e outras condições anormais.
O painel organiza os circuitos de potência e comando, enquanto o sistema de controle interpreta sinais, executa a lógica e envia comandos ao inversor, soft starter, contator ou outro dispositivo.
A carga, por sua vez, produz respostas que podem ser monitoradas por sensores e transmitidas pela rede industrial.
Uma interrupção em qualquer camada pode gerar sintomas semelhantes: parada inesperada, alarme, perda de comunicação, comando instável, leitura divergente ou falha de acionamento.
Condições elétricas que podem afetar a automação
Durante uma avaliação técnica, é importante verificar fatores como:
- Quedas e variações de tensão: podem causar reinicialização de fontes, falhas em CLPs e IHMs ou desligamento de acionamentos.
- Distúrbios e interferências eletromagnéticas: podem afetar sinais analógicos, comunicação industrial e leitura de sensores, especialmente quando cabos de potência e controle não estão adequadamente organizados.
- Aterramento e equipotencialização: condições inadequadas podem favorecer ruídos, diferenças de potencial e comportamento intermitente dos equipamentos.
- Dimensionamento: fontes, proteções, cabos, barramentos e dispositivos de acionamento precisam ser compatíveis com as características da instalação e da carga.
- Conexões e terminações: bornes frouxos, oxidação, aquecimento ou identificação deficiente podem interromper sinais e aumentar a resistência dos circuitos.
- Acionamentos e motores: parametrização incorreta, sobrecarga, problemas de isolamento ou falhas no circuito de potência podem ser interpretados como defeitos de lógica.
O inversor de frequência é um exemplo recorrente dessa integração.
Ele pode apresentar falha por configuração inadequada, mas também por variações na alimentação, aquecimento, problemas no motor, conexões deficientes ou condições desfavoráveis na rede elétrica.
Da mesma forma, uma fonte de comando instável pode provocar diversos alarmes no CLP sem que o programa seja a causa principal.
Como diferenciar uma falha de automação de uma falha elétrica?
A investigação deve correlacionar o sintoma com o momento em que ele ocorre, os alarmes registrados, as medições elétricas, o estado das entradas e saídas e o comportamento dos componentes de campo.
A análise pode incluir inspeção visual do painel, verificação de aperto e aquecimento, avaliação das tensões de alimentação, conferência de proteções, revisão de parâmetros e análise da comunicação entre dispositivos.
Esse processo evita a substituição imediata de CLPs, IHMs, inversores ou sensores sem evidência suficiente.
Antes de intervir, é recomendável registrar as condições encontradas, preservar backups e comparar o comportamento do sistema com os diagramas e parâmetros disponíveis.
A validação após o reparo também deve considerar operação sem carga, testes funcionais e resposta do processo, conforme os riscos e procedimentos aplicáveis.
A avaliação deve ser realizada por profissionais qualificados e seguir as normas técnicas e regulamentações aplicáveis, incluindo os requisitos pertinentes da NR-10 e da NR-12.
Quando exigível, a documentação técnica e a emissão de ART devem ser consideradas conforme a natureza da intervenção.
A SS Elétrica e Automação Industrial atua na integração entre elétrica industrial e automação, incluindo painéis, comandos, acionamentos e sistemas de controle.
Em uma análise de manutenção, adequação ou modernização, essa visão integrada ajuda a avaliar não apenas o componente que apresentou o alarme, mas também as condições que podem estar provocando a falha.
Modernização, retrofit e expansão de sistemas existentes
A modernização de um sistema de automação industrial pode ser considerada quando componentes estão obsoletos, apresentam dificuldade de reposição, limitam a expansão da máquina ou já não atendem às necessidades de segurança, controle e integração do processo.
O retrofit consiste em atualizar parte da solução existente, preservando elementos tecnicamente aproveitáveis e substituindo aqueles que representam risco, incompatibilidade ou perda de confiabilidade.
Essa decisão não deve ser tomada apenas pela idade de um CLP, IHM, inversor de frequência ou painel.
É necessário avaliar a condição real do sistema, a criticidade da máquina, a disponibilidade de peças, a qualidade da documentação, a compatibilidade entre tecnologias e os impactos de uma intervenção na produção.
Quando avaliar uma modernização?
Alguns sinais justificam um estudo técnico mais detalhado:
- obsolescência de CLPs, IHMs, inversores ou módulos de entrada e saída;
- dificuldade para encontrar peças de reposição ou suporte técnico;
- falhas recorrentes associadas a componentes, conexões ou comandos antigos;
- ausência de diagramas elétricos, backups, listas de I/O ou parâmetros atualizados;
- necessidade de ampliar máquinas, linhas e pontos de controle;
- incompatibilidade entre equipamentos novos e a arquitetura existente;
- limitações de comunicação entre painéis, dispositivos e sistemas de supervisão;
- necessidade de melhorar segurança, padronização ou disponibilidade operacional.
A obsolescência, por si só, não determina a substituição imediata.
Um equipamento antigo pode continuar adequado se houver suporte, documentação, peças e desempenho compatíveis com o processo.
Por outro lado, uma solução aparentemente funcional pode exigir modernização planejada quando uma falha isolada provocar risco de parada prolongada ou dificultar a manutenção.
O que deve ser analisado no retrofit?
O levantamento técnico deve considerar, no mínimo:
- Compatibilidade: interfaces elétricas, tensão de alimentação, sinais analógicos e digitais, protocolos de comunicação e capacidade dos novos componentes;
- Documentação: diagramas, programas, parâmetros de acionamentos, lista de I/O, manuais e histórico de intervenções;
- Arquitetura de controle: relação entre CLP, IHM, sensores, atuadores, inversores, soft starters, relés e dispositivos de proteção;
- Painel e infraestrutura: espaço físico, dissipação térmica, organização, identificação, bornes, fontes, cabeamento e condições das conexões;
- Segurança: comandos, intertravamentos, parada, proteções e adequações aplicáveis ao equipamento e ao processo;
- Expansão: reserva de entradas e saídas, capacidade de processamento, comunicação e possibilidade de adicionar máquinas ou funções;
- Continuidade operacional: sequência de intervenção, testes necessários e condições para reduzir impactos durante a implantação.
A análise também deve verificar se o problema está realmente no componente apontado.
Uma falha atribuída ao CLP pode ter origem em alimentação instável, aterramento, interferência, sensor, rede industrial, parametrização ou lógica de controle.
Por isso, substituir peças sem diagnóstico pode apenas transferir o problema para outra etapa do sistema.
Correção pontual ou modernização planejada?
A correção pontual tende a ser adequada quando a falha está bem identificada, o restante da instalação permanece compatível e a intervenção resolve uma necessidade específica sem criar dependências adicionais.
Pode envolver a substituição de um sensor, módulo, fonte, inversor ou elemento do comando elétrico.
A modernização planejada faz mais sentido quando existem diversos componentes obsoletos, documentação insuficiente, limitações de expansão ou riscos de incompatibilidade.
Nesse cenário, a substituição coordenada de um CLP, IHM, inversor ou painel pode permitir uma arquitetura mais coerente, desde que o projeto considere os sinais, a lógica, os acionamentos e as condições reais da máquina.
Nenhuma das alternativas é universalmente superior.
A escolha depende da criticidade do processo, do histórico de falhas, da disponibilidade de componentes, da possibilidade de parada, do nível de risco e do custo técnico de manter a solução atual.
O objetivo é evitar tanto uma troca excessiva quanto a manutenção indefinida de uma arquitetura que já não atende à operação.
Comissionamento e documentação após a intervenção
Depois da instalação ou adequação, o sistema deve passar por verificações compatíveis com o escopo executado.
Entre elas estão a conferência das conexões, os testes de entradas e saídas, a validação das lógicas, a parametrização dos acionamentos, a verificação das comunicações, os testes de intertravamento e o acompanhamento do start-up.
O comissionamento deve confirmar se o comportamento do sistema corresponde ao processo e às condições previstas.
Também é importante registrar alterações em diagramas, programas, parâmetros, listas de I/O e procedimentos de operação e manutenção.
Quando aplicável, a documentação técnica e a emissão de ART devem ser avaliadas conforme a natureza e a responsabilidade do serviço.
A SS Elétrica e Automação Industrial atua na implantação, ampliação, adequação e modernização de sistemas de automação, conectando a análise de automação à infraestrutura elétrica, aos painéis e aos comandos.
Com sede em Goiânia-GO e atendimento a diversas regiões do Brasil, a empresa desenvolve soluções conforme as necessidades reais de indústrias, integradores, empresas de engenharia e grandes consumidores.
Para conhecer o escopo relacionado, consulte Automação Industrial.