Galeria
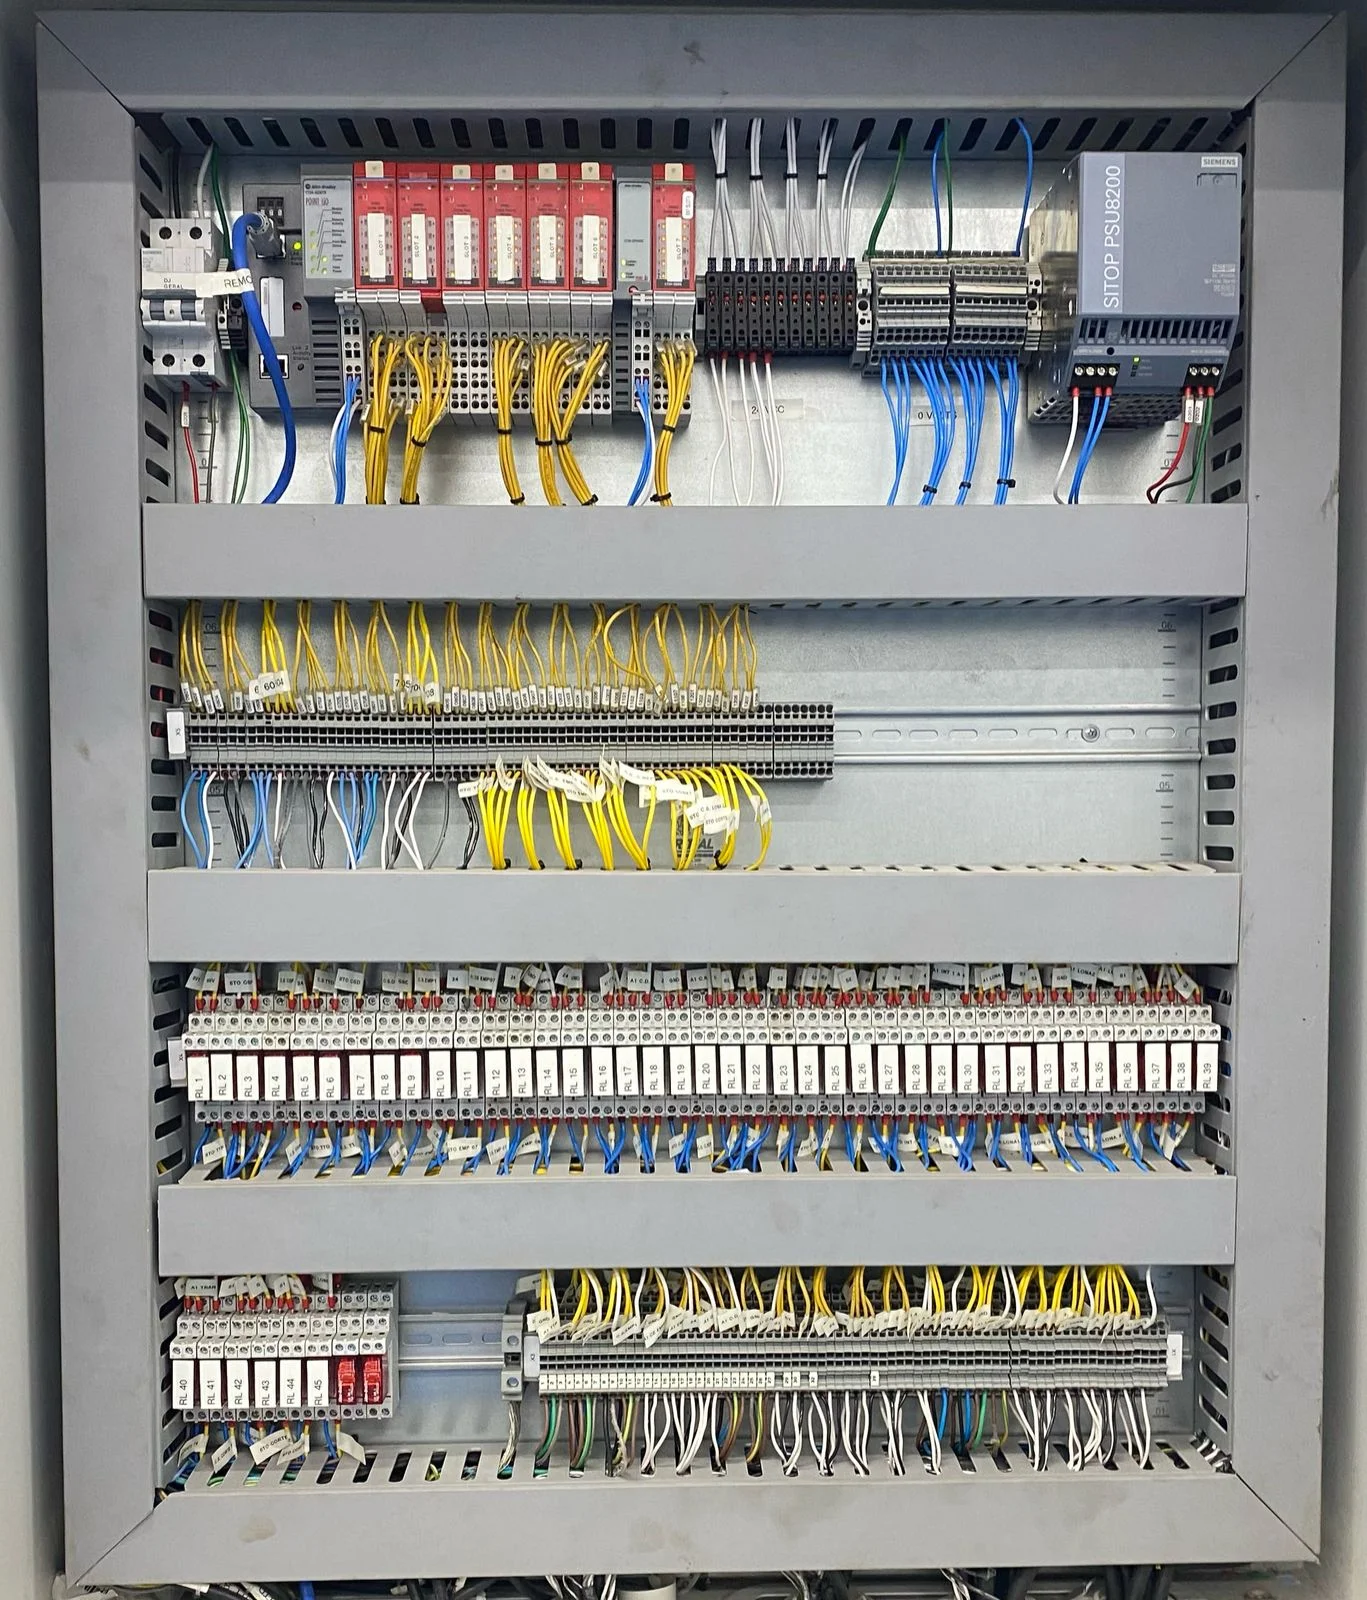
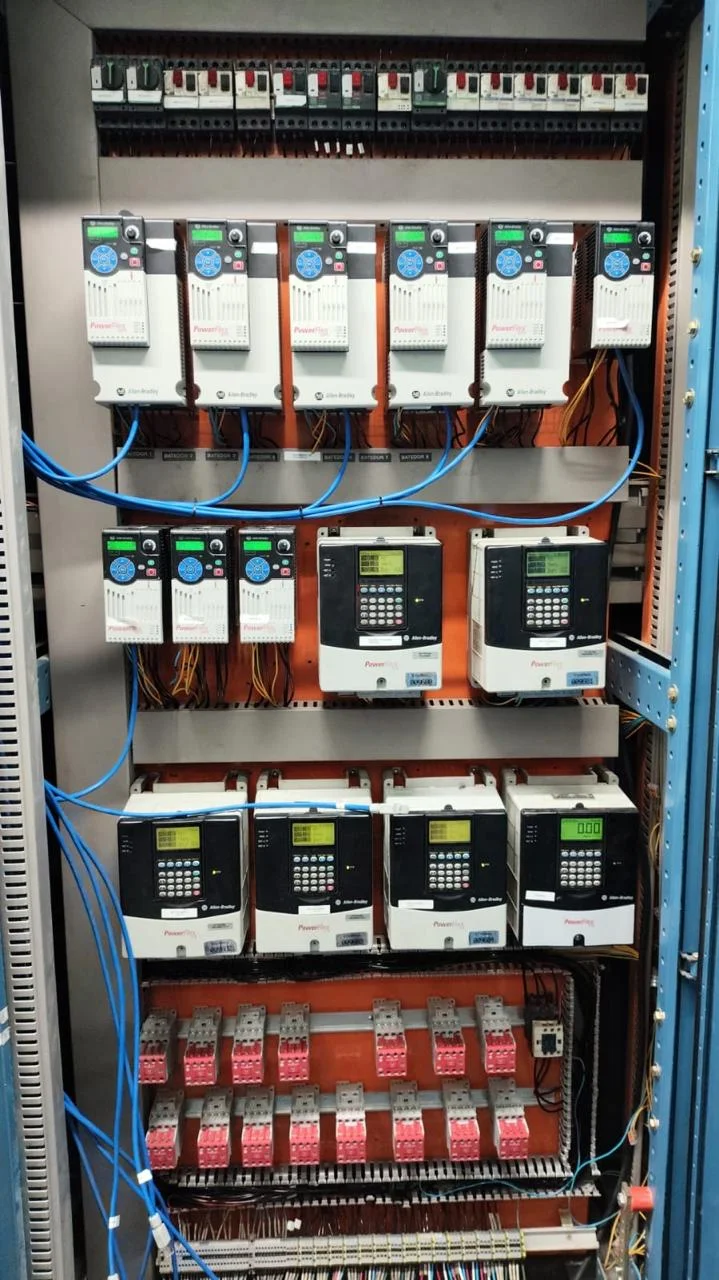
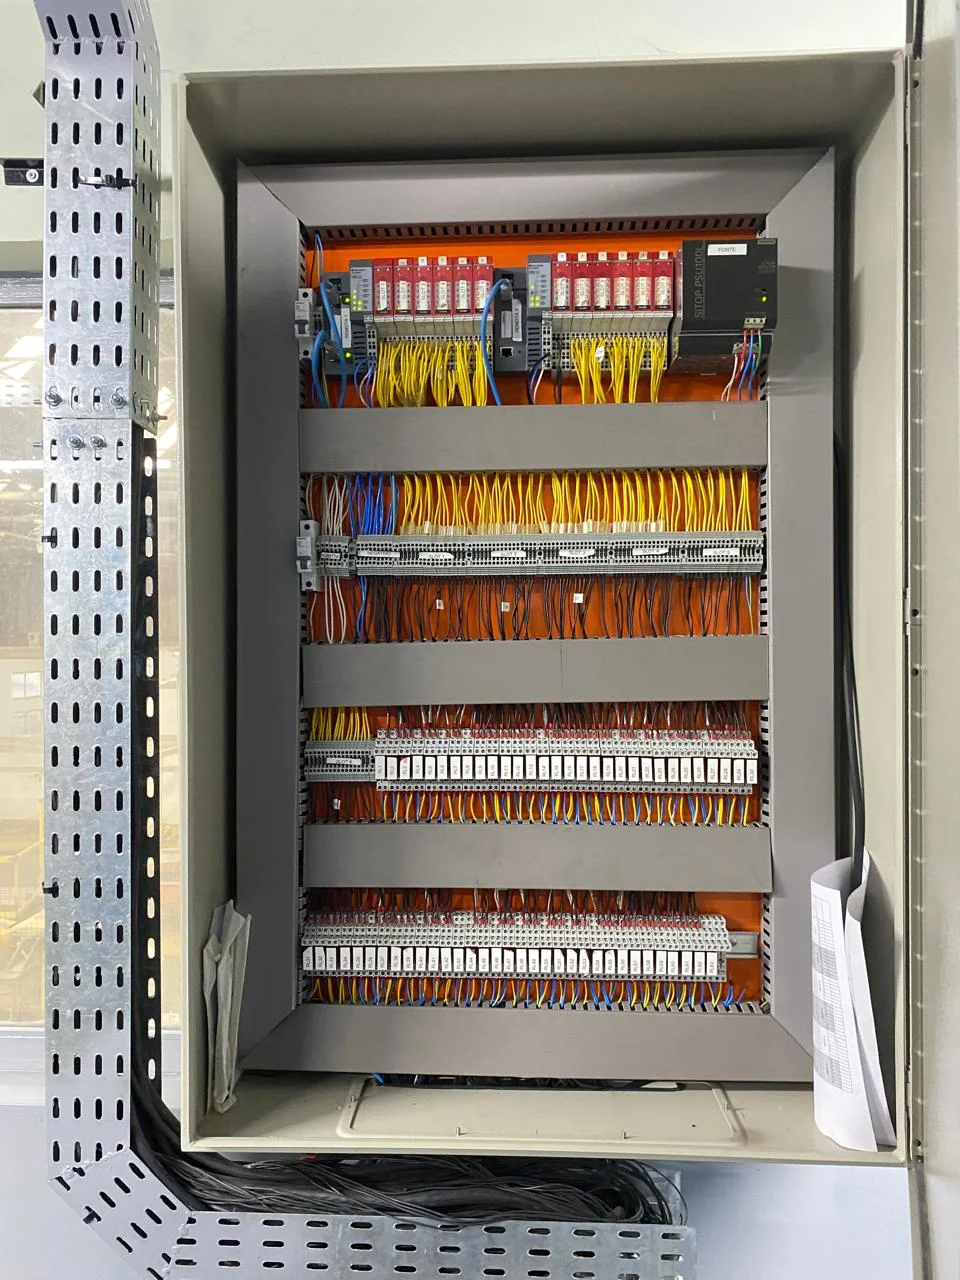
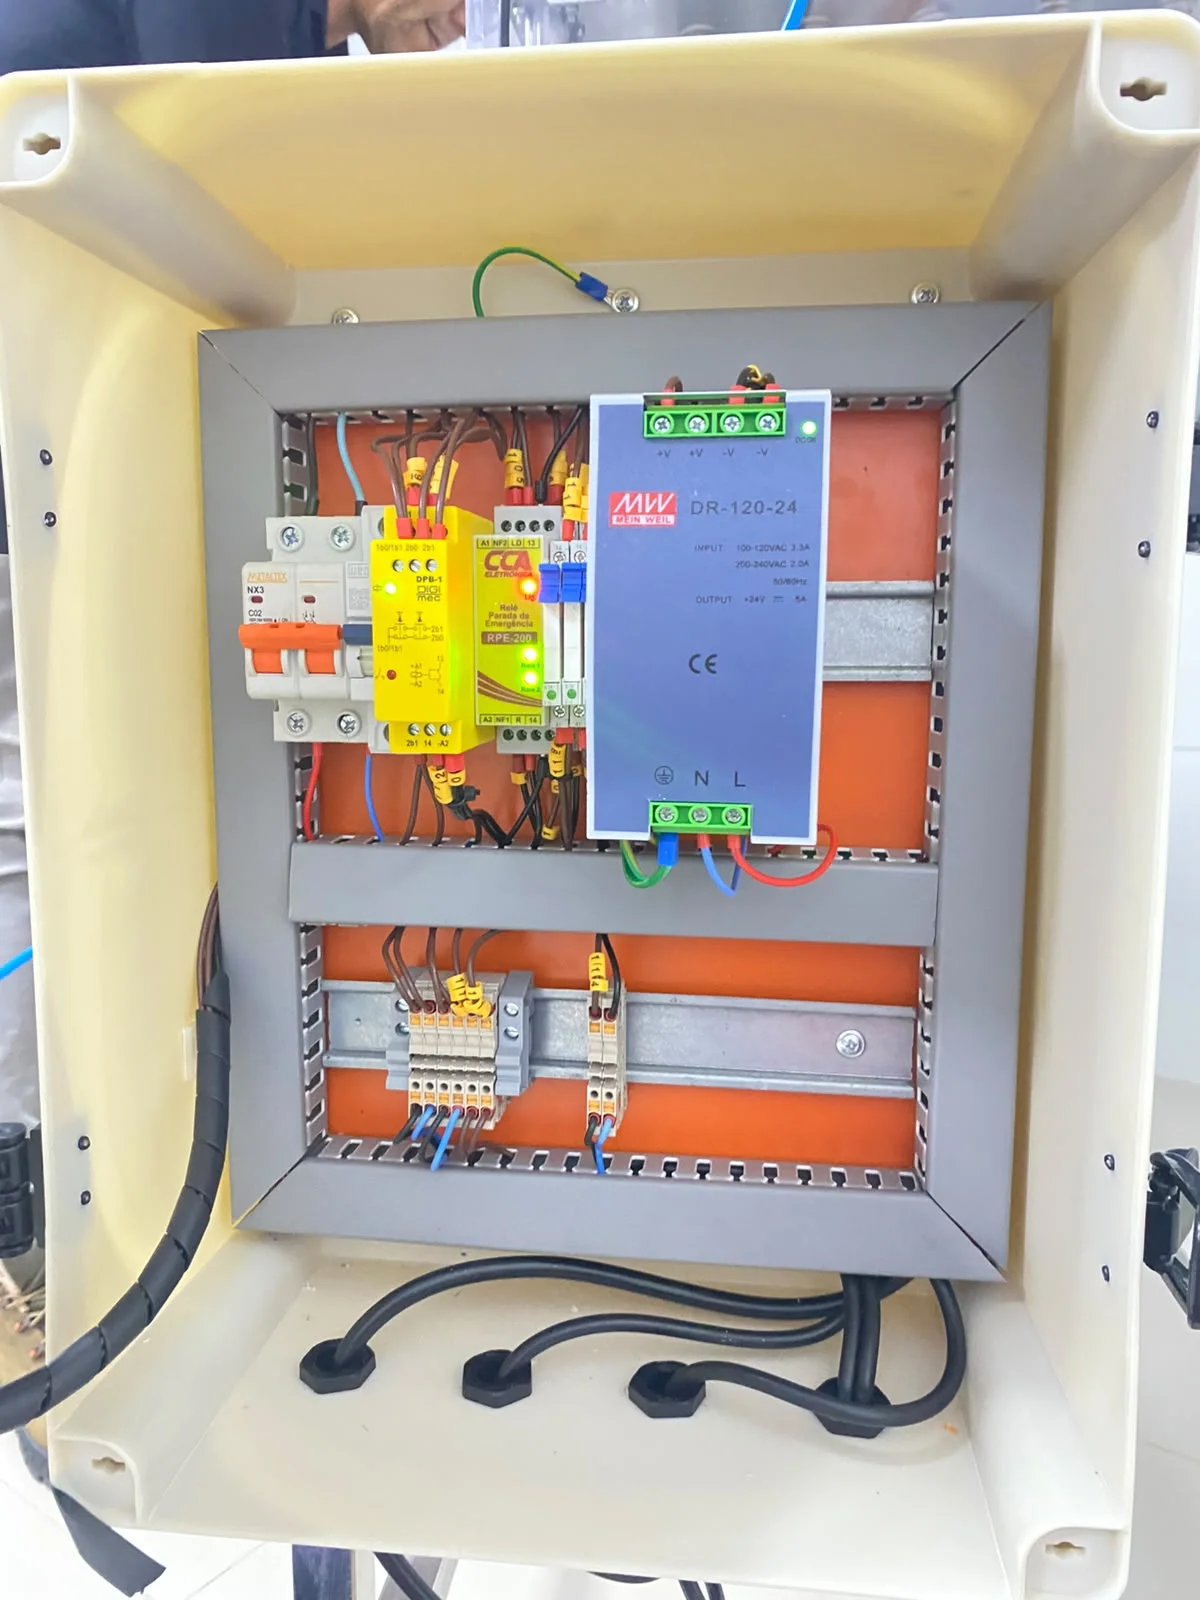
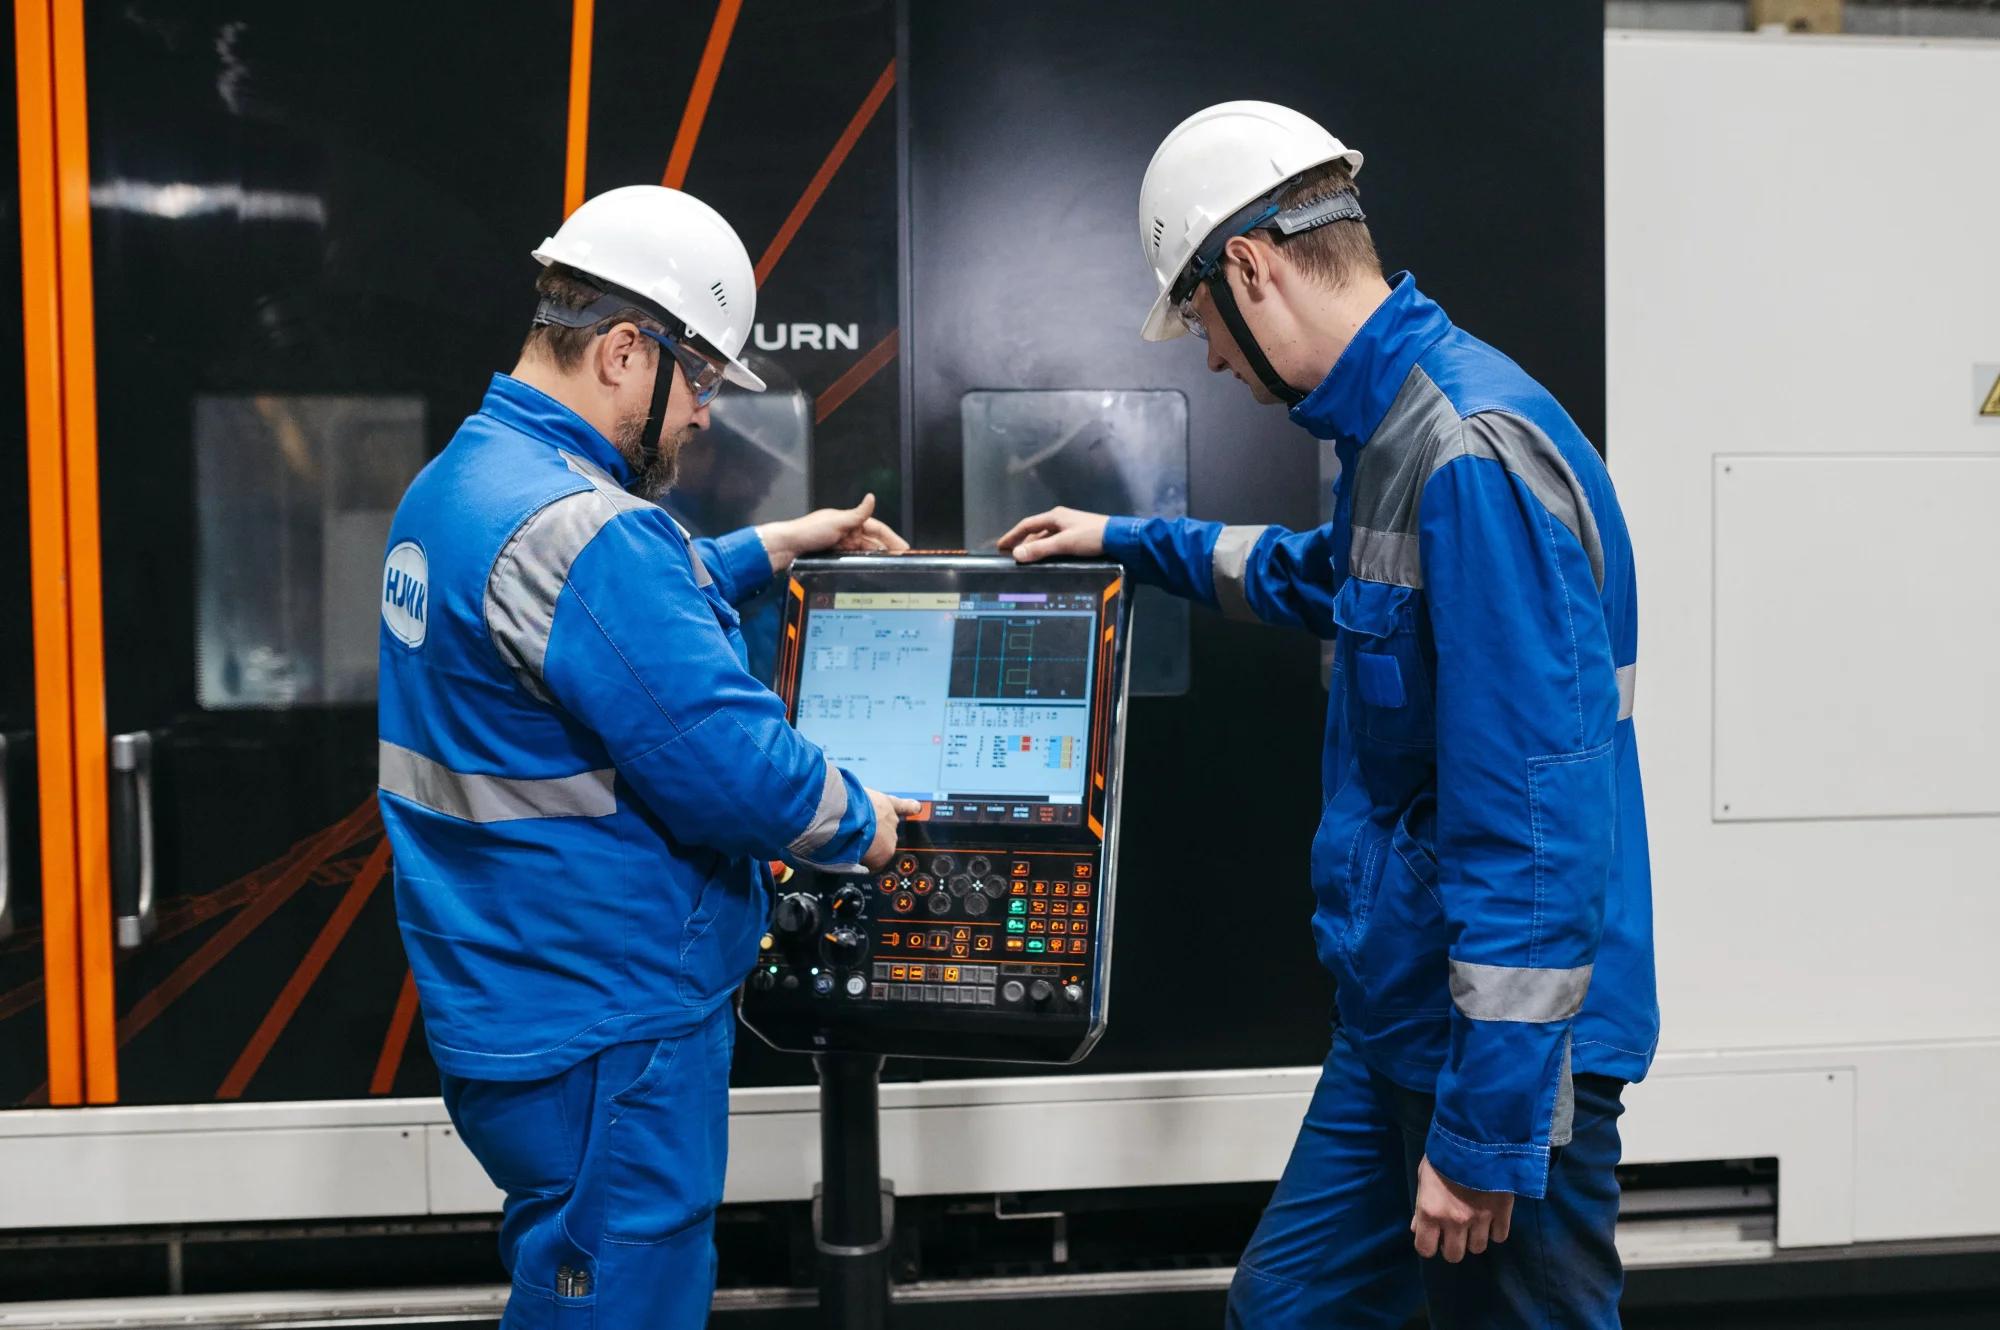
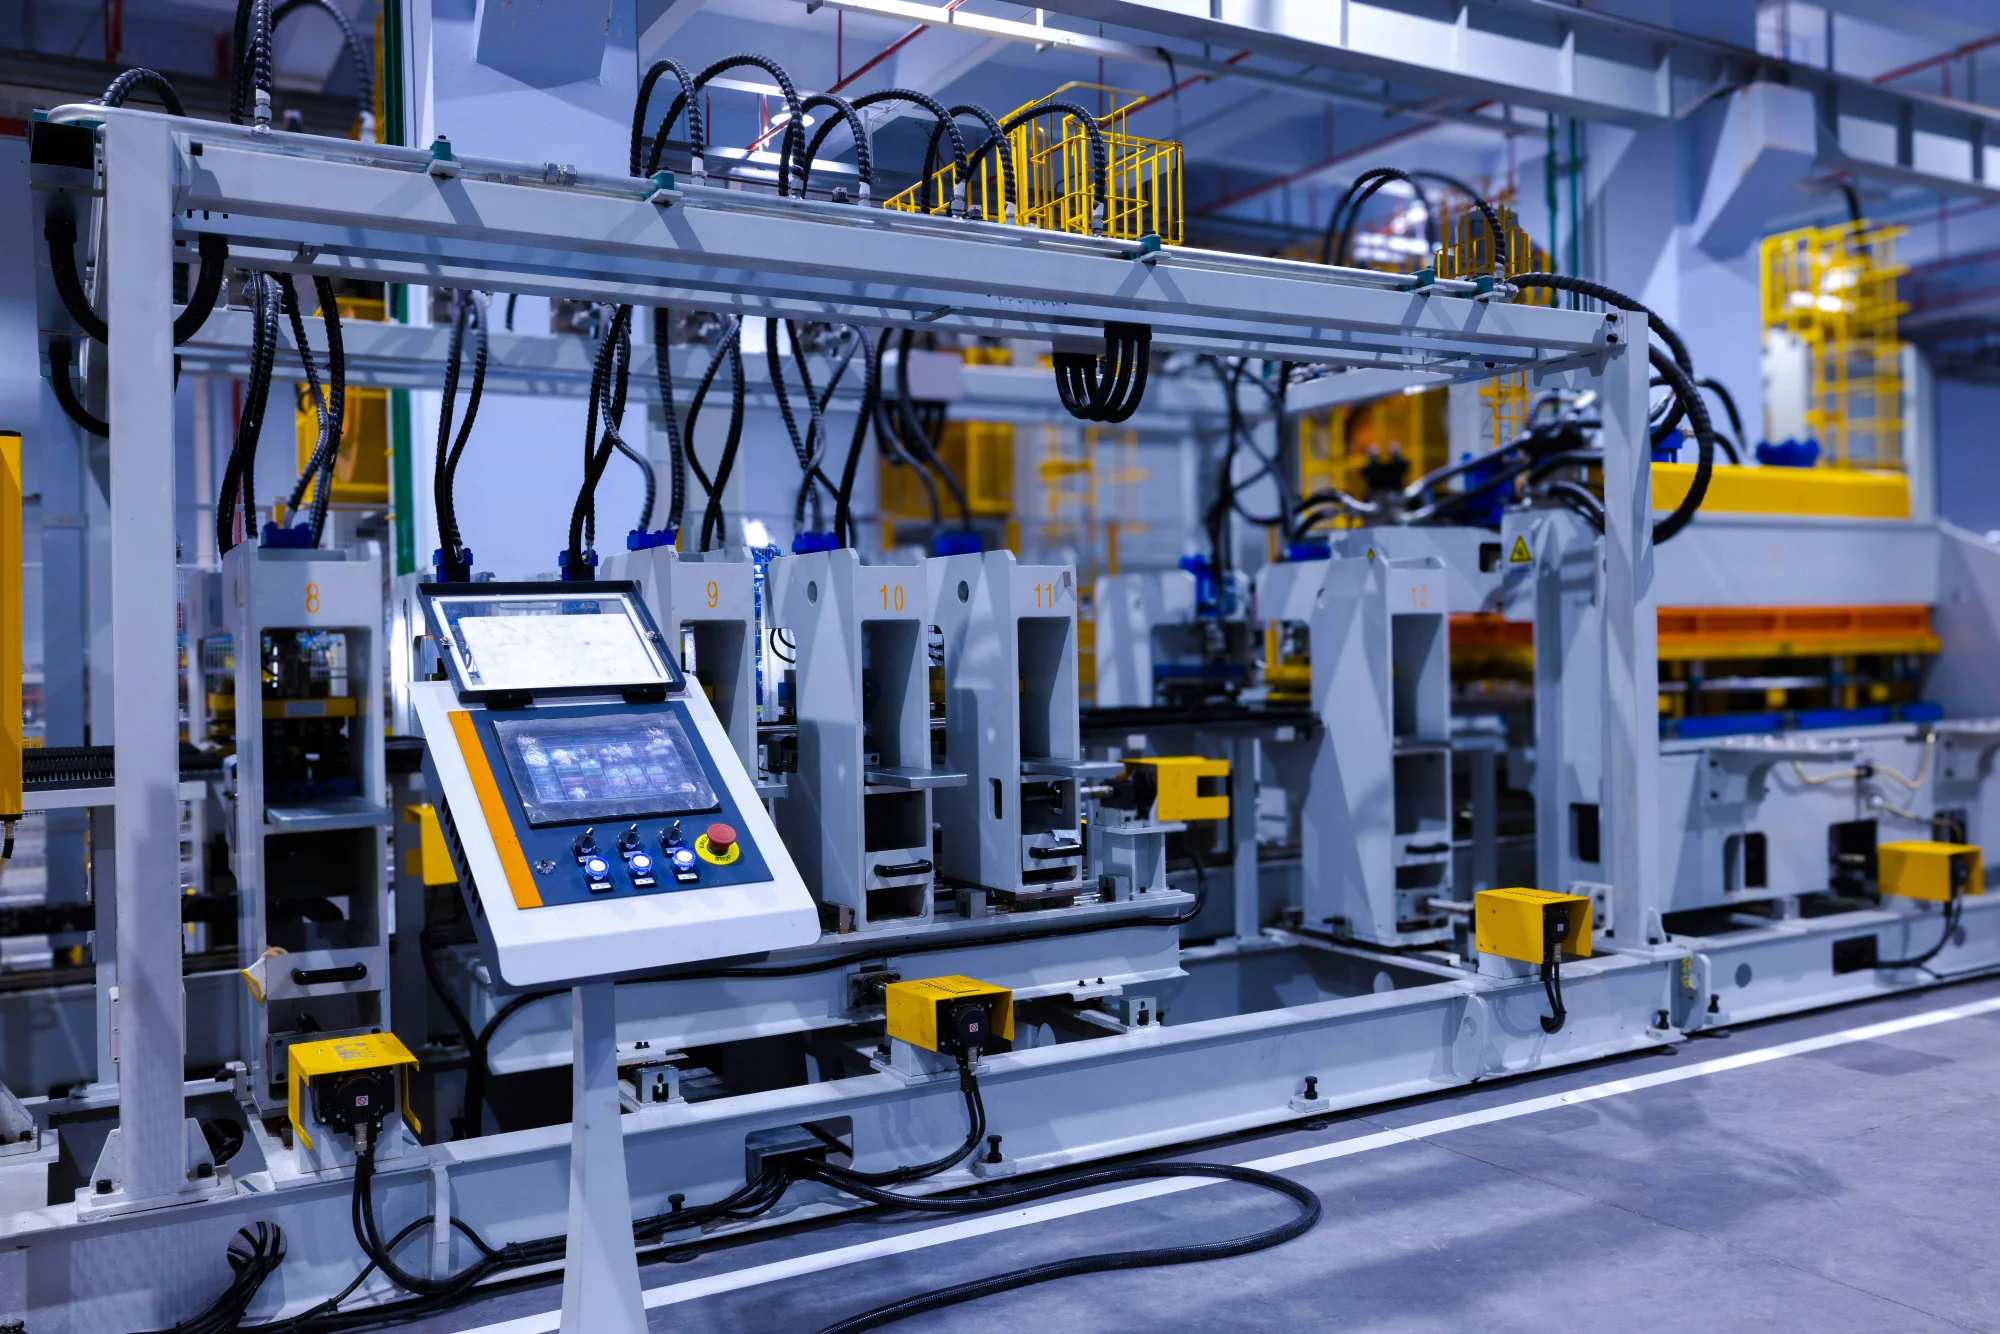
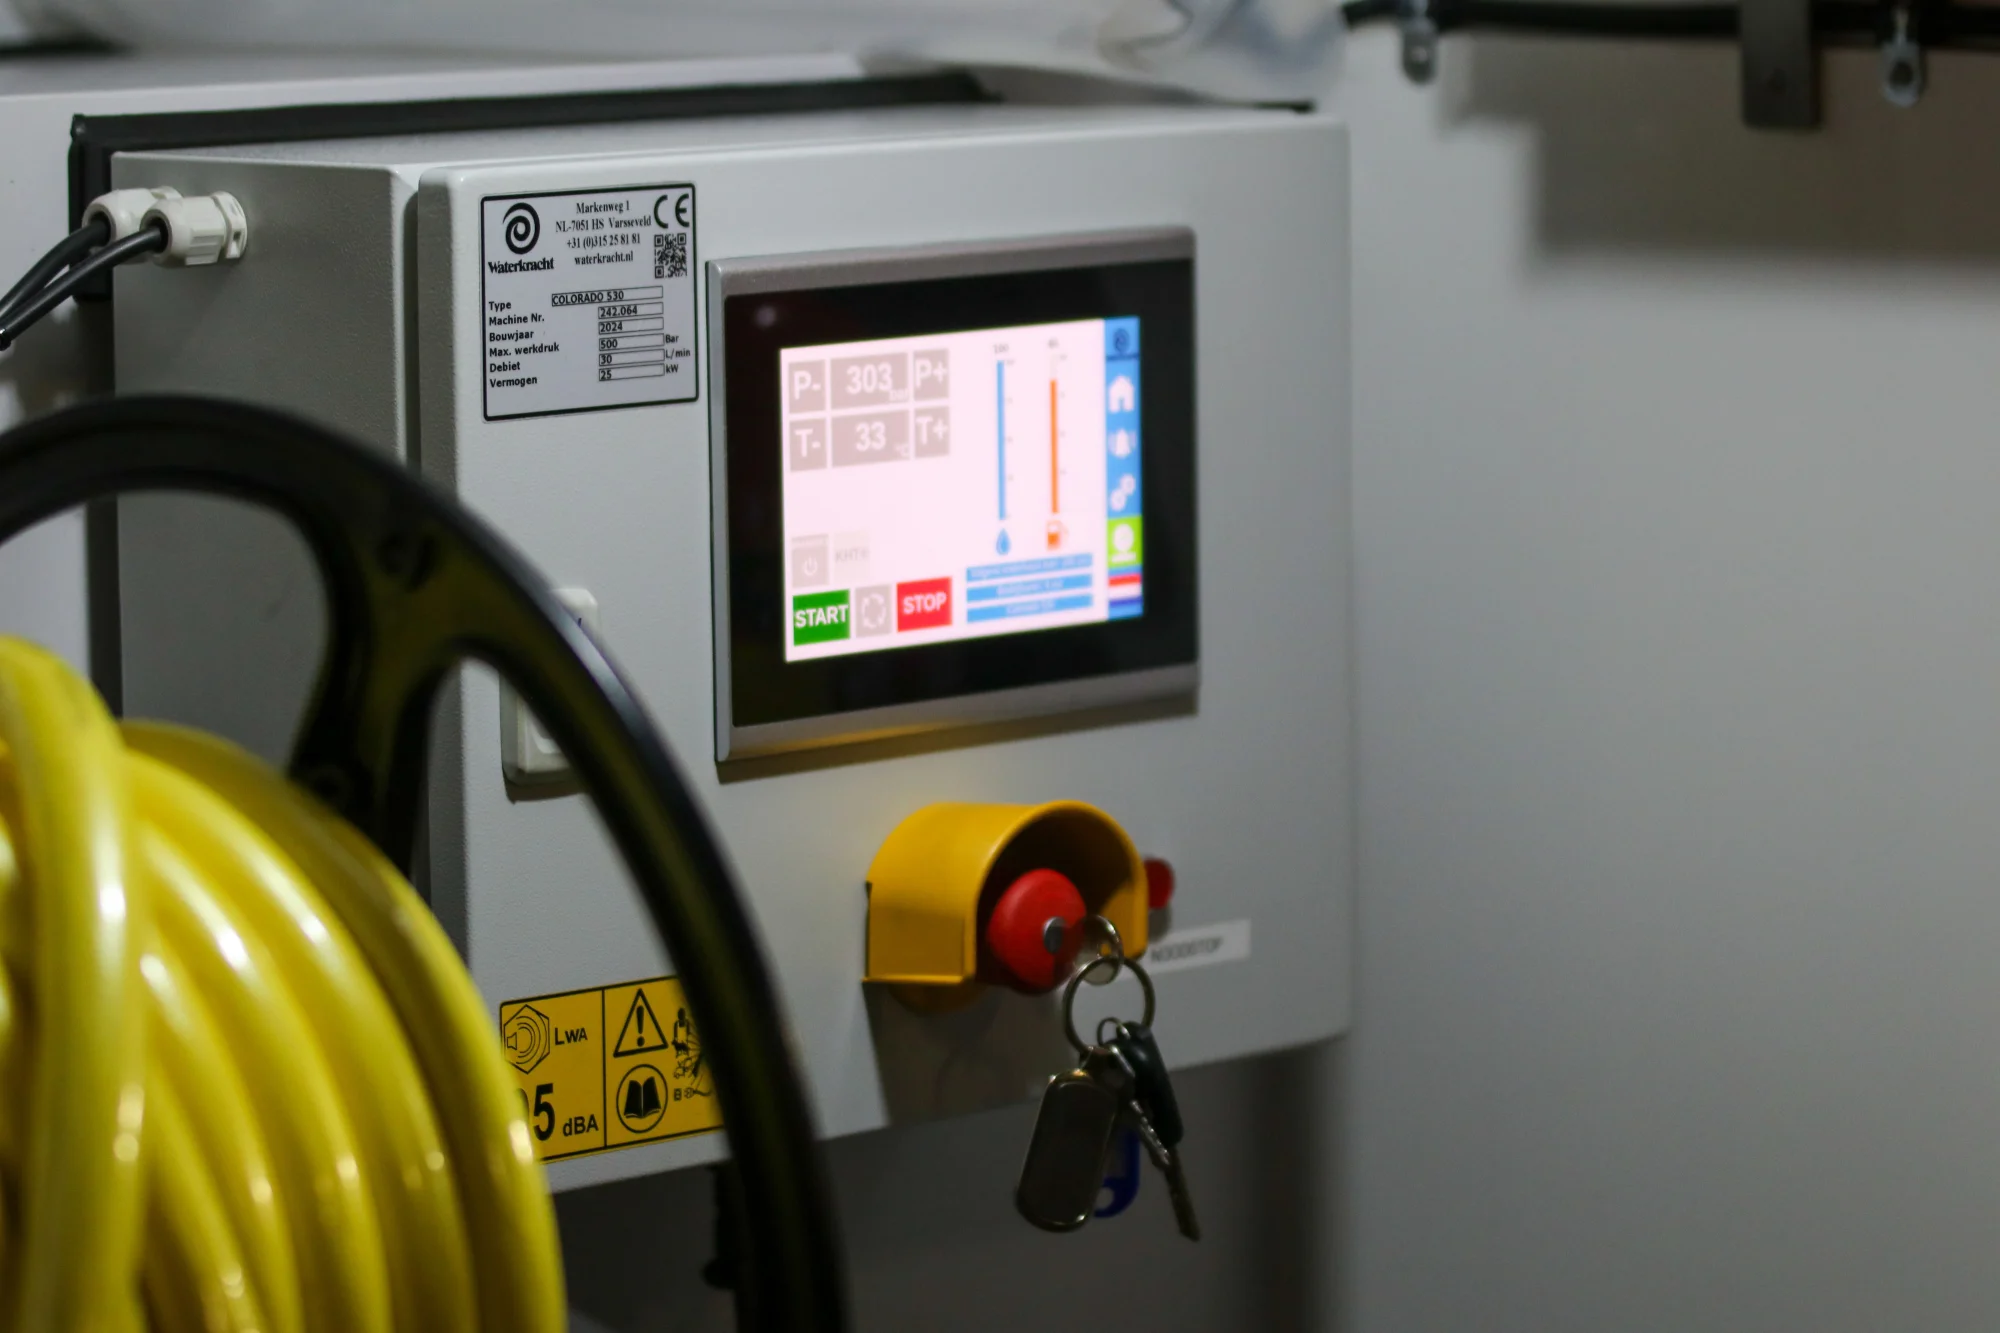
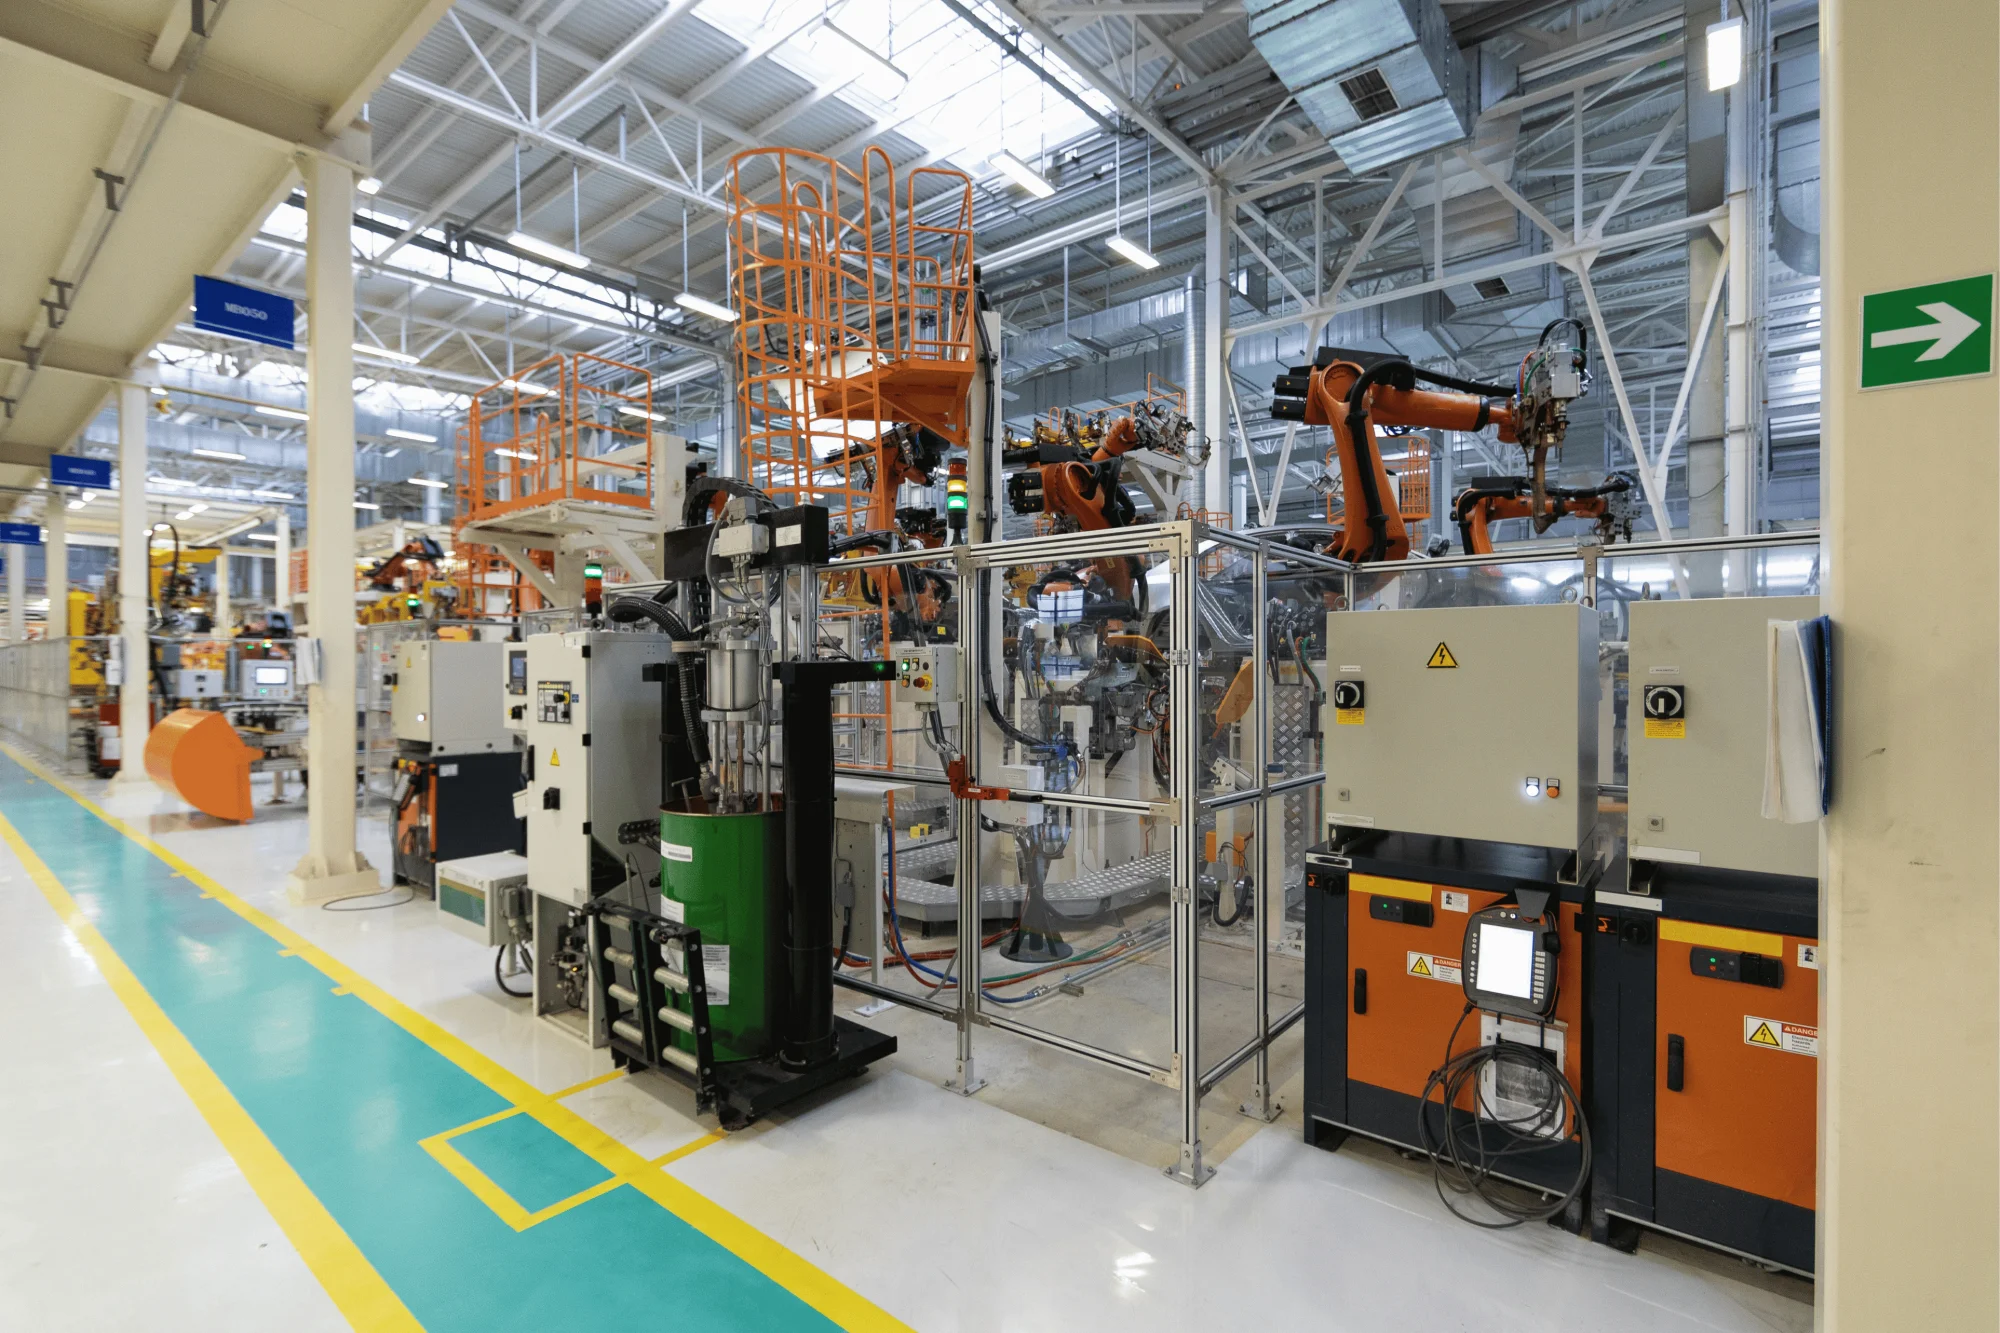
Clique nas imagens para ampliar
Automação de linhas de produção: benefícios, tecnologias e etapas de implementação
Automação de linhas de produção reúne componentes e critérios técnicos que precisam ser definidos conforme a instalação, o processo e as condições de operação.
O que é automação de linhas de produção?
A automação de linhas de produção é a aplicação integrada de máquinas, equipamentos, sensores, atuadores, painéis, comandos elétricos e sistemas de controle para executar, monitorar e ajustar etapas de um processo industrial.
Em vez de depender exclusivamente de intervenções manuais, a linha utiliza uma lógica previamente definida para coordenar operações, identificar condições do processo e acionar equipamentos conforme os requisitos de produção e segurança.
Na prática, essa automação pode envolver esteiras, motores, bombas, válvulas, sistemas de dosagem, máquinas de embalagem, células de montagem ou outros equipamentos industriais.
O funcionamento depende da comunicação entre os elementos da instalação: sensores coletam informações, o controlador interpreta esses sinais, e os atuadores executam ações como ligar um motor, abrir uma válvula, interromper um movimento ou sinalizar uma condição anormal.
Como os elementos se relacionam?
Uma arquitetura de automação industrial normalmente combina:
- Sensores: detectam presença, posição, temperatura, pressão, nível, velocidade ou outras condições relevantes do processo.
- Controladores: como os CLPs, processam os sinais de entrada e executam a lógica de controle programada.
- Atuadores: realizam as ações físicas determinadas pelo sistema, incluindo motores, válvulas, cilindros e dispositivos de acionamento.
- Comandos elétricos: organizam o acionamento, a proteção e o controle dos equipamentos da máquina ou da linha.
- IHMs: permitem que operadores visualizem informações, acompanhem estados de operação e interajam com o processo conforme a configuração do sistema.
- Inversores de frequência e soft starters: podem ser utilizados para controlar ou suavizar a partida de motores, de acordo com as necessidades técnicas da aplicação.
- Painéis de automação: concentram componentes de controle, proteção, comando e distribuição dos sinais, favorecendo a organização e a manutenção do sistema.
A lógica de controle define a sequência das operações e as respostas esperadas para diferentes situações.
Por exemplo, uma linha pode iniciar um transportador após a confirmação de posicionamento de uma peça, interromper o movimento ao detectar uma condição de risco ou liberar a próxima etapa somente depois que um ciclo anterior for concluído.
Esses comportamentos devem ser especificados, testados e ajustados de acordo com o processo real.
Exemplos de aplicação
Entre os exemplos genéricos de automação estão o controle sequencial de máquinas, a movimentação de produtos por esteiras, o acionamento coordenado de motores, a supervisão de níveis em tanques, a contagem de peças, a identificação de falhas de processo e a integração entre diferentes equipamentos de uma mesma linha.
A solução pode ser implantada em uma nova instalação ou aplicada à adequação, ampliação, manutenção e modernização de sistemas existentes.
O objetivo não é simplesmente instalar componentes, mas integrar elétrica e automação de forma coerente com a operação.
Uma avaliação técnica deve considerar o processo, os pontos de intervenção, os riscos, a condição dos equipamentos e a possibilidade de manutenção ou expansão futura.
Na SS Elétrica e Automação Industrial, esse tipo de atuação está inserido no serviço de automação industrial, que contempla implantação, adequação, retrofit, comissionamento, start-up e manutenção de sistemas conforme a necessidade do cliente.
Automação industrial não é automação residencial ou predial
A automação de linhas de produção tem foco em máquinas, equipamentos e processos industriais.
Ela precisa lidar com continuidade operacional, integração de comandos, sinais de campo, acionamentos, segurança de máquinas e requisitos específicos de produção.
A automação residencial é direcionada ao controle de recursos de casas, como iluminação, climatização, acesso e dispositivos de conforto.
Já a automação predial normalmente coordena sistemas de edifícios, como iluminação, climatização, energia, segurança e gerenciamento de instalações.
Embora possam utilizar conceitos de sensores, controladores e comunicação, essas modalidades possuem objetivos, arquiteturas, riscos e critérios de projeto diferentes da automação industrial.
Por isso, a escolha de uma solução deve partir das características do processo e não apenas da tecnologia disponível.
Em projetos industriais, também é importante avaliar as interfaces elétricas, a segurança operacional e as adequações aplicáveis, incluindo a análise das exigências relacionadas à NR-10 e à NR-12 quando o escopo envolver instalações elétricas, máquinas e equipamentos.
A SS reúne a experiência acumulada de mais de 12 anos de seus profissionais e foi fundada em 2026 pelos sócios Ronald Diogo e Jeferson Silva, com atuação voltada a soluções industriais e possibilidade de emissão de ART quando necessária e aplicável ao escopo.
Benefícios da automação para a produtividade e a segurança
A automação industrial conecta máquinas, equipamentos e sistemas de controle para tornar a operação mais previsível, rastreável e segura.
Quando o projeto é definido a partir das características reais do processo, a integração entre CLPs, IHMs, sensores, atuadores, inversores de frequência, soft starters, painéis e comandos elétricos pode apoiar tanto a produtividade quanto a continuidade operacional.
Principais benefícios operacionais
- Mais produtividade e fluidez no processo: a lógica de controle pode organizar sequências de operação, reduzir intervenções manuais repetitivas e favorecer um fluxo mais padronizado entre as etapas da produção.
- Maior controle sobre as variáveis do processo: sensores e instrumentos enviam informações ao sistema de controle, permitindo acompanhar condições de operação e realizar ajustes conforme os requisitos definidos para a máquina ou linha.
- Padronização das operações: parâmetros, intertravamentos e sequências podem ser estruturados para reduzir variações provocadas por procedimentos manuais diferentes, desde que a solução seja corretamente especificada e validada.
- Redução de falhas e paradas como objetivo de projeto: a automação não elimina todos os riscos de falha, mas pode contribuir para identificar condições anormais, bloquear sequências inseguras e facilitar o diagnóstico de problemas. A efetividade depende da arquitetura adotada, da qualidade da instalação, da manutenção e das condições do processo.
- Melhoria da segurança operacional: comandos, sensores, intertravamentos e dispositivos de proteção podem ajudar a impedir determinadas condições perigosas. Essa contribuição precisa estar associada à análise de riscos, às adequações necessárias e aos procedimentos de operação e manutenção.
- Maior confiabilidade e capacidade de expansão: uma arquitetura documentada e dimensionada para a necessidade do processo facilita intervenções futuras, substituição de componentes e ampliação de máquinas ou linhas.
- Apoio à manutenção: alarmes, indicações de estado e informações de diagnóstico podem tornar a identificação de anomalias mais objetiva, apoiando ações preventivas e corretivas.
Como produtividade e segurança se relacionam?
Produtividade não deve ser avaliada apenas pela velocidade de uma máquina.
Uma linha produtiva também precisa operar com estabilidade, repetibilidade e condições adequadas para as pessoas que realizam a operação, a inspeção e a manutenção.
Por isso, a automação deve ser analisada junto com os comandos elétricos, os painéis, os dispositivos de proteção, os procedimentos de trabalho e a organização da manutenção.
Em uma implantação, adequação ou modernização, é importante verificar se os sinais de sensores e atuadores estão corretamente integrados, se os comandos de partida e parada respondem ao comportamento esperado e se os intertravamentos evitam sequências incompatíveis.
O comissionamento e o start-up permitem testar a lógica de controle em condições definidas, registrar ajustes e confirmar se a solução atende aos critérios técnicos estabelecidos para o processo.
A relação com a segurança também envolve as exigências aplicáveis.
A NR-10 deve ser considerada nas atividades e instalações relacionadas à eletricidade, enquanto a NR-12 trata de aspectos de segurança em máquinas e equipamentos.
A aplicação dessas referências depende do escopo, da configuração da instalação e da análise técnica realizada para cada caso.
Quando aplicável ao serviço e ao escopo contratado, a emissão de ART deve ser avaliada pelo responsável técnico.
FAQ: vantagens da automação industrial
A automação sempre reduz as paradas de produção?
não há certeza automática de redução de paradas.
Um sistema bem especificado pode ajudar a prevenir determinadas falhas, identificar anomalias e acelerar diagnósticos, mas os resultados dependem do projeto, dos componentes, da instalação, das condições de operação e da manutenção preventiva e corretiva.
A automação pode melhorar a segurança dos trabalhadores?
Pode contribuir para a segurança ao incorporar comandos, intertravamentos, sensores e outras funções de controle compatíveis com os riscos identificados.
Entretanto, a automação não substitui a análise de riscos, as proteções físicas, os procedimentos, a capacitação e as adequações exigidas para cada máquina e instalação.
Quais benefícios devem ser avaliados antes de contratar uma solução?
É recomendável relacionar a solução aos problemas concretos da operação: variações de processo, falhas recorrentes, dificuldade de diagnóstico, componentes obsoletos, necessidade de ampliar uma linha ou falta de padronização.
Também devem ser avaliadas a compatibilidade com os painéis e comandos existentes, a possibilidade de manutenção e a preparação para futuras expansões.
A SS Elétrica e Automação Industrial atua com implantação, adequação, manutenção e modernização de sistemas de automação industrial.
A experiência acumulada superior a 12 anos dos profissionais e a união das expertises de Ronald Diogo e Jeferson Silva orientam uma abordagem voltada à integração entre elétrica e automação.
Para definir quais benefícios são tecnicamente viáveis em uma máquina ou linha, o próximo passo é realizar uma avaliação das condições existentes, dos requisitos de segurança e dos objetivos operacionais.
Componentes de uma linha de produção automatizada
Uma linha de produção automatizada funciona a partir da integração entre dispositivos de campo, equipamentos de acionamento, painéis elétricos e uma lógica de controle capaz de coordenar cada etapa do processo.
Os componentes não atuam de forma isolada: sensores enviam informações, o controlador interpreta esses sinais, a IHM apresenta o estado da operação e os atuadores executam as ações definidas.
A arquitetura deve ser dimensionada conforme o processo, os requisitos de segurança, a necessidade de expansão e as condições da instalação.
CLPs e sua função
O Controlador Lógico Programável, conhecido como CLP, é um dos principais elementos do sistema.
Ele recebe sinais digitais e analógicos dos sensores, processa a lógica programada e envia comandos para motores, válvulas, cilindros, contatores, inversores de frequência e outros dispositivos.
Essa lógica pode incluir sequências de operação, intertravamentos, alarmes, permissivos e condições de parada segura.
A escolha e a configuração do CLP dependem da quantidade de entradas e saídas, da complexidade do processo, dos protocolos de comunicação e da possibilidade de ampliação.
Em uma linha existente, também é necessário verificar a compatibilidade entre o controlador, os módulos de expansão, os equipamentos instalados e a documentação disponível.
IHMs e supervisão da operação
A Interface Homem-Máquina, ou IHM, permite que operadores e equipes de manutenção acompanhem e interajam com o processo.
Pela tela, podem ser exibidos estados de máquinas, alarmes, variáveis de processo, contadores, modos de operação e comandos autorizados.
A IHM também pode facilitar o diagnóstico ao indicar qual condição impediu o avanço de uma sequência ou provocou uma parada.
Uma supervisão bem estruturada deve apresentar informações relevantes de maneira clara, evitando excesso de telas ou comandos sem função operacional definida.
O acesso e as permissões precisam considerar a responsabilidade de cada usuário e os requisitos de segurança aplicáveis ao equipamento.
Sensores, atuadores e comandos elétricos
Os sensores identificam condições do processo, como presença, posição, temperatura, pressão, nível, velocidade ou proximidade, conforme a aplicação.
Esses sinais são enviados ao sistema de controle para que o CLP determine a ação correspondente.
Já os atuadores transformam o comando elétrico ou pneumático em movimento, acionamento, abertura, fechamento ou outra resposta física.
Os comandos elétricos fazem a interface entre a lógica de controle e os circuitos de potência e controle.
Contatores, relés, disjuntores, relés de segurança e dispositivos de proteção podem participar dessa estrutura, cada um com função definida no projeto.
A correta identificação dos condutores, bornes e dispositivos contribui para a manutenção e reduz ambiguidades durante intervenções.
Inversores de frequência, soft starters e painéis
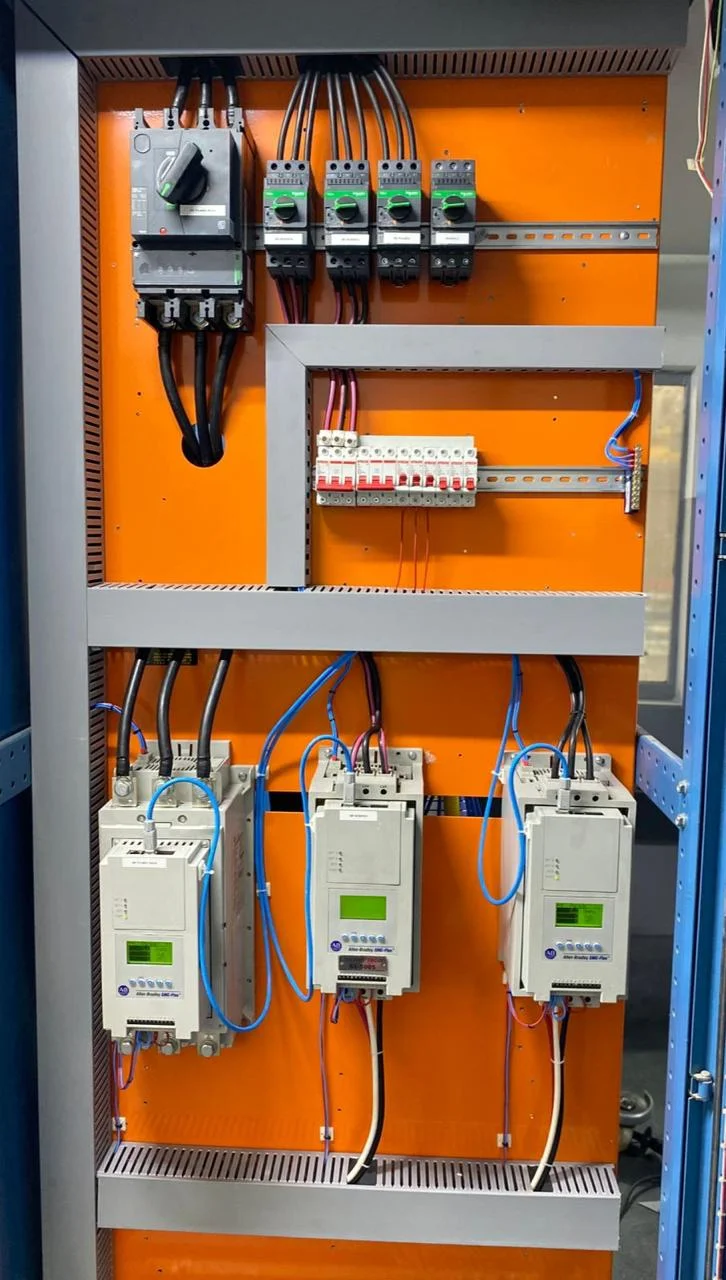
Inversores de frequência permitem controlar características do acionamento de motores, como velocidade e aceleração, quando essa funcionalidade é compatível com o processo.
Soft starters são utilizadas para realizar partidas mais controladas de determinados motores, reduzindo os efeitos elétricos e mecânicos associados à energização direta.
A aplicação de cada solução deve considerar o tipo de carga, o regime de operação, a proteção do motor e os requisitos do processo.
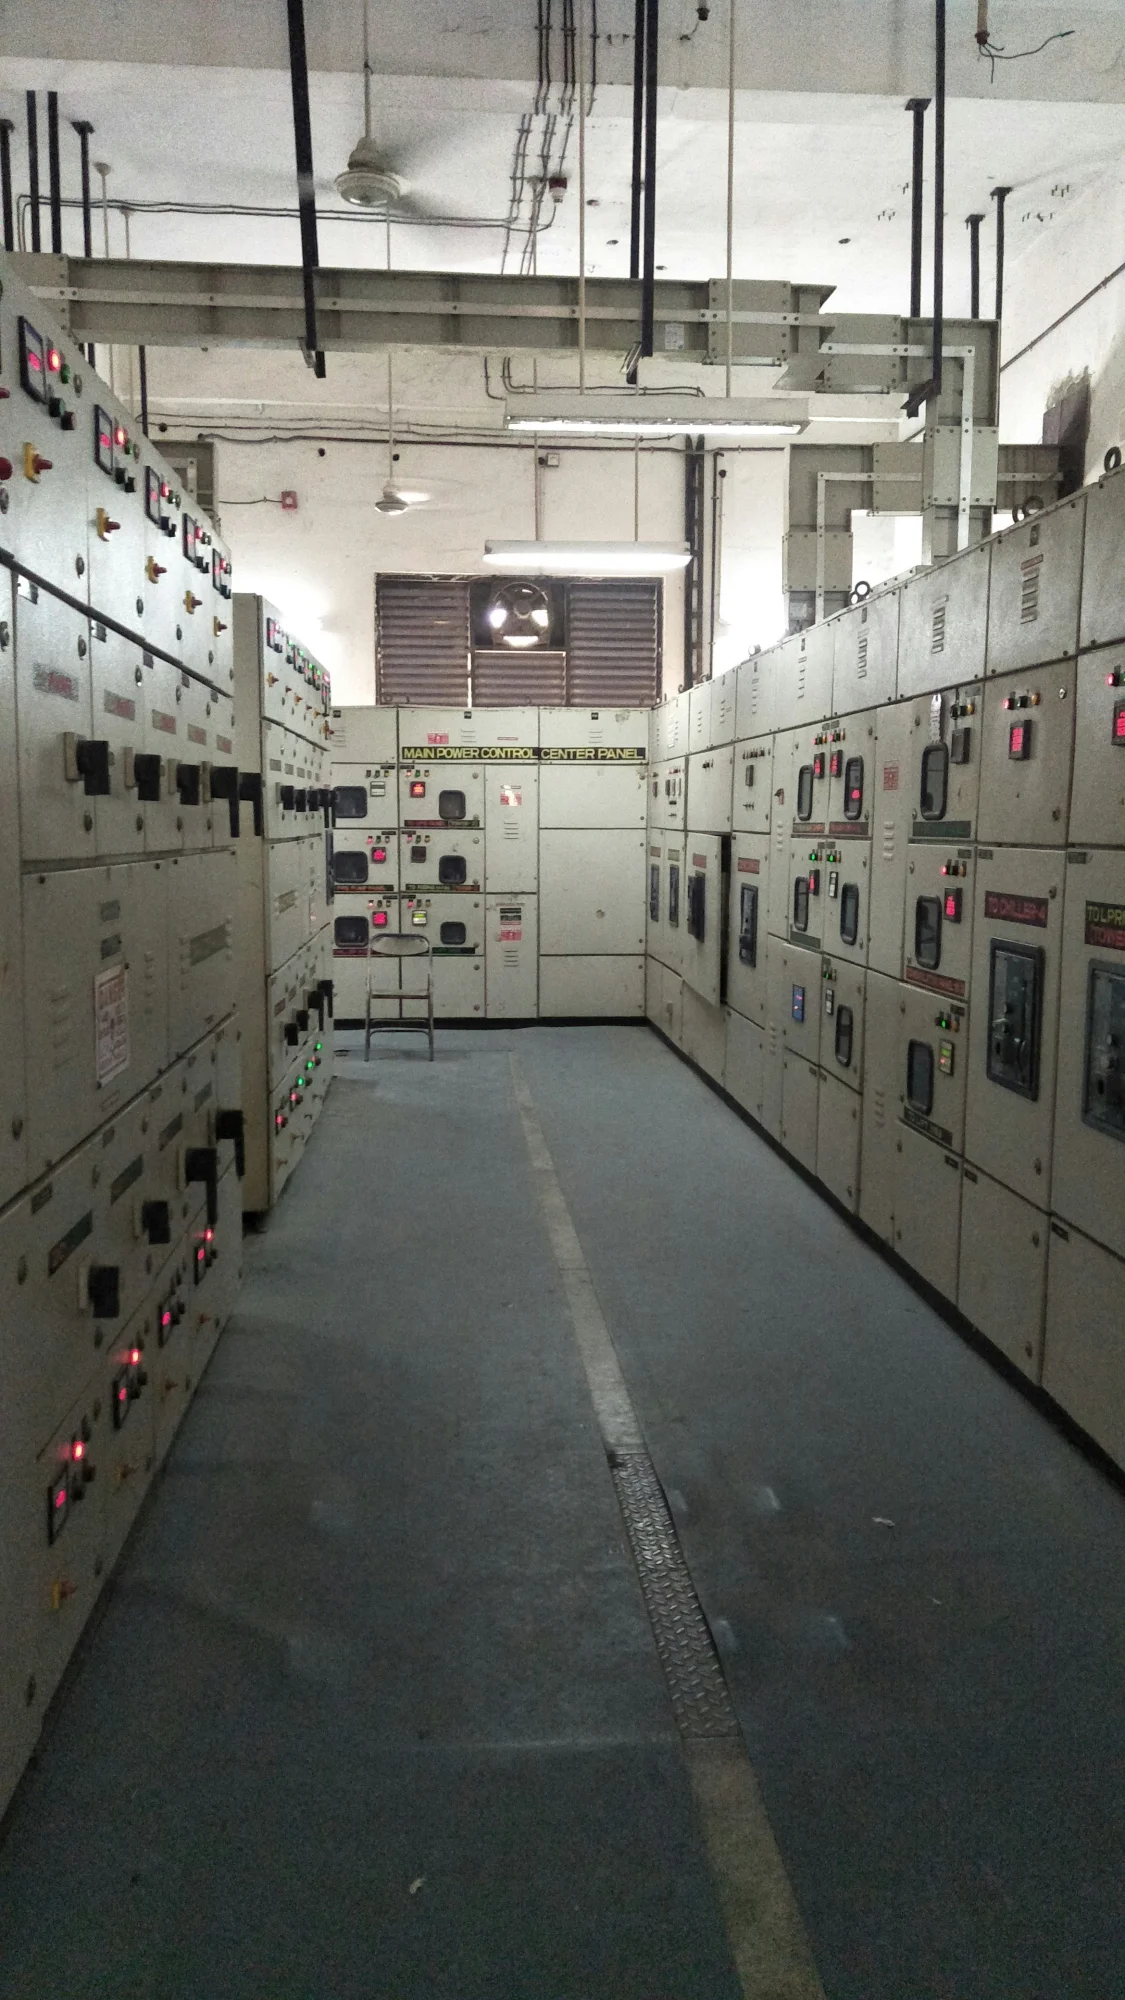
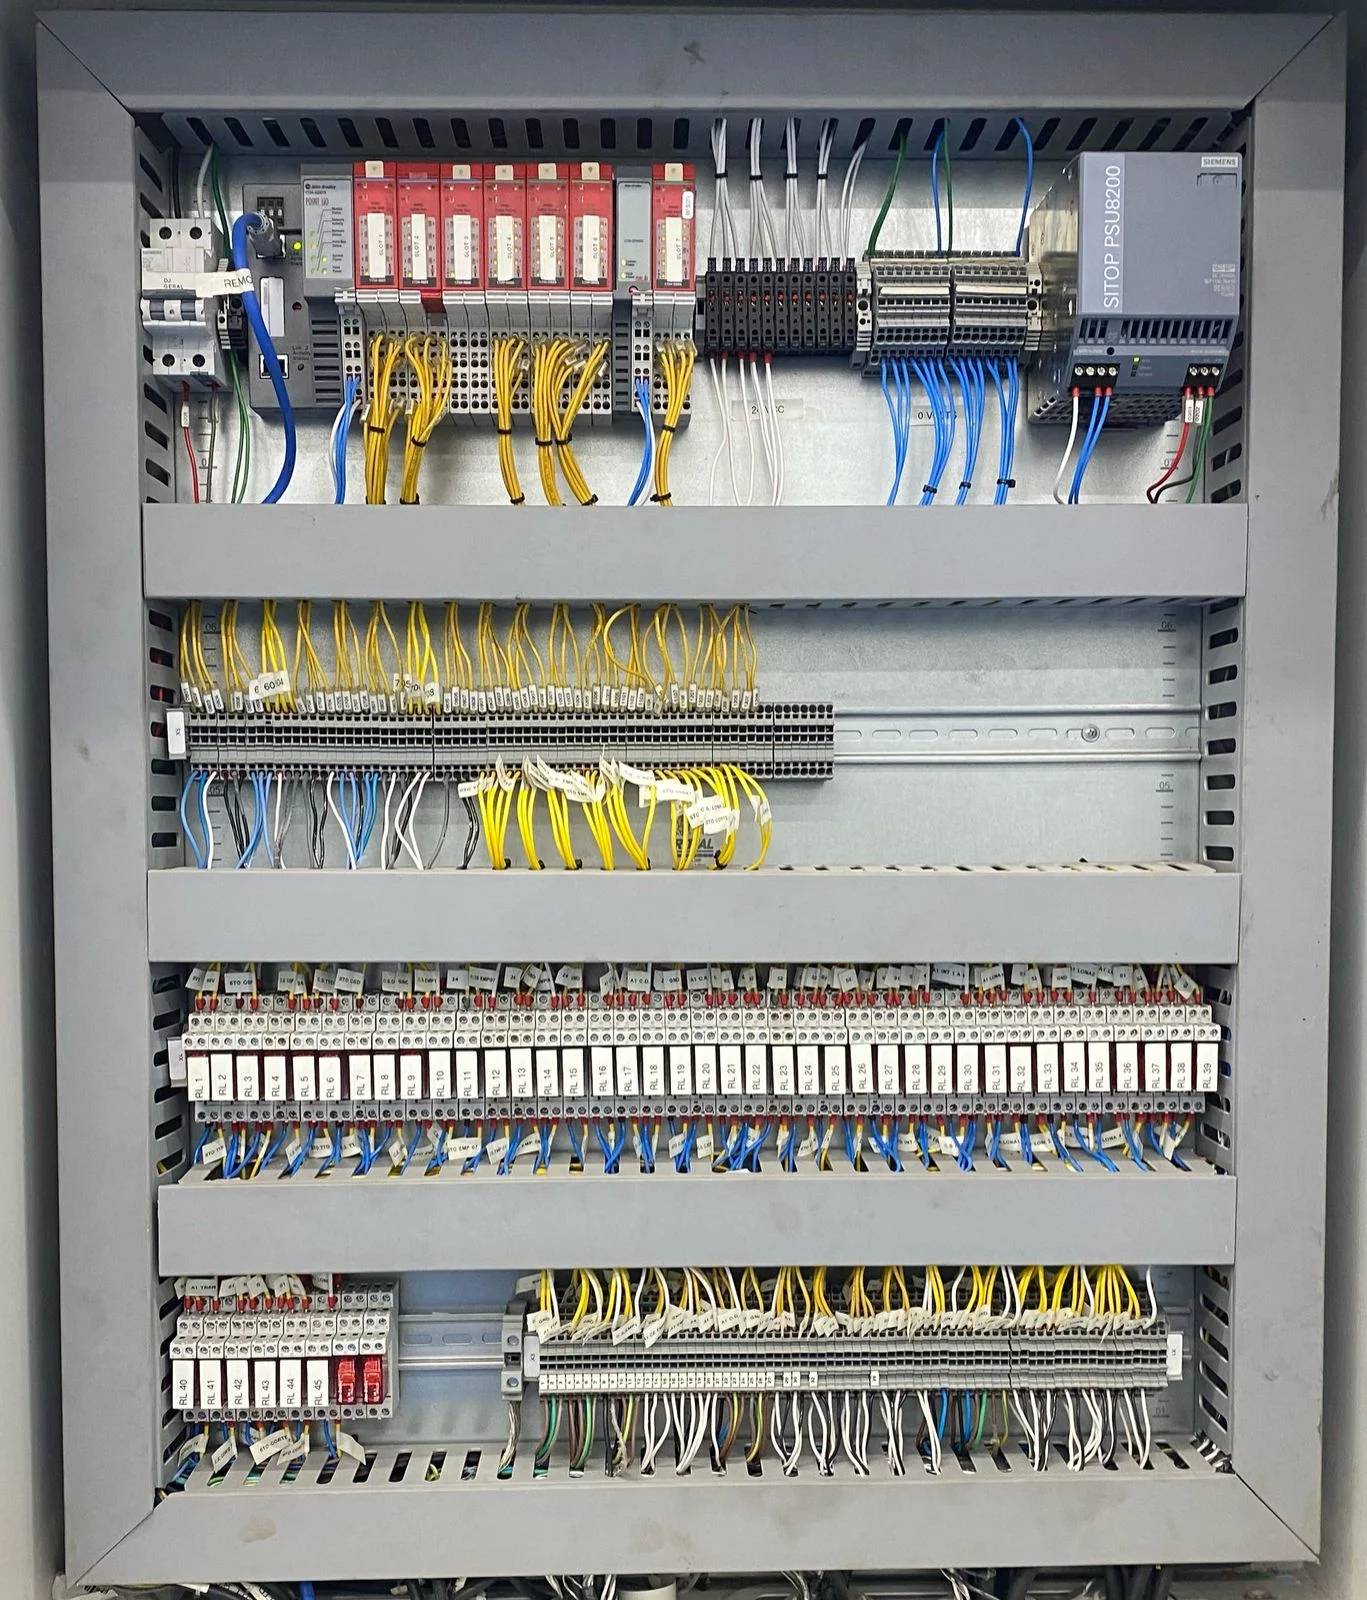
Os painéis de automação e de comando reúnem controladores, fontes, interfaces, dispositivos de proteção, bornes, elementos de comunicação e componentes de acionamento.
Além de organizar a instalação, o painel deve permitir acesso para inspeção, manutenção e futuras ampliações.
Seu projeto precisa considerar separação entre circuitos, dissipação térmica, identificação, aterramento e compatibilidade entre os equipamentos.
Integração de sinais e comunicação do sistema
A integração de sinais conecta sensores, CLPs, IHMs, inversores, soft starters e demais dispositivos para que a linha opere de forma coordenada.
Antes da instalação, é importante definir quais sinais serão digitais ou analógicos, quais protocolos serão utilizados, como os alarmes serão tratados e quais informações deverão ser disponibilizadas ao operador.
Em uma avaliação técnica, também devem ser verificados ruídos elétricos, qualidade da alimentação, organização dos cabos, aterramento, endereçamento dos dispositivos e disponibilidade de documentação.
A integração entre elétrica e automação facilita o diagnóstico, a manutenção e a evolução do sistema, mas exige compatibilidade técnica e testes funcionais.
Na SS Elétrica e Automação Industrial, a análise pode fazer parte de projetos de implantação, adequação, manutenção ou modernização de sistemas, com atuação integrada em painéis, comandos e automação.
A experiência acumulada superior a 12 anos dos profissionais da equipe contribui para uma avaliação orientada às necessidades reais da instalação.
Para definir a arquitetura mais adequada, a indústria pode solicitar uma consulta técnica considerando o processo, os equipamentos existentes, os pontos de expansão e os requisitos de segurança.
Como planejar um projeto de automação industrial?
Antes de instalar componentes, substituir um CLP ou alterar a lógica de uma máquina, o projeto de automação industrial precisa começar pelo entendimento do processo existente.
Um planejamento bem estruturado reduz decisões improvisadas, torna os riscos mais visíveis e cria critérios objetivos para verificar se a solução atende às necessidades da operação.
Na prática, o escopo pode envolver implantação, adequação, ampliação, manutenção ou modernização de sistemas com painéis, comandos elétricos, CLPs, IHMs, sensores, atuadores, inversores de frequência e soft starters.
Levantamento do processo existente
O primeiro passo é registrar como a linha, a máquina ou a área produtiva funciona atualmente.
Esse levantamento deve considerar o fluxo de materiais, as etapas do processo, os equipamentos envolvidos, os pontos de comando, as condições de operação e a forma como os dados são atualmente visualizados ou registrados.
Também é importante identificar interfaces com instalações elétricas, painéis existentes, sistemas de supervisão e equipamentos que não poderão ser simplesmente desligados ou substituídos sem avaliação prévia.
Uma avaliação técnica pode incluir, de forma geral:
- Diagrama ou descrição do fluxo operacional.
- Relação de máquinas, motores, painéis e dispositivos de campo.
- Identificação de CLPs, IHMs, inversores de frequência e soft starters instalados.
- Levantamento de sensores, atuadores, botoeiras, sinalizações e comandos elétricos.
- Registro das lógicas de controle disponíveis, incluindo programas, diagramas e documentação existente.
- Verificação das tensões, sinais, interfaces e formas de comunicação utilizadas.
- Histórico de intervenções, falhas recorrentes e componentes que já não possuem suporte adequado.
- Condições de acesso aos equipamentos e restrições para testes ou paradas operacionais.
Quando a documentação está incompleta, o diagnóstico deve combinar análise dos registros disponíveis com inspeção técnica e entrevistas com operadores e equipes de manutenção.
O objetivo não é apenas reproduzir o funcionamento atual, mas compreender quais funções são indispensáveis, quais limitações existem e quais mudanças podem afetar a segurança ou a continuidade da operação.
Identificação de gargalos e pontos de falha
Depois de mapear o processo, é necessário localizar os pontos que limitam a produtividade, dificultam a manutenção ou aumentam a probabilidade de paradas.
Um gargalo pode estar relacionado à capacidade de uma máquina, à sequência de comandos, à ausência de intertravamentos, à demora na identificação de falhas ou à falta de integração entre equipamentos.
Entre os pontos que merecem investigação estão:
- Paradas frequentes associadas a um mesmo equipamento ou etapa.
- Falhas cuja causa não é apresentada de maneira clara ao operador.
- Acionamentos sem controle adequado de velocidade, partida ou parada.
- Sensores mal posicionados, incompatíveis com a aplicação ou sujeitos a falhas recorrentes.
- Atuadores que não recebem comandos ou confirmações confiáveis.
- Painéis com organização, identificação ou capacidade de expansão inadequadas.
- Lógicas de controle difíceis de alterar ou dependentes de componentes obsoletos.
- Falta de informações para diferenciar falha elétrica, falha de processo e falha de instrumentação.
- Operações manuais que poderiam ser padronizadas sem eliminar os controles necessários ao processo.
A análise deve separar sintomas de causas prováveis.
Uma parada atribuída inicialmente ao CLP, por exemplo, pode estar relacionada a alimentação instável, falha de sensor, problema de comunicação, acionamento inadequado ou condição de segurança ativada.
Por isso, o diagnóstico deve considerar a integração entre elétrica e automação, e não somente a troca isolada de um componente.
Definição de requisitos de controle e segurança
Com o processo compreendido e os riscos mapeados, o escopo deve estabelecer o que o sistema precisa fazer e como deverá responder a situações normais, anormais e de emergência.
Os requisitos podem abranger sequências automáticas, permissivos, intertravamentos, alarmes, modos manual e automático, comandos locais e remotos, registros de falhas e condições para retomada após uma interrupção.
Também é necessário definir os sinais de entrada e saída, os equipamentos que serão comandados, os limites operacionais e as informações que devem ser apresentadas na IHM ou em outro sistema de supervisão.
Quanto mais claro for esse conjunto de requisitos, menor será a possibilidade de divergência entre o funcionamento esperado e a lógica implementada.
A segurança deve ser tratada desde o planejamento, e não apenas no final da instalação.
A NR-10 deve ser considerada nas atividades relacionadas a instalações e serviços em eletricidade, enquanto a NR-12 se relaciona à segurança em máquinas e equipamentos.
A aplicação prática depende das características da instalação, da máquina, do processo e do escopo contratado.
Por isso, requisitos de proteção, parada, acesso, sinalização, bloqueio e rearme devem ser avaliados tecnicamente antes da execução.
O projeto também deve estabelecer critérios de aceitação.
Eles podem incluir a verificação de cada entrada e saída, testes de sequência, validação de alarmes, confirmação dos intertravamentos, simulação de condições de falha, testes dos modos de operação e conferência da documentação final.
Quando aplicável ao escopo e às exigências técnicas, a emissão de ART deve ser avaliada pelo responsável habilitado.
Checklist para solicitar uma avaliação técnica
Para tornar a análise inicial mais objetiva, a indústria, empresa de engenharia, construtora, integrador ou equipe de manutenção pode reunir:
- Objetivo principal da intervenção: implantar, ampliar, adequar, reparar ou modernizar.
- Descrição do processo e das etapas que deverão ser automatizadas.
- Lista de máquinas, motores, painéis e equipamentos envolvidos.
- Inventário conhecido de CLPs, IHMs, inversores, soft starters, sensores e atuadores.
- Diagramas elétricos, desenhos de painéis, listas de cabos, programas e manuais disponíveis.
- Relação de falhas recorrentes, paradas, alarmes e dificuldades operacionais.
- Necessidades de operação manual, automática, local, remota ou por receita.
- Requisitos de segurança, intertravamento, parada e acesso aos equipamentos.
- Restrições para instalação, testes, integração e eventuais interrupções do processo.
- Necessidade de preservar equipamentos existentes ou preparar futuras expansões.
- Critérios que indicarão a aceitação da solução após os testes e o comissionamento.
- Responsáveis da operação, manutenção, engenharia e segurança que participarão das decisões.
Com essas informações, a avaliação técnica tende a ser mais consistente e permite distinguir uma intervenção pontual de um projeto completo de automação.
A SS Elétrica e Automação Industrial atua com implantação, adequação, manutenção e modernização de sistemas industriais, conectando os aspectos elétricos e de automação conforme as necessidades do processo.
A empresa foi fundada em 2026 a partir da união das experiências de Ronald Diogo e Jeferson Silva, profissionais com mais de 12 anos de experiência acumulada no mercado.
Para solicitar uma análise, o ideal é apresentar o máximo possível de dados da instalação e discutir tecnicamente o escopo, os riscos, os requisitos de segurança e os critérios de aceitação antes da execução.
Etapas de implantação, adequação e comissionamento
A implantação ou modernização de uma automação industrial deve seguir uma sequência técnica que reduza incertezas e permita validar cada etapa antes da entrada em operação.
O fluxo normalmente começa pelo entendimento do processo e termina com testes, start-up e documentação, sempre considerando a integração entre elétrica, comandos, controle e segurança.
1. Projeto e especificação
A primeira etapa é o levantamento da instalação e do processo existente.
Nessa fase, devem ser identificados os equipamentos envolvidos, a lógica atual de operação, os pontos de medição, os comandos elétricos, os sinais de entrada e saída, as condições de alimentação e os requisitos de segurança.
Também é importante avaliar gargalos, falhas recorrentes, componentes obsoletos, limitações de expansão e necessidades de comunicação entre máquinas ou setores.
A partir dessas informações, são definidos o escopo, a arquitetura de controle, os componentes aplicáveis e os critérios de aceitação.
A especificação pode envolver CLPs, IHMs, sensores, atuadores, inversores de frequência, soft starters, painéis e dispositivos de proteção e comando.
Quando há alteração relevante em instalações elétricas, máquinas ou sistemas de controle, o projeto deve considerar as normas técnicas e regulamentações pertinentes, além da necessidade de responsabilidade técnica e emissão de ART quando aplicável ao escopo.
2. Montagem ou adequação de painéis
Com a solução definida, realiza-se a montagem de novos painéis ou a adequação dos painéis existentes.
O trabalho pode incluir organização interna, substituição de componentes, revisão de circuitos de comando, identificação de condutores, atualização de dispositivos e preparação para novas entradas, saídas ou redes de comunicação.
A adequação deve preservar a coerência entre diagramas, bornes, proteções, comandos e programação.
Em um retrofit, não basta trocar o CLP ou a IHM: é necessário verificar a compatibilidade dos sinais, a capacidade dos componentes, a lógica de intertravamento, a dissipação térmica, o aterramento e as condições de manutenção.
A montagem também precisa considerar acessibilidade, identificação e separação adequada dos circuitos, facilitando inspeções futuras e intervenções da equipe de manutenção.
Quando o painel participa da proteção de máquinas, sua configuração deve ser analisada em conjunto com os requisitos de segurança aplicáveis.
3. Instalação de componentes e integração
Na sequência, são instalados ou substituídos os componentes de campo e de controle.
Sensores fornecem informações sobre presença, posição, pressão, temperatura, nível ou outras variáveis do processo, enquanto atuadores executam as ações definidas pela lógica de controle.
Inversores de frequência e soft starters podem ser integrados ao sistema para controlar ou auxiliar a partida de motores, conforme os requisitos do equipamento e do processo.
A integração inclui a ligação dos sinais aos painéis, a configuração de endereçamento, a comunicação entre dispositivos e o desenvolvimento ou ajuste da lógica no CLP.
A IHM pode ser configurada para apresentar estados, alarmes, comandos e parâmetros relevantes à operação, sem substituir a análise dos riscos nem os dispositivos de segurança necessários.
Em linhas existentes, essa etapa exige atenção especial à compatibilidade entre tecnologias novas e equipamentos legados.
O objetivo é evitar que uma alteração localizada provoque falhas em outras partes do processo, mantendo a rastreabilidade dos sinais e a coerência entre a lógica programada e o funcionamento real da máquina.
4. Testes, comissionamento, start-up e documentação
Antes do start-up, são realizados testes de continuidade, identificação de sinais, acionamento, comunicação, intertravamentos e respostas da lógica de controle.
Sempre que possível, cada função deve ser verificada de forma controlada, incluindo situações de falha, parada e retorno à operação.
O comissionamento confirma se os componentes instalados, o painel, o programa e os equipamentos de campo funcionam de acordo com os requisitos definidos.
O start-up ocorre após essa verificação, com acompanhamento técnico da operação e dos ajustes necessários para estabilizar o sistema.
Esses ajustes devem ser registrados, especialmente quando envolvem parâmetros de inversores, sequências de comando, alarmes ou limites de operação.
A documentação técnica deve refletir a configuração entregue.
Ela pode incluir diagramas atualizados, listas de entradas e saídas, identificação de componentes, versões de programas, parâmetros, registros de testes e orientações de operação e manutenção.
Esse conjunto facilita diagnósticos posteriores e cria uma base para futuras ampliações.
A SS Elétrica e Automação Industrial atua com implantação, adequação, manutenção e modernização de sistemas de automação, conectando painéis, comandos e dispositivos de controle às necessidades do processo.
A avaliação técnica do cenário existente é o ponto de partida para definir a sequência mais adequada, o nível de intervenção e os cuidados de segurança aplicáveis ao projeto.
Automação de linhas de produção em retrofit e expansão
A automação de linhas de produção pode ser modernizada sem necessariamente substituir toda a instalação existente.
Em projetos de retrofit, a avaliação começa pela identificação dos componentes que perderam confiabilidade, ficaram obsoletos ou já não atendem aos requisitos atuais de controle, segurança, manutenção e expansão.
O objetivo é atualizar a arquitetura elétrica e de automação de forma tecnicamente coerente, considerando o processo produtivo, os riscos da intervenção e a possibilidade de continuidade operacional.
Sinais de obsolescência de componentes
Alguns sinais indicam que uma máquina ou linha pode se beneficiar de uma análise de modernização:
- CLPs, IHMs, inversores de frequência ou módulos de entrada e saída fora de linha, sem disponibilidade regular de reposição ou suporte técnico;
- falhas recorrentes associadas a componentes envelhecidos, conexões deterioradas, painéis inadequados ou sinais instáveis;
- dificuldade para localizar defeitos por falta de diagnóstico, documentação atualizada ou padronização da lógica de controle;
- alterações sucessivas no processo que deixaram o programa, os comandos e a identificação dos cabos desorganizados;
- limitações para integrar novos sensores, atuadores, máquinas, sistemas de supervisão ou dispositivos de segurança;
- perda de desempenho operacional relacionada a comandos elétricos, acionamentos ou instrumentos que já não correspondem às exigências do processo;
- dependência de componentes cuja substituição exige adaptações improvisadas ou interfere em outras partes da instalação.
Esses sinais não devem ser analisados isoladamente.
Uma parada pontual pode ter origem elétrica, mecânica, de instrumentação, de parametrização ou de lógica de controle.
Por isso, o diagnóstico deve considerar a arquitetura completa, os registros de manutenção, os modos de falha e a criticidade de cada equipamento antes da definição do escopo.
Substituição de CLPs e IHMs
A substituição de um CLP ou de uma IHM exige mais do que trocar um equipamento por outro.
É necessário mapear entradas e saídas, protocolos de comunicação, endereçamento, rotinas de controle, intertravamentos, alarmes, telas de operação e interfaces com inversores, soft starters, sensores e atuadores.
Também devem ser avaliadas a capacidade do novo controlador, a compatibilidade dos sinais e a forma de preservar funções essenciais do processo.
Em muitos casos, o programa existente precisa ser revisado ou reestruturado.
A migração pode ser uma oportunidade para eliminar lógicas redundantes, melhorar a identificação dos dispositivos, organizar alarmes e facilitar futuras intervenções da equipe de manutenção.
Na IHM, a clareza das telas, a apresentação dos estados da máquina e o acesso a informações de falha contribuem para uma operação mais previsível, mas a interface deve refletir os requisitos reais do processo e não apenas reproduzir telas antigas.
A substituição também deve considerar a documentação técnica.
Diagramas, listas de pontos, arquivos de programação, parâmetros de acionamentos e registros de testes precisam ser atualizados conforme o escopo executado.
Quando houver alteração relevante em painéis, comandos ou sistemas elétricos, a avaliação deve ser conduzida por profissionais habilitados, observando as normas e responsabilidades aplicáveis.
Ampliação de máquinas e linhas
A expansão de uma linha pode envolver a inclusão de novos equipamentos, esteiras, células, sensores, acionamentos ou etapas de processo.
Antes da instalação, é importante verificar se o painel existente possui capacidade compatível, se há espaço físico para novos componentes, se os circuitos de alimentação e comando suportam a ampliação e se a rede de comunicação consegue atender aos dispositivos adicionais.
Também é necessário definir como os novos equipamentos irão se comunicar com a lógica existente.
A sequência de operação, os permissivos, os intertravamentos e os sinais de emergência devem ser entendidos como um conjunto.
A inclusão de uma máquina sem revisar essas relações pode criar conflitos de comando, condições inseguras ou dificuldades de diagnóstico.
Em uma automação de linhas de produção, a expansão bem planejada prevê pontos de conexão, reserva de capacidade e padronização suficiente para facilitar novas etapas no futuro.
Isso não significa instalar componentes sem necessidade, mas estruturar o projeto para evitar que cada ampliação exija uma reconstrução completa da arquitetura de controle.
Preservação da continuidade operacional
Retrofit e expansão devem ser planejados com atenção à continuidade das operações.
A estratégia pode incluir levantamento detalhado antes da intervenção, separação entre sistemas críticos e não críticos, preparação de programas e parâmetros, identificação dos pontos de conexão e definição de testes antes do retorno da máquina ao processo.
A sequência efetiva depende das condições encontradas e do escopo aprovado, portanto não deve ser tratada como um procedimento padrão aplicável a qualquer instalação.
Durante a execução, a segurança precisa permanecer prioritária.
Intervenções em instalações elétricas, painéis e máquinas devem observar os requisitos aplicáveis da NR-10 e da NR-12, além dos procedimentos internos da operação.
Testes de funcionamento, validação de intertravamentos, verificação de comandos e documentação das alterações são recursos importantes para reduzir incertezas no retorno do equipamento.
A SS Elétrica e Automação Industrial atua com implantação, adequação, manutenção e modernização de sistemas de automação, integrando elétrica, painéis, comandos, CLPs, IHMs, acionamentos, sensores e atuadores conforme as necessidades do processo.
A empresa foi fundada em 2026 a partir da união das experiências de Ronald Diogo e Jeferson Silva, e seus profissionais acumulam mais de 12 anos de experiência no mercado.
Quando aplicável ao escopo, a execução pode envolver emissão de ART e documentação técnica correspondente.
Para avaliar se uma máquina ou linha deve ser modernizada, é recomendável reunir diagramas disponíveis, lista de componentes, histórico de falhas, descrição das alterações desejadas e informações sobre os pontos críticos do processo.
Com essa base, a SS pode realizar uma avaliação técnica da necessidade de retrofit, substituição ou expansão, considerando a confiabilidade atual, a segurança, a manutenção e a preparação para futuras ampliações.
Normas, manutenção e confiabilidade operacional
A confiabilidade de uma linha automatizada depende da combinação entre projeto adequado, segurança, manutenção e documentação técnica.
Em instalações industriais, a automação não deve ser tratada apenas como programação de CLPs ou substituição de componentes: painéis, comandos elétricos, dispositivos de campo, máquinas, alimentação elétrica e procedimentos de intervenção precisam funcionar de forma integrada.
Relação da NR-10 com instalações e serviços em eletricidade
A NR-10 estabelece requisitos e medidas de controle para proteger trabalhadores que interajam direta ou indiretamente com instalações e serviços em eletricidade.
No contexto da automação industrial, sua aplicação se relaciona a atividades como montagem e adequação de painéis, intervenções em comandos elétricos, instalação de inversores de frequência, manutenção de circuitos de força e controle e testes em equipamentos energizados ou desenergizados.
A avaliação técnica deve considerar a identificação de riscos elétricos, o controle das fontes de energia, a sinalização, o acesso aos componentes, a organização dos procedimentos de trabalho e a qualificação das pessoas envolvidas.
Também é importante verificar se a documentação disponível representa a instalação real, especialmente após ampliações, alterações de lógica ou substituição de componentes.
A conformidade com a NR-10 não se resume à presença de um componente específico.
Ela envolve a forma como a instalação é projetada, executada, operada e mantida.
Por isso, qualquer intervenção em automação deve ser analisada em conjunto com a infraestrutura elétrica e com as condições reais de operação da indústria.
Relação da NR-12 com a segurança em máquinas e equipamentos
A NR-12 trata de referências e medidas de proteção relacionadas à segurança em máquinas e equipamentos.
Em uma linha automatizada, isso inclui a análise das condições de operação, dos movimentos perigosos, dos pontos de acesso, dos comandos e dos dispositivos destinados a reduzir riscos durante operação, limpeza, ajuste e manutenção.
CLPs, sensores, atuadores, comandos elétricos e interfaces de operação devem ser avaliados de acordo com a função que desempenham no sistema de segurança e no controle da máquina.
Uma alteração na lógica de funcionamento, a expansão de uma linha ou a troca de um equipamento pode exigir a revisão das medidas de proteção e dos procedimentos associados.
A adequação deve partir de uma avaliação técnica da máquina e do processo, considerando riscos previsíveis e a interação entre operadores, manutenção e equipamentos.
A automação pode contribuir para intertravamentos, sinalizações, controle de acesso a áreas de risco e paradas relacionadas à segurança, mas a solução precisa ser definida conforme o escopo e as características de cada aplicação.
Manutenção preventiva e corretiva em sistemas de automação
A manutenção preventiva busca reduzir a probabilidade de falhas por meio de inspeções, verificações funcionais, reapertos quando aplicáveis, análise de sinais, limpeza técnica conforme os procedimentos definidos e acompanhamento das condições dos componentes.
Em sistemas de automação, também pode envolver a conferência de painéis, conexões, sensores, atuadores, fontes, inversores, soft starters, CLPs, IHMs e redes de comunicação industriais.
Já a manutenção corretiva é acionada quando ocorre uma falha, perda de desempenho ou comportamento anormal.
O diagnóstico deve diferenciar a origem do problema, que pode estar no componente, na alimentação elétrica, no cabeamento, no sinal de campo, na lógica de controle, na comunicação ou em uma condição mecânica do equipamento.
Trocar peças sem investigar a causa pode apenas repetir a falha em outro momento.
Uma rotina de manutenção bem estruturada deve considerar o histórico de ocorrências, a criticidade dos equipamentos, a disponibilidade de componentes de reposição, a atualização dos programas e parâmetros e a necessidade de preservar cópias de segurança das configurações.
Em sistemas existentes, essa organização também ajuda a identificar componentes obsoletos e a planejar uma modernização antes que a indisponibilidade se torne mais difícil de administrar.
Para a SS Elétrica e Automação Industrial, a manutenção faz parte de uma abordagem que integra elétrica e automação, incluindo intervenções em sistemas existentes, adequações, substituição de componentes, comissionamento, start-up e modernização.
A empresa foi fundada em 2026 pelos sócios Ronald Diogo e Jeferson Silva, reunindo profissionais com mais de 12 anos de experiência acumulada no mercado.
Cada escopo, entretanto, deve ser analisado tecnicamente conforme a instalação, o processo e os riscos envolvidos.
ART e responsabilidade técnica
A Anotação de Responsabilidade Técnica, quando necessária e conforme o escopo aplicável, formaliza a responsabilidade profissional por determinada atividade técnica.
A necessidade de ART deve ser verificada de acordo com o tipo de serviço, a abrangência da intervenção e as exigências profissionais e regulatórias pertinentes.
Em projetos que envolvem adequação de painéis, alterações em instalações elétricas, automação de máquinas, modernização de linhas ou intervenções com impacto na segurança, a documentação deve acompanhar o que foi efetivamente executado.
Registros de alterações, diagramas, listas de I/O, parâmetros, manuais, procedimentos e evidências de testes favorecem a rastreabilidade e facilitam futuras manutenções.
Antes de contratar uma intervenção, a indústria pode solicitar uma avaliação técnica que considere a condição atual dos equipamentos, os requisitos das NR-10 e NR-12, a estratégia de manutenção, a documentação disponível e a possibilidade de expansão.
A SS Elétrica e Automação Industrial atua a partir de Goiânia-GO e atende demandas de automação industrial em diferentes regiões do Brasil, conforme as características de cada projeto.
Como escolher uma solução de automação industrial?
Escolher uma solução de automação industrial exige mais do que selecionar um CLP, uma IHM ou um inversor de frequência.
A decisão deve considerar o processo produtivo, as condições elétricas, os requisitos de segurança, a possibilidade de manutenção e a necessidade de expansão.
Para indústrias, engenharias, construtoras, integradores e equipes de manutenção, o primeiro passo é transformar o problema operacional em requisitos técnicos verificáveis.
Critérios técnicos para avaliar uma solução
Antes de comparar propostas ou arquiteturas, avalie:
- Aderência ao processo: a solução deve refletir a sequência real de operação, os modos manual e automático, os intertravamentos, os alarmes e as condições de parada segura.
- Escalabilidade: a arquitetura deve permitir a inclusão futura de máquinas, sensores, atuadores, pontos de entrada e saída ou novas etapas do processo sem exigir uma reconstrução completa.
- Disponibilidade de manutenção: componentes, documentação, identificação de cabos, organização do painel e facilidade de diagnóstico influenciam diretamente a continuidade da operação.
- Compatibilidade elétrica e de comunicação: é necessário verificar tensões, correntes, tipos de sinais, protocolos, interfaces e compatibilidade entre os equipamentos existentes e os novos componentes.
- Segurança operacional: funções de parada, proteções, intertravamentos e condições de acesso devem ser consideradas junto com as adequações aplicáveis às máquinas e instalações.
- Qualidade da documentação: diagramas, listas de I/O, descritivos de funcionamento, parâmetros e registros de testes facilitam a operação, a manutenção e futuras ampliações.
Uma solução tecnicamente adequada não é necessariamente a que possui mais recursos.
Ela é aquela que atende aos requisitos do processo com complexidade compatível, permite diagnóstico e pode ser mantida pela equipe responsável pela operação.
A importância da integração entre elétrica e automação
A automação industrial depende da interação entre a lógica de controle e a infraestrutura elétrica que alimenta e protege os equipamentos.
Por isso, analisar somente a programação pode ocultar problemas em painéis, comandos, proteção, aterramento, alimentação, acionamentos ou qualidade de energia.
A integração deve considerar o painel de automação, os comandos elétricos, o CLP, a IHM, os sensores, os atuadores, os inversores de frequência e as soft starters.
Também é importante verificar como os sinais serão distribuídos, identificados e diagnosticados, além de avaliar os efeitos de interferências, falhas de alimentação e condições de operação do ambiente industrial.
Essa visão integrada é especialmente relevante em projetos de implantação, adequação, manutenção e retrofit.
Uma alteração na lógica de controle pode exigir ajustes em comandos elétricos; a substituição de um motor pode demandar revisão do acionamento; e a expansão de uma linha pode exigir novos pontos de I/O, alterações no painel e atualização da documentação.
Capacidade de implantação, manutenção e modernização
Ao avaliar um fornecedor ou parceiro técnico, verifique se ele consegue atuar em diferentes fases do ciclo do sistema.
A implantação envolve a definição da arquitetura, a especificação dos componentes, a montagem, a instalação e a integração.
Já a manutenção pode exigir análise de falhas, substituição de componentes, correções de lógica e recuperação de sistemas existentes.
A modernização, por sua vez, deve ser analisada quando há componentes obsoletos, dificuldade de reposição, falhas recorrentes, ausência de documentação, limitações de diagnóstico ou necessidade de ampliar a capacidade da linha.
Em alguns casos, é possível preservar parte da infraestrutura e substituir apenas os elementos críticos.
Em outros, a condição dos painéis, comandos ou equipamentos exige uma reavaliação mais ampla.
Pergunte como será tratada a transição entre o sistema existente e a nova arquitetura.
A avaliação deve abordar a compatibilidade dos equipamentos, a estratégia de testes, a identificação dos riscos operacionais e a documentação necessária para a continuidade da manutenção.
Não é adequado definir a solução apenas pela marca ou pelo modelo do componente sem compreender o processo e o ambiente em que ele será utilizado.
Sinais de uma abordagem personalizada
Uma abordagem personalizada começa com o levantamento da operação existente, e não com uma solução pronta.
Alguns sinais positivos são:
- realização de diagnóstico do processo, dos painéis e dos equipamentos envolvidos;
- identificação de gargalos, falhas recorrentes e pontos de risco;
- definição clara do escopo, das premissas e das interfaces com outros sistemas;
- consideração das competências da equipe que irá operar e manter a instalação;
- apresentação dos critérios de aceitação e dos testes que serão realizados;
- preocupação com documentação, treinamento operacional e possibilidade de expansão;
- integração entre elétrica industrial, automação, comandos e manutenção;
- avaliação das adequações de segurança aplicáveis ao conjunto de máquinas e instalações.
No caso de uma linha existente, a proposta também deve esclarecer o que será mantido, substituído, ampliado ou apenas ajustado.
Essa separação ajuda a evitar escopos indefinidos e facilita a análise técnica e comercial sem criar expectativas sobre prazos, preços ou resultados que dependem do diagnóstico do local.
A SS Elétrica e Automação Industrial atua com implantação, ampliação, adequação, manutenção e modernização de sistemas de automação industrial.
A empresa foi fundada em 2026 a partir da união das expertises de Ronald Diogo e Jeferson Silva, profissionais cuja experiência acumulada no mercado supera 12 anos.
Sua atuação integra elétrica e automação, incluindo painéis, comandos, CLPs, IHMs, acionamentos, sensores, atuadores, comissionamento e start-up, conforme as necessidades do projeto.
Para escolher o próximo passo, reúna informações sobre o processo, equipamentos instalados, falhas observadas, diagramas disponíveis, limitações de produção, requisitos de segurança e planos de expansão.
Com esse material, a SS pode ser consultada para uma avaliação técnica da necessidade e para a definição de uma abordagem compatível com a realidade da instalação.
Quando aplicável ao escopo, a documentação de responsabilidade técnica e a emissão de ART devem ser avaliadas conforme as exigências do serviço.