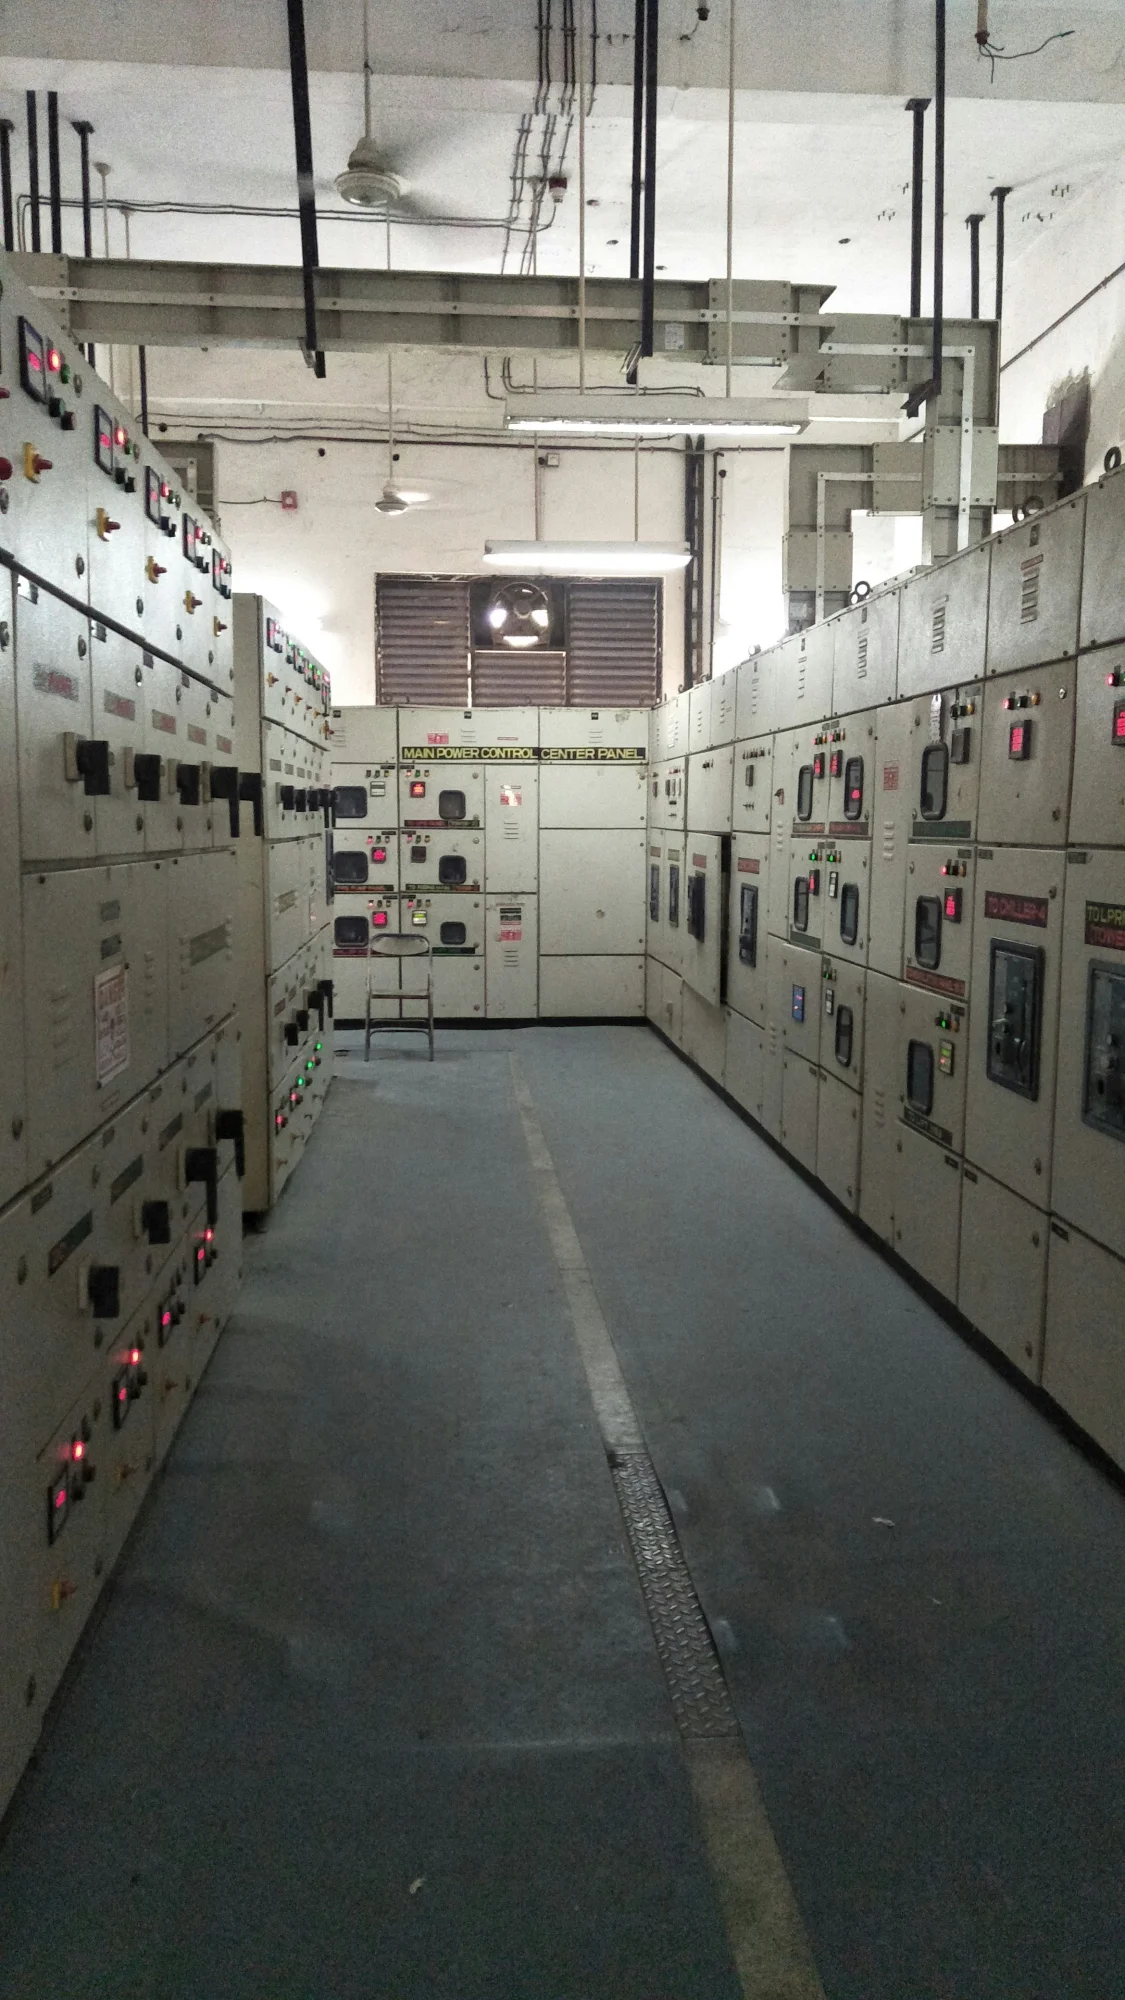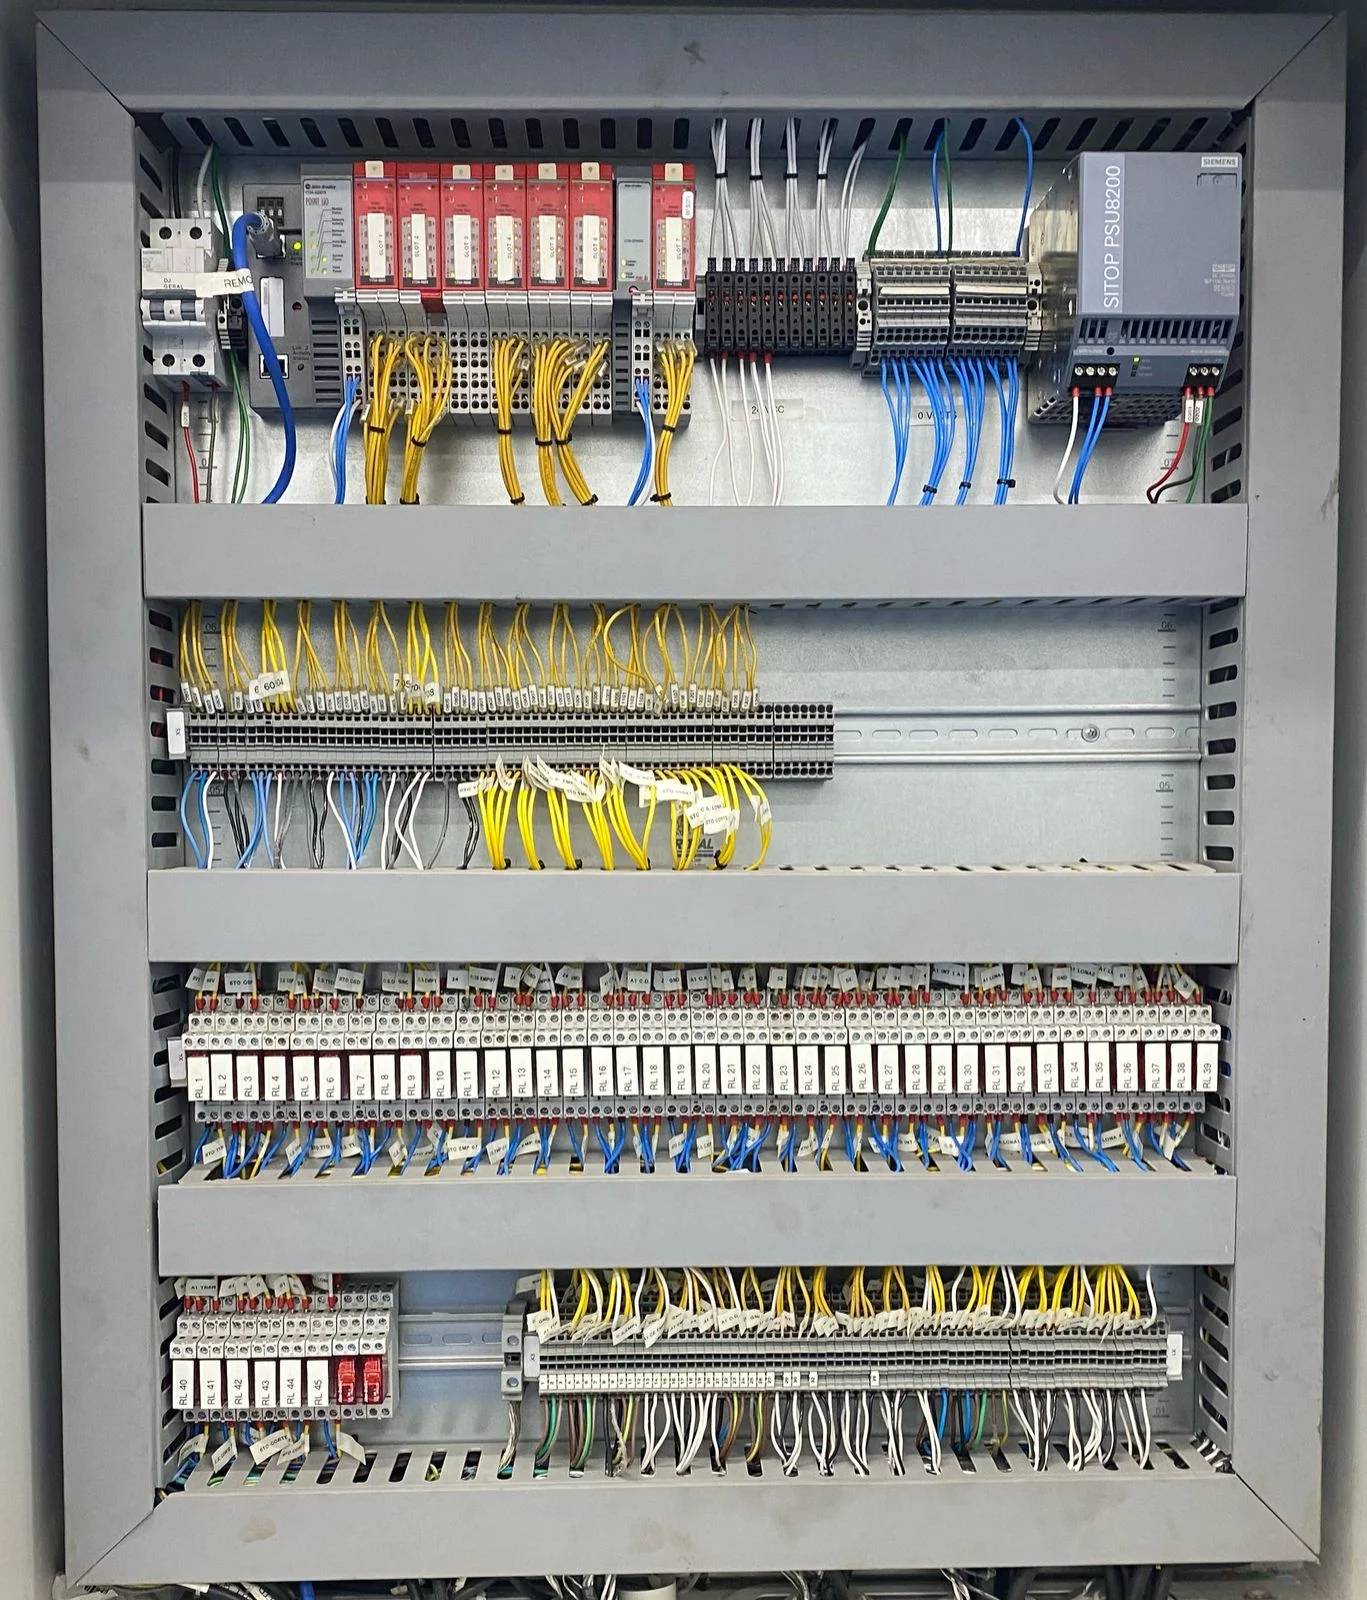
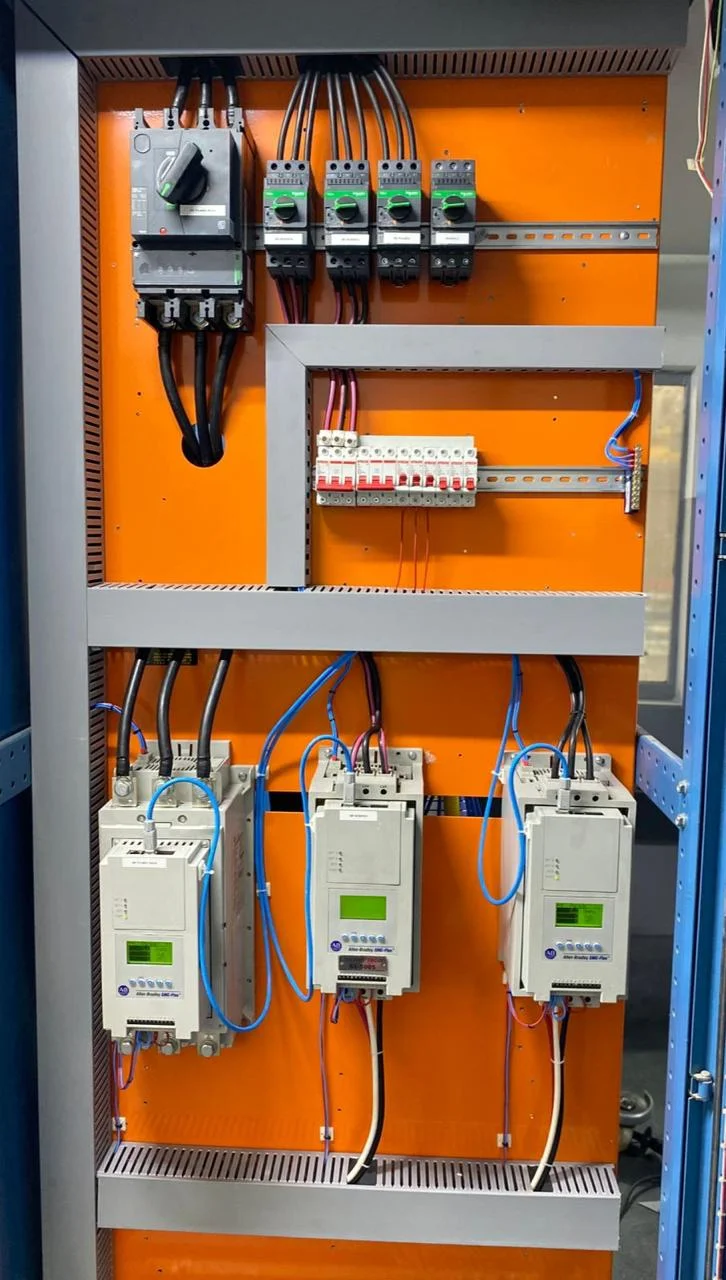
Galeria
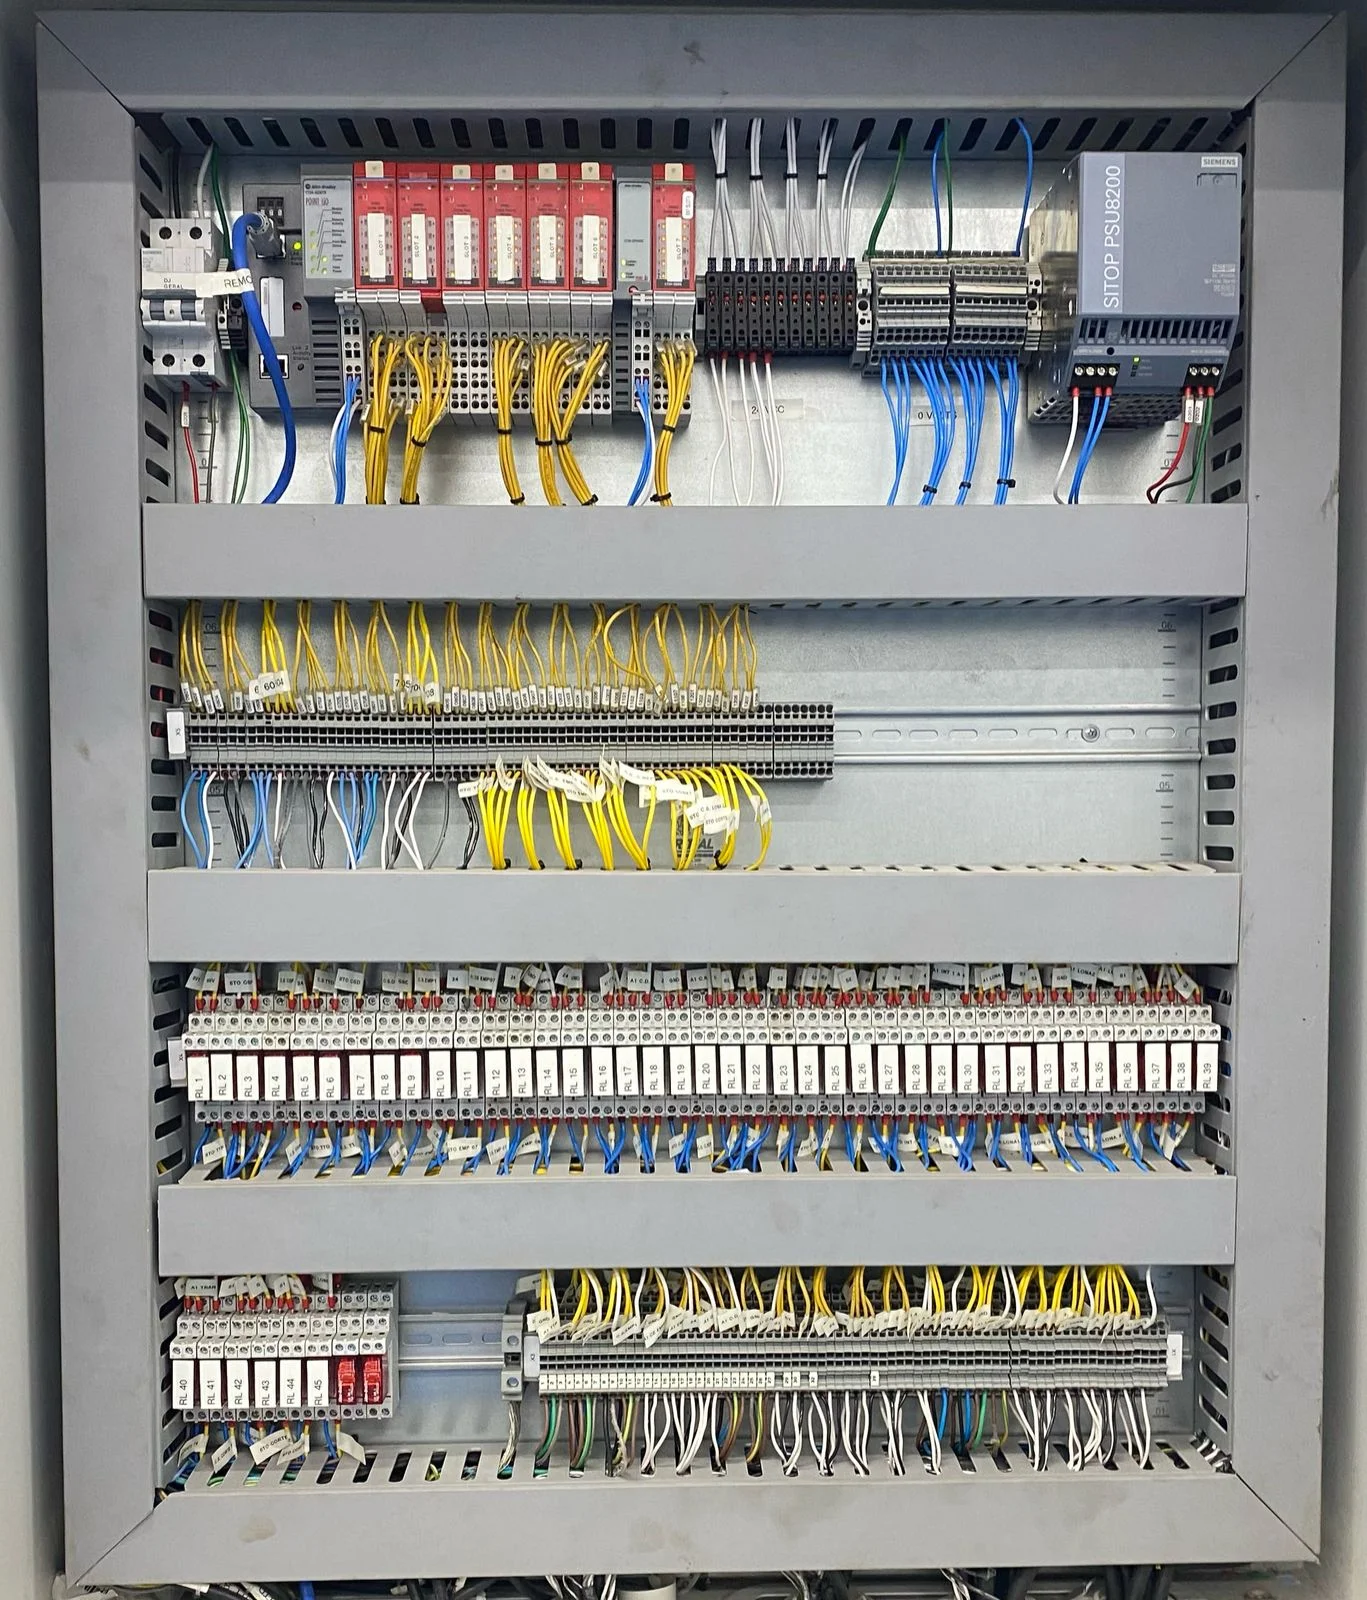
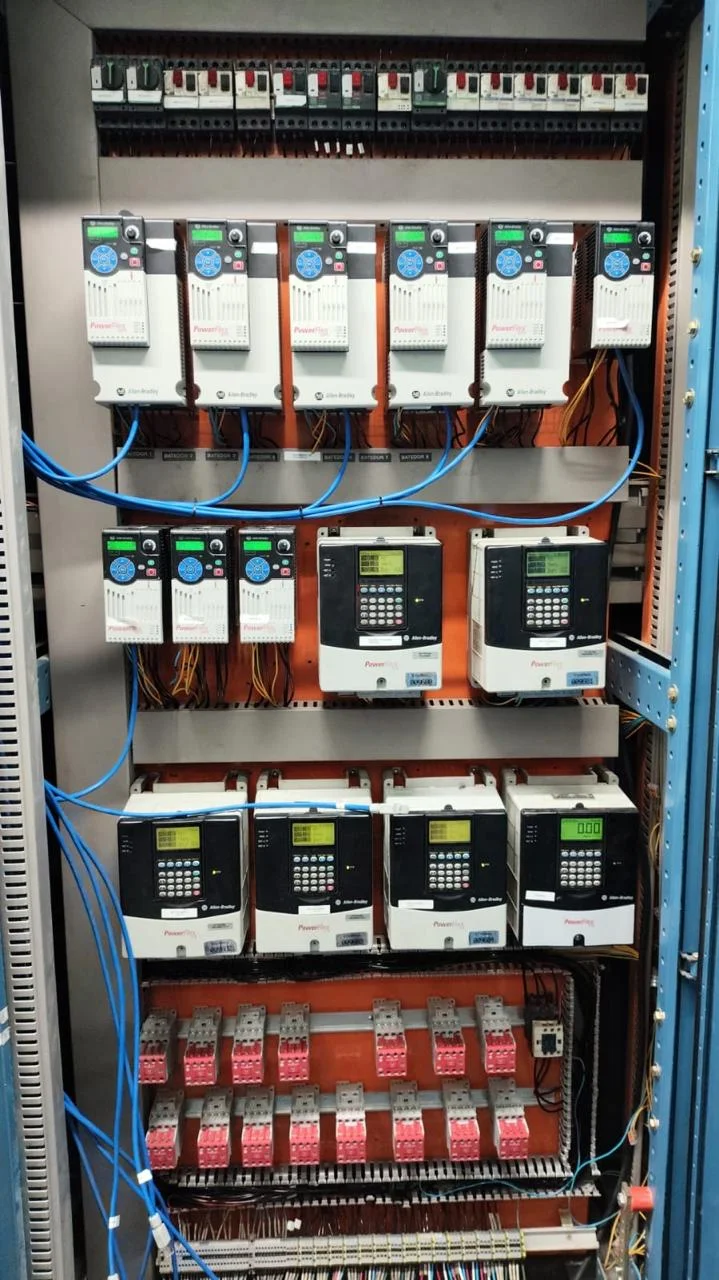
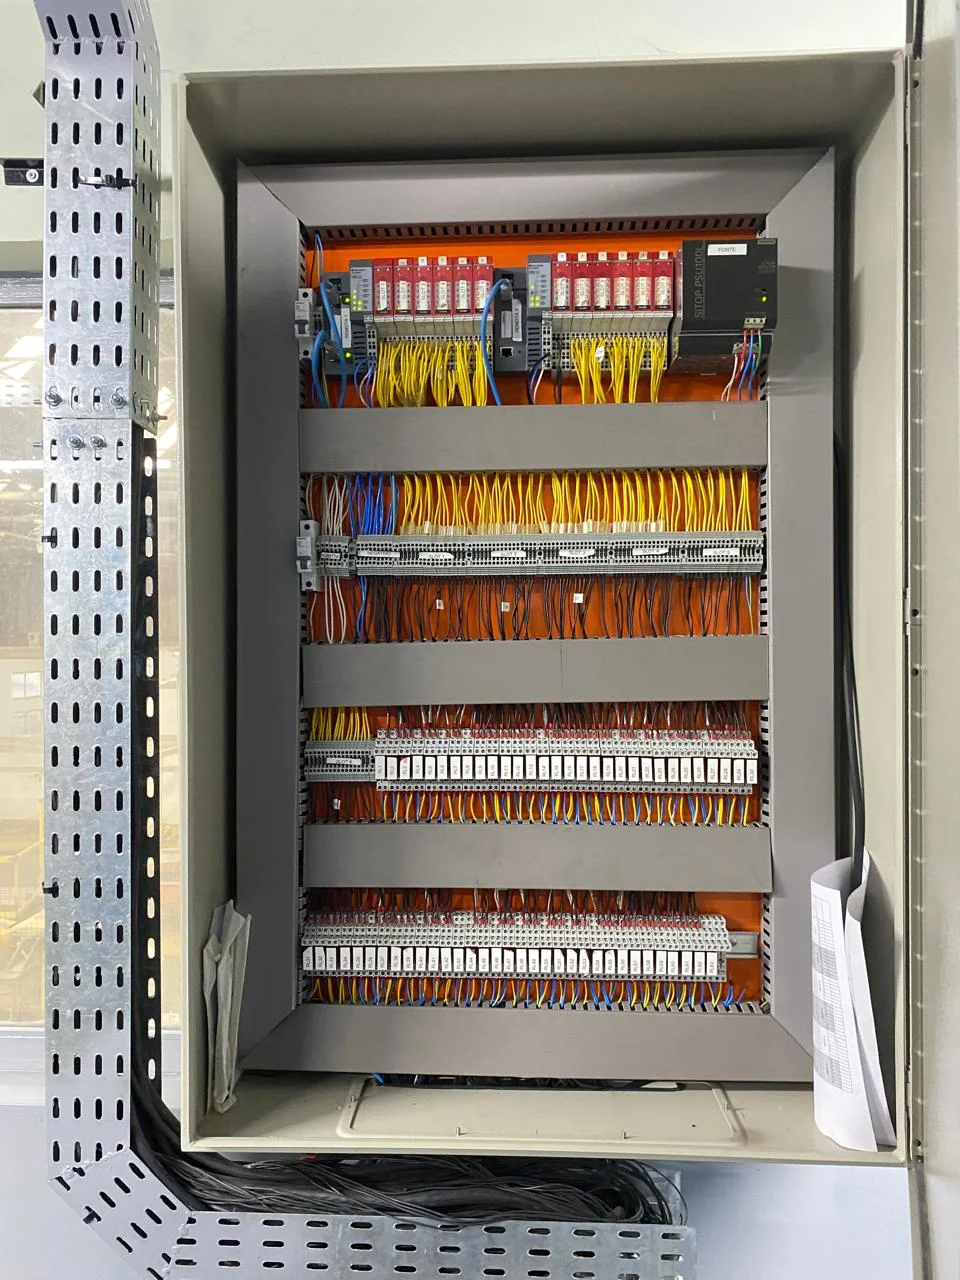
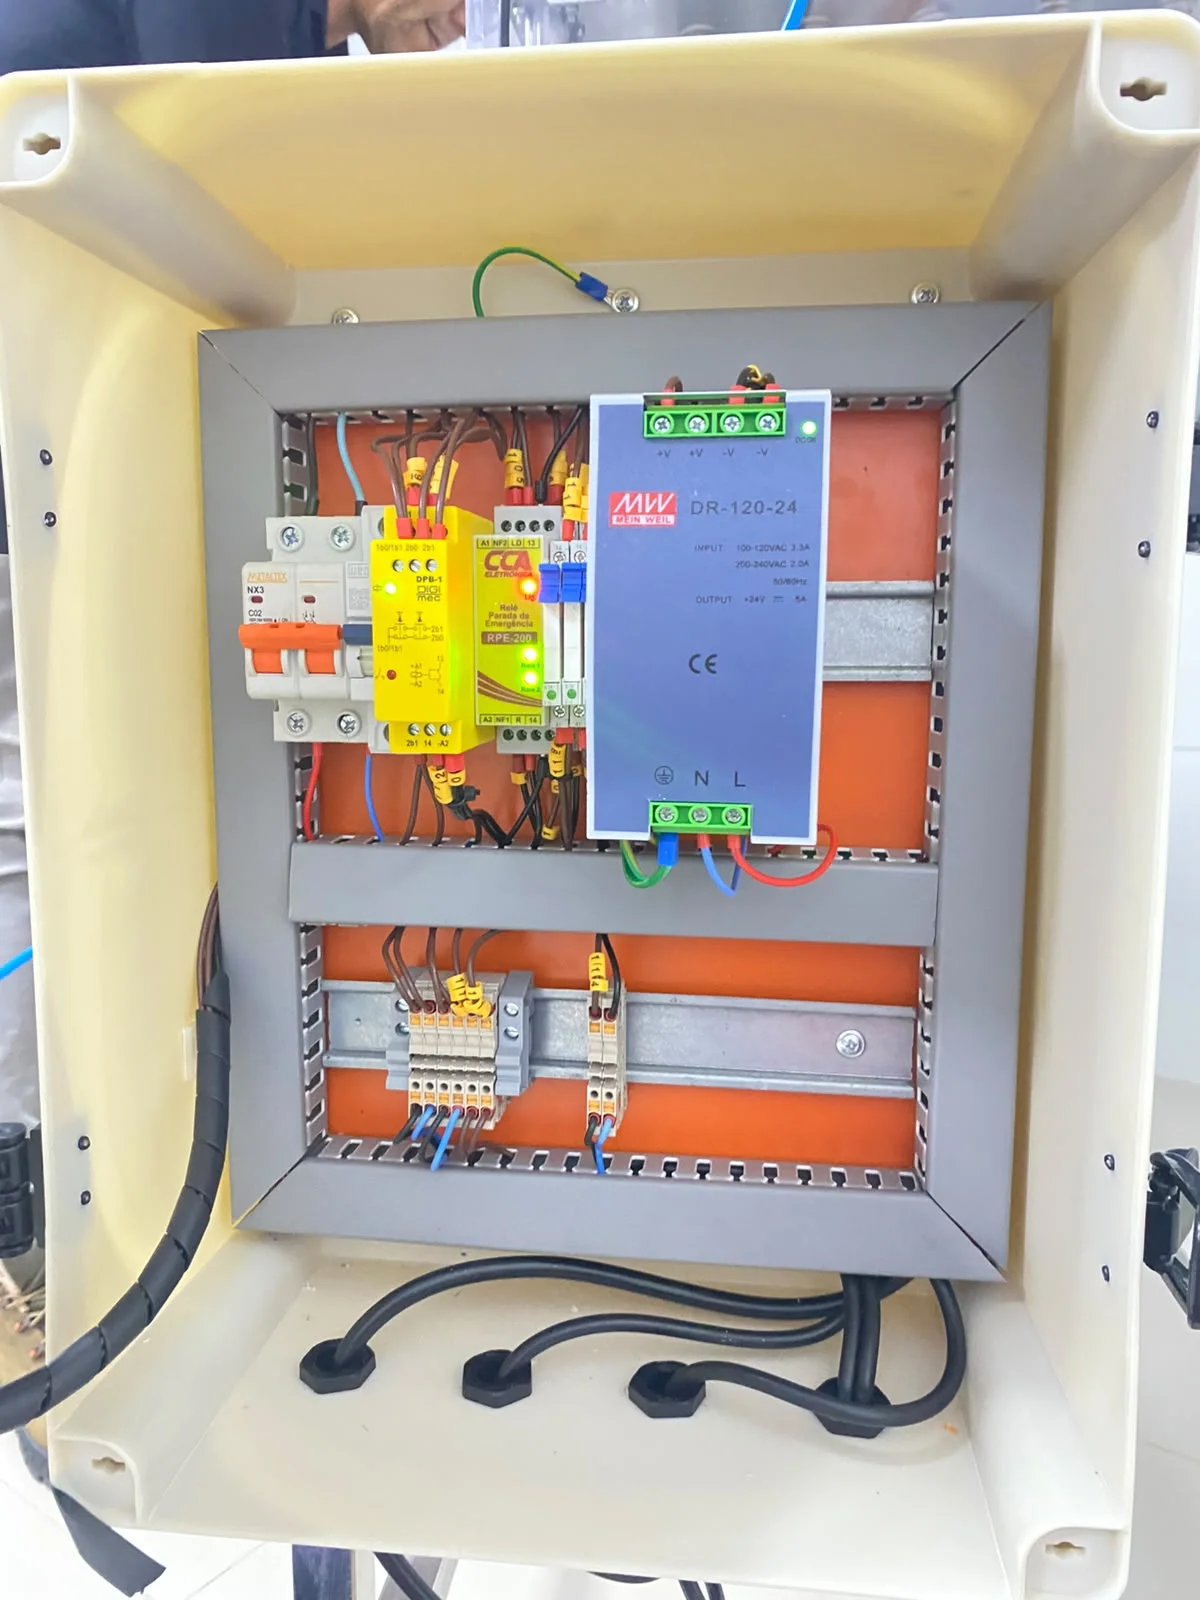
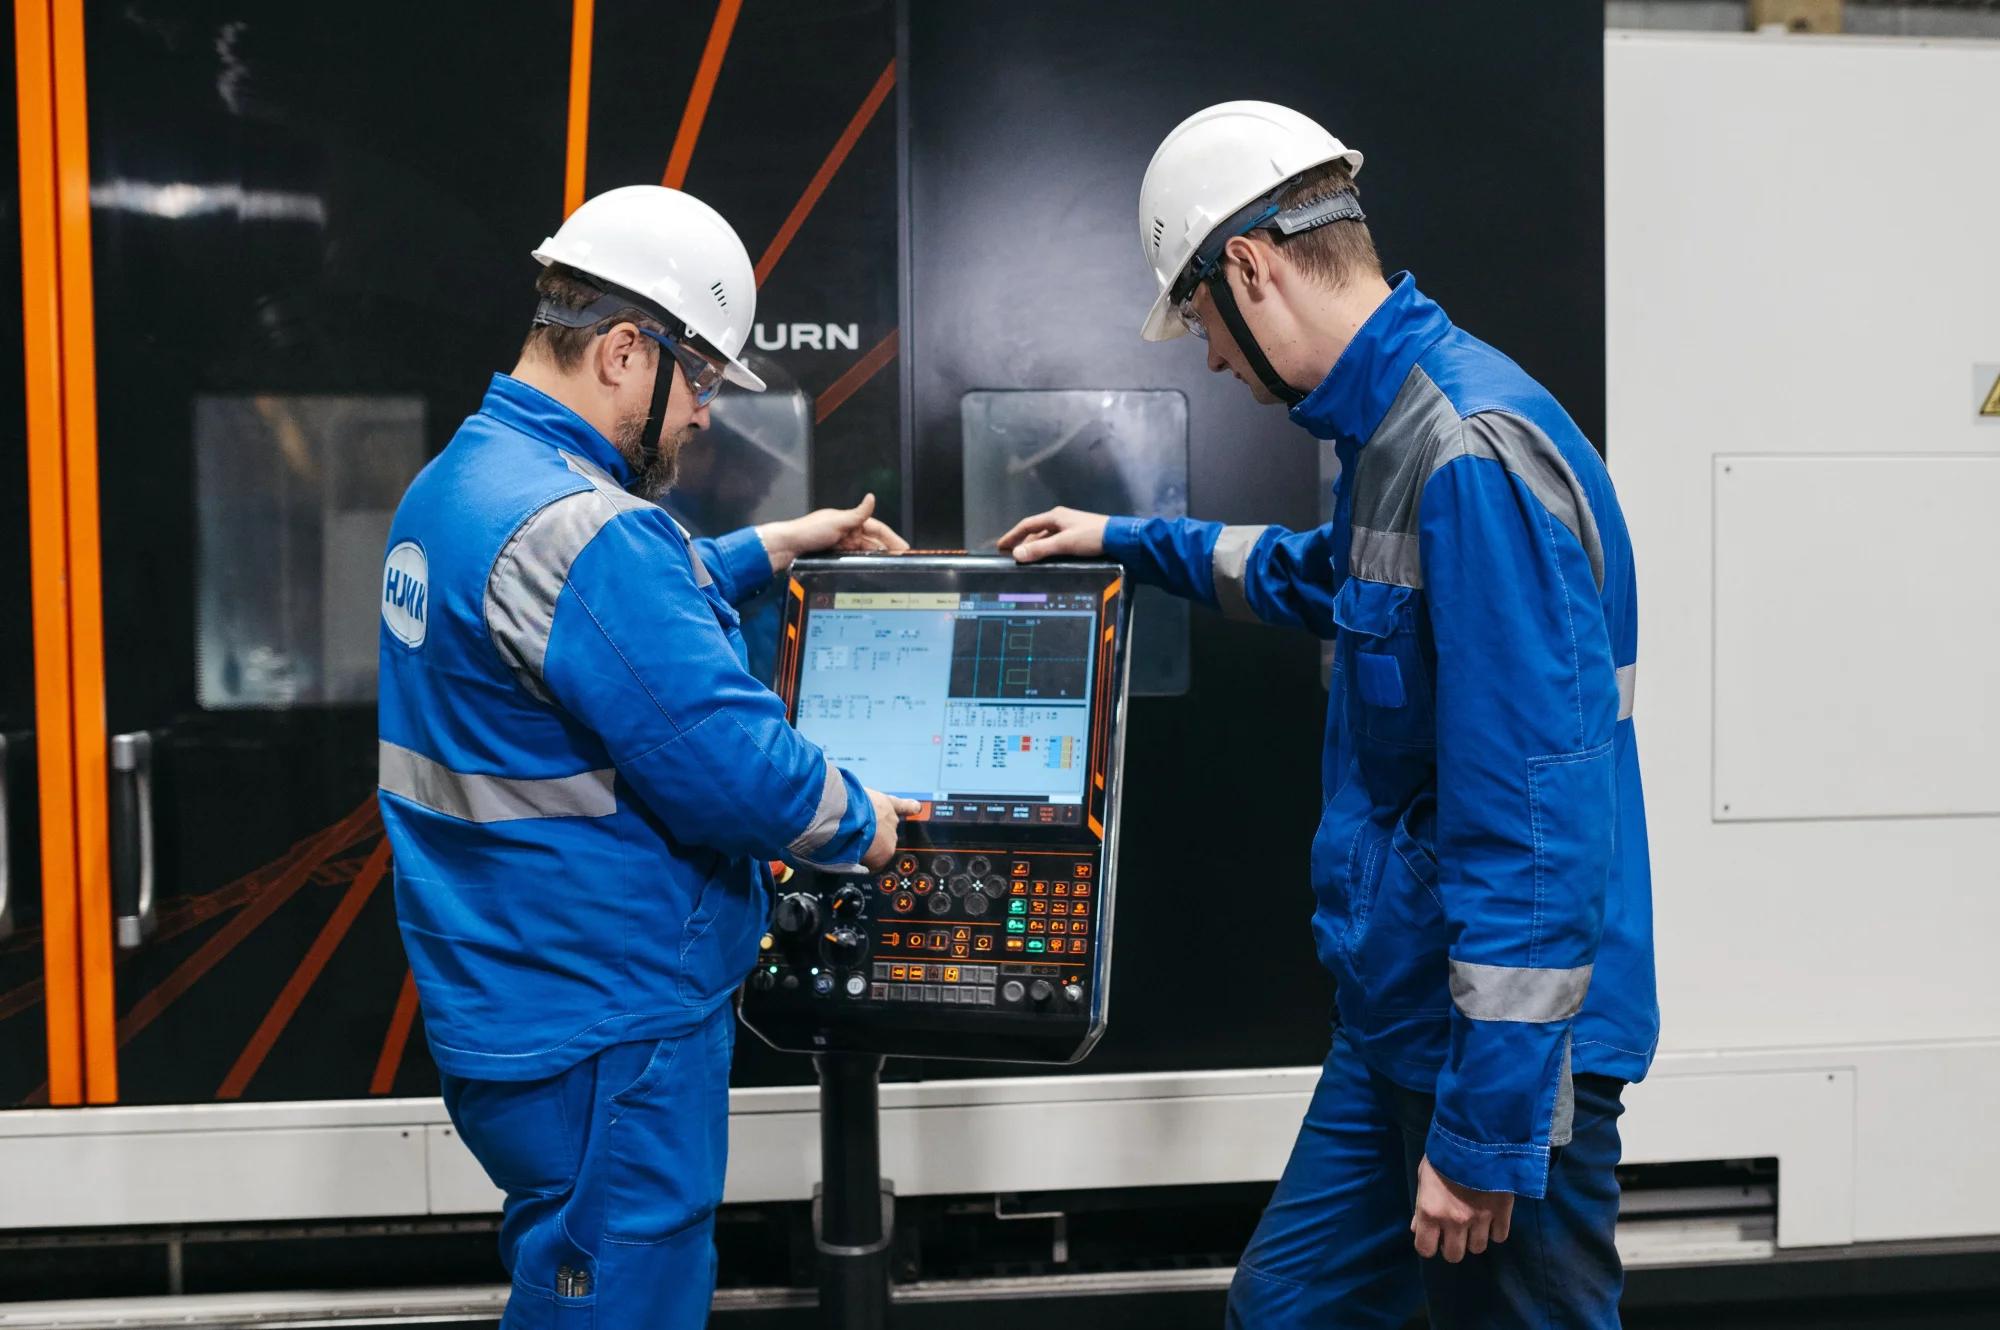
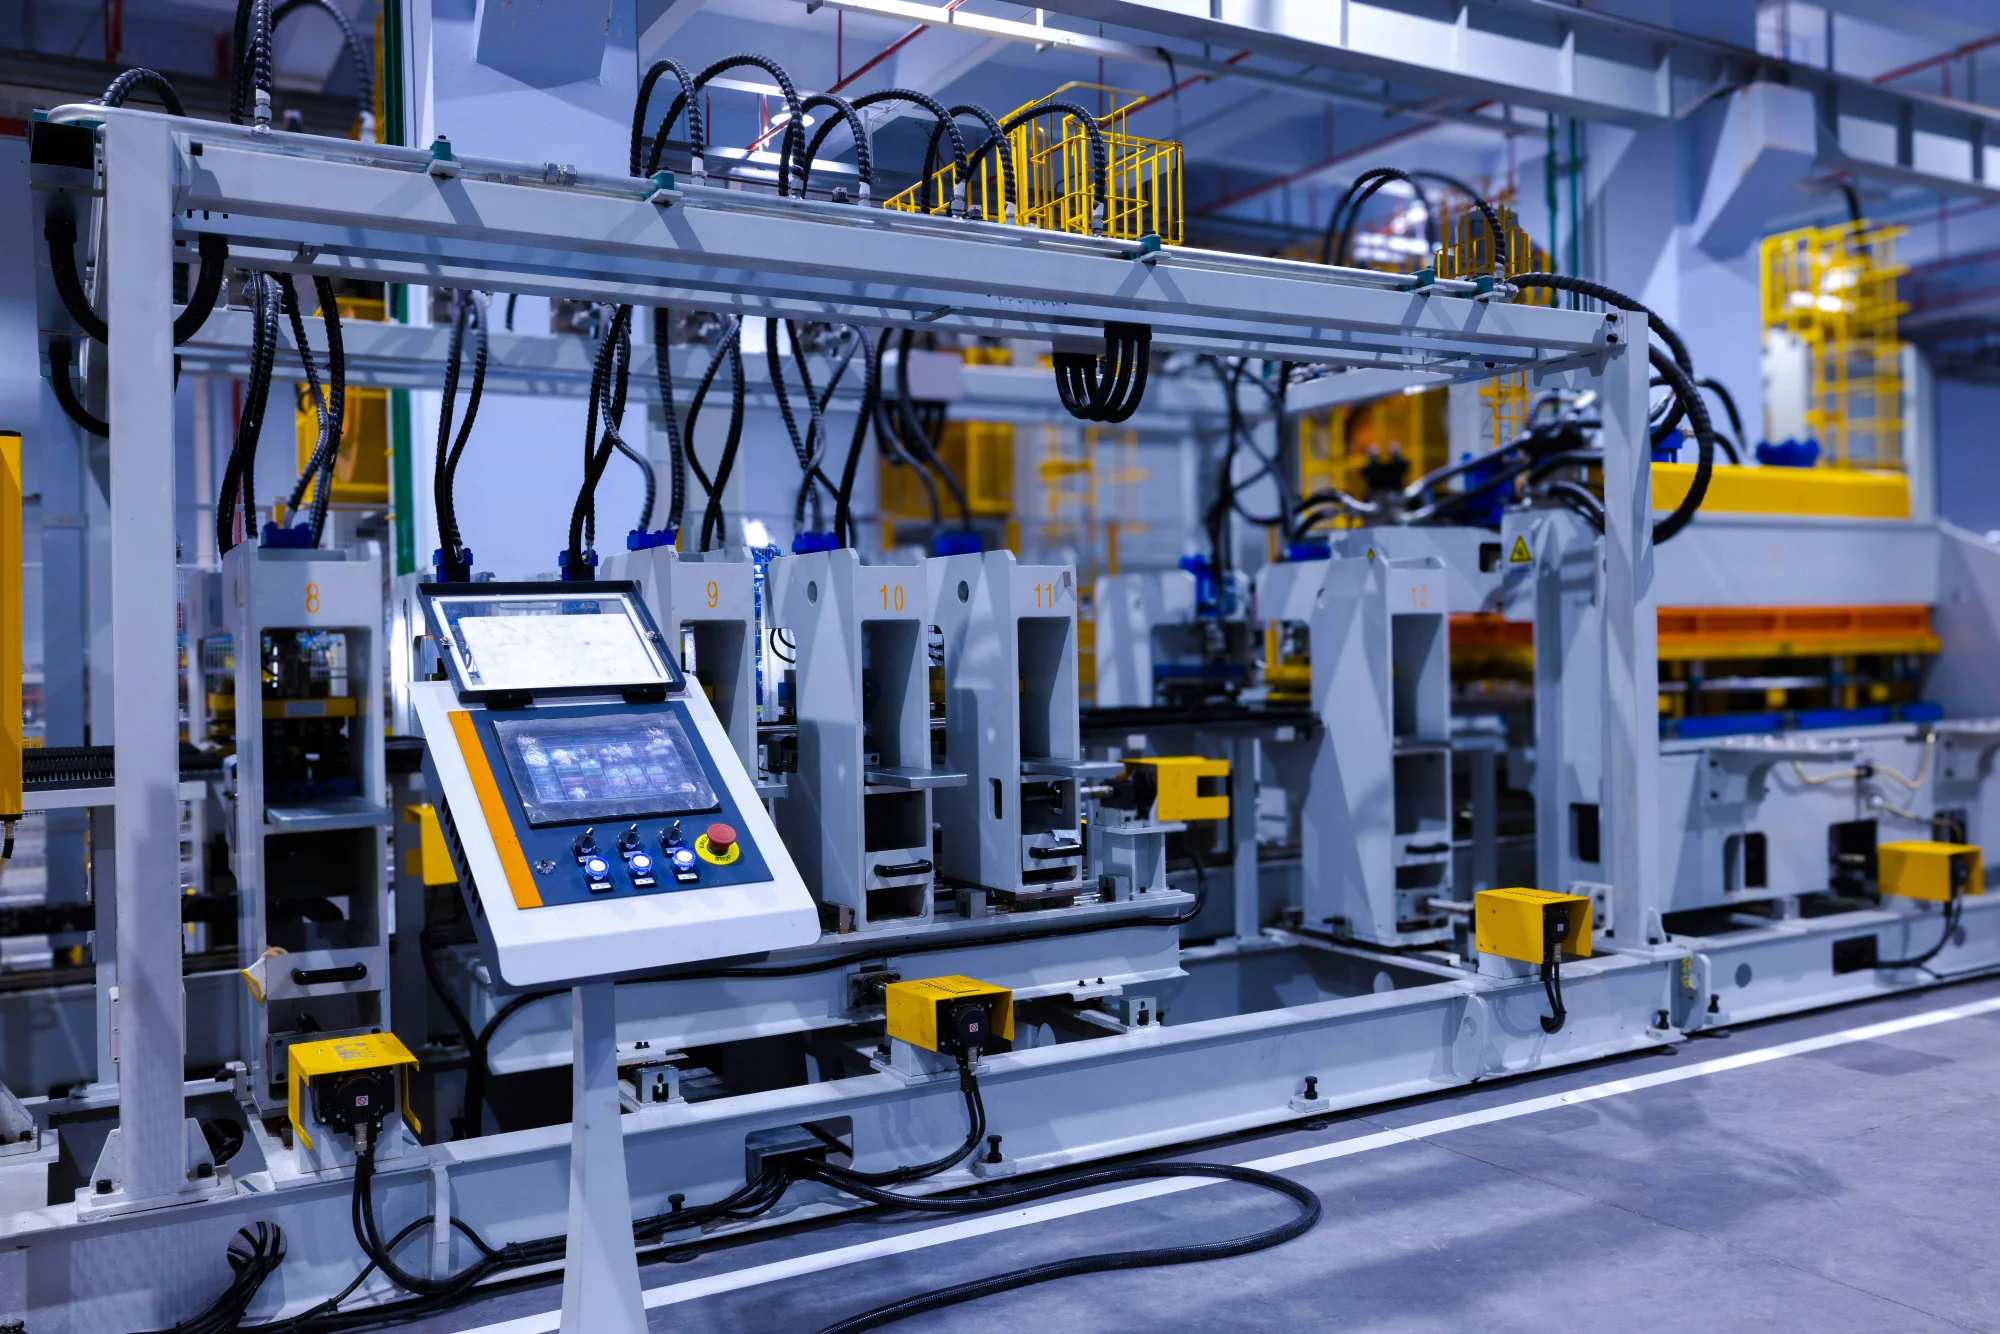
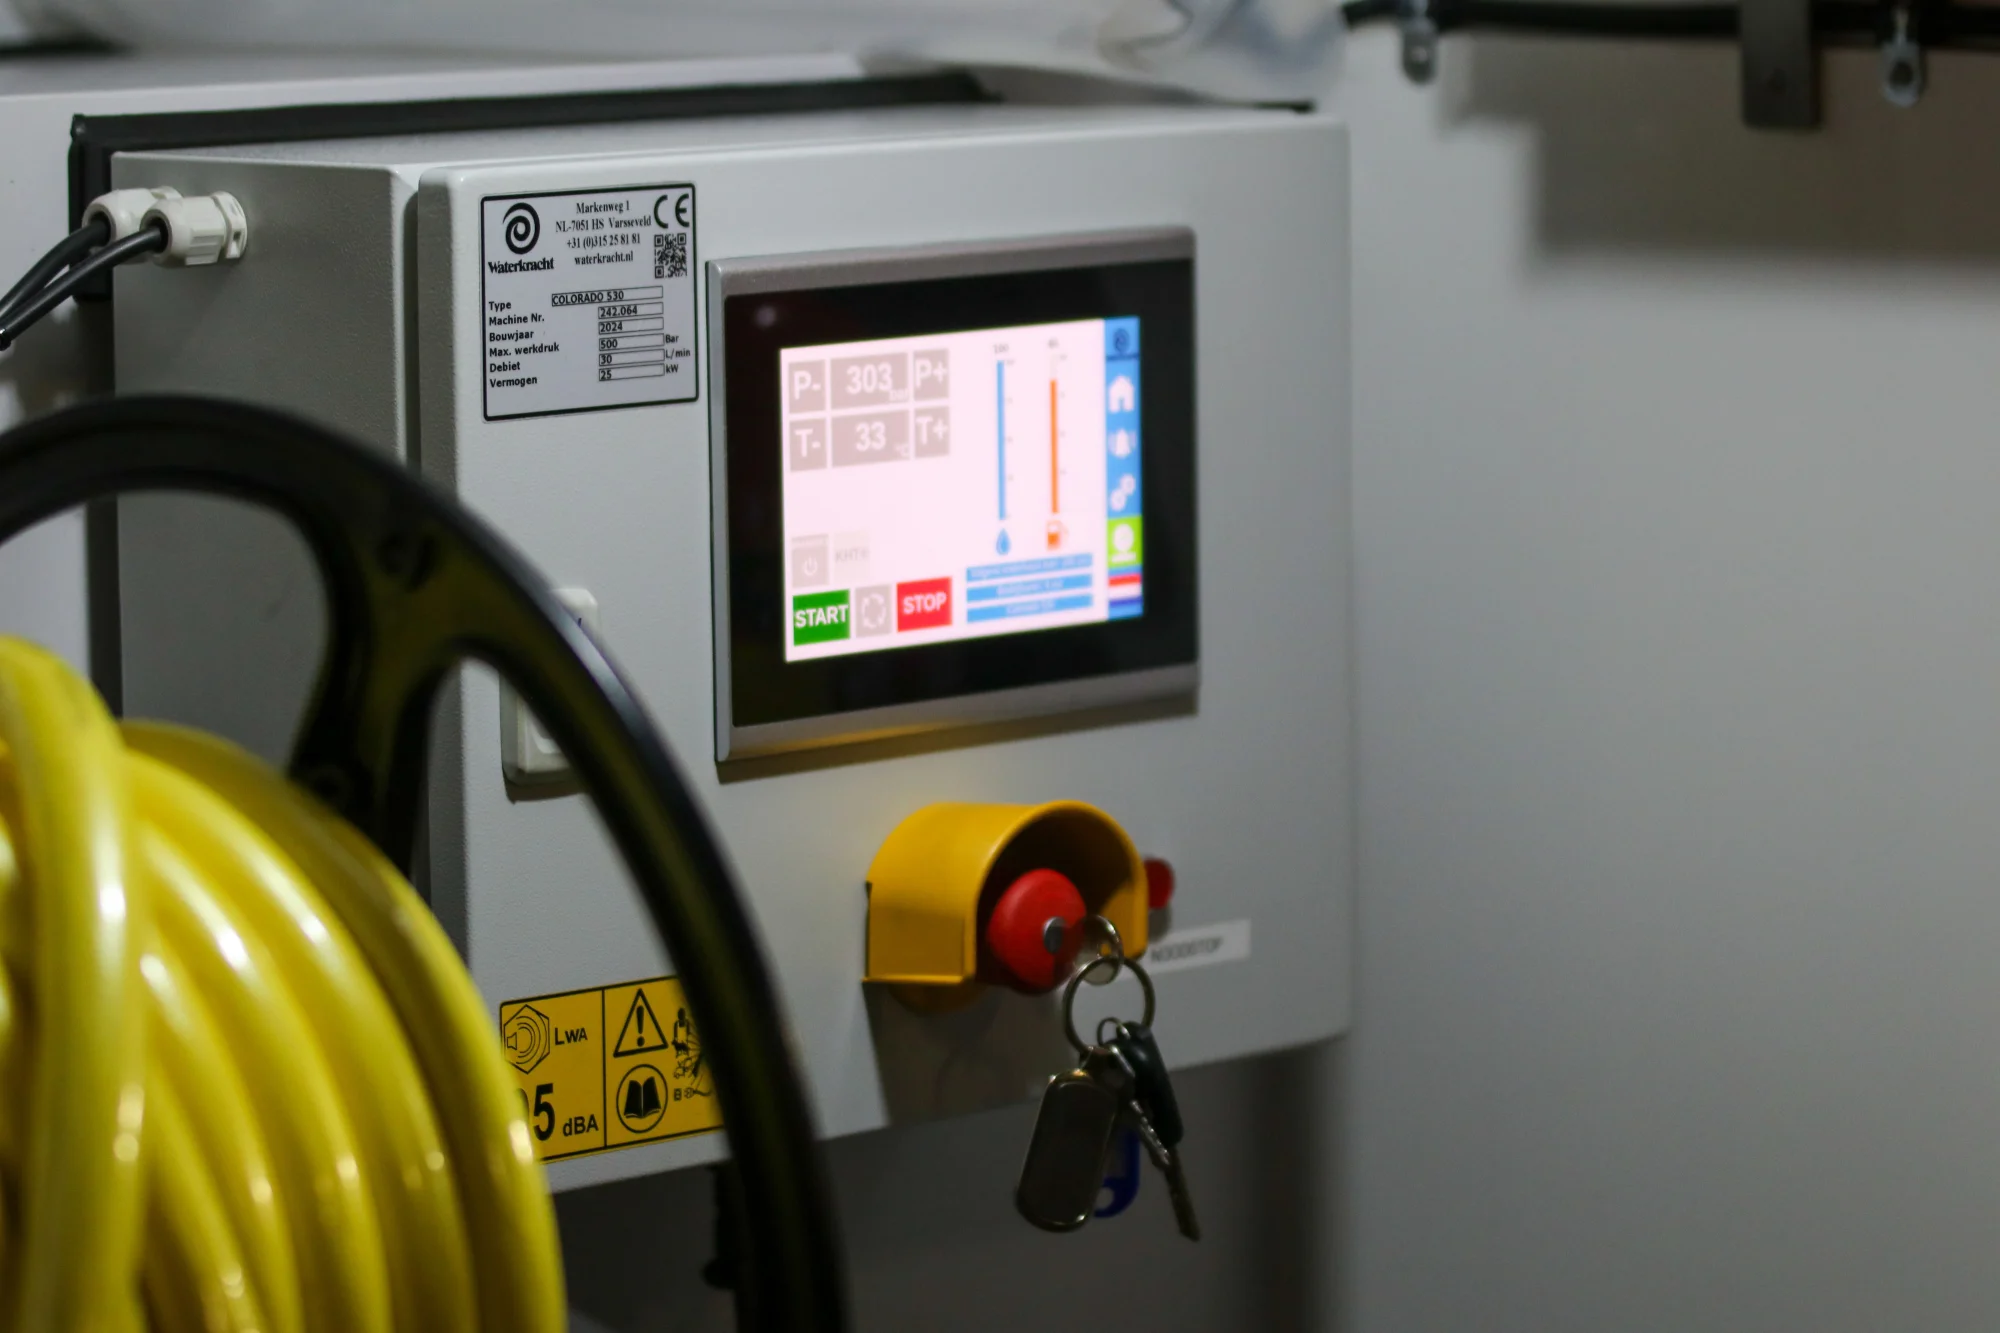
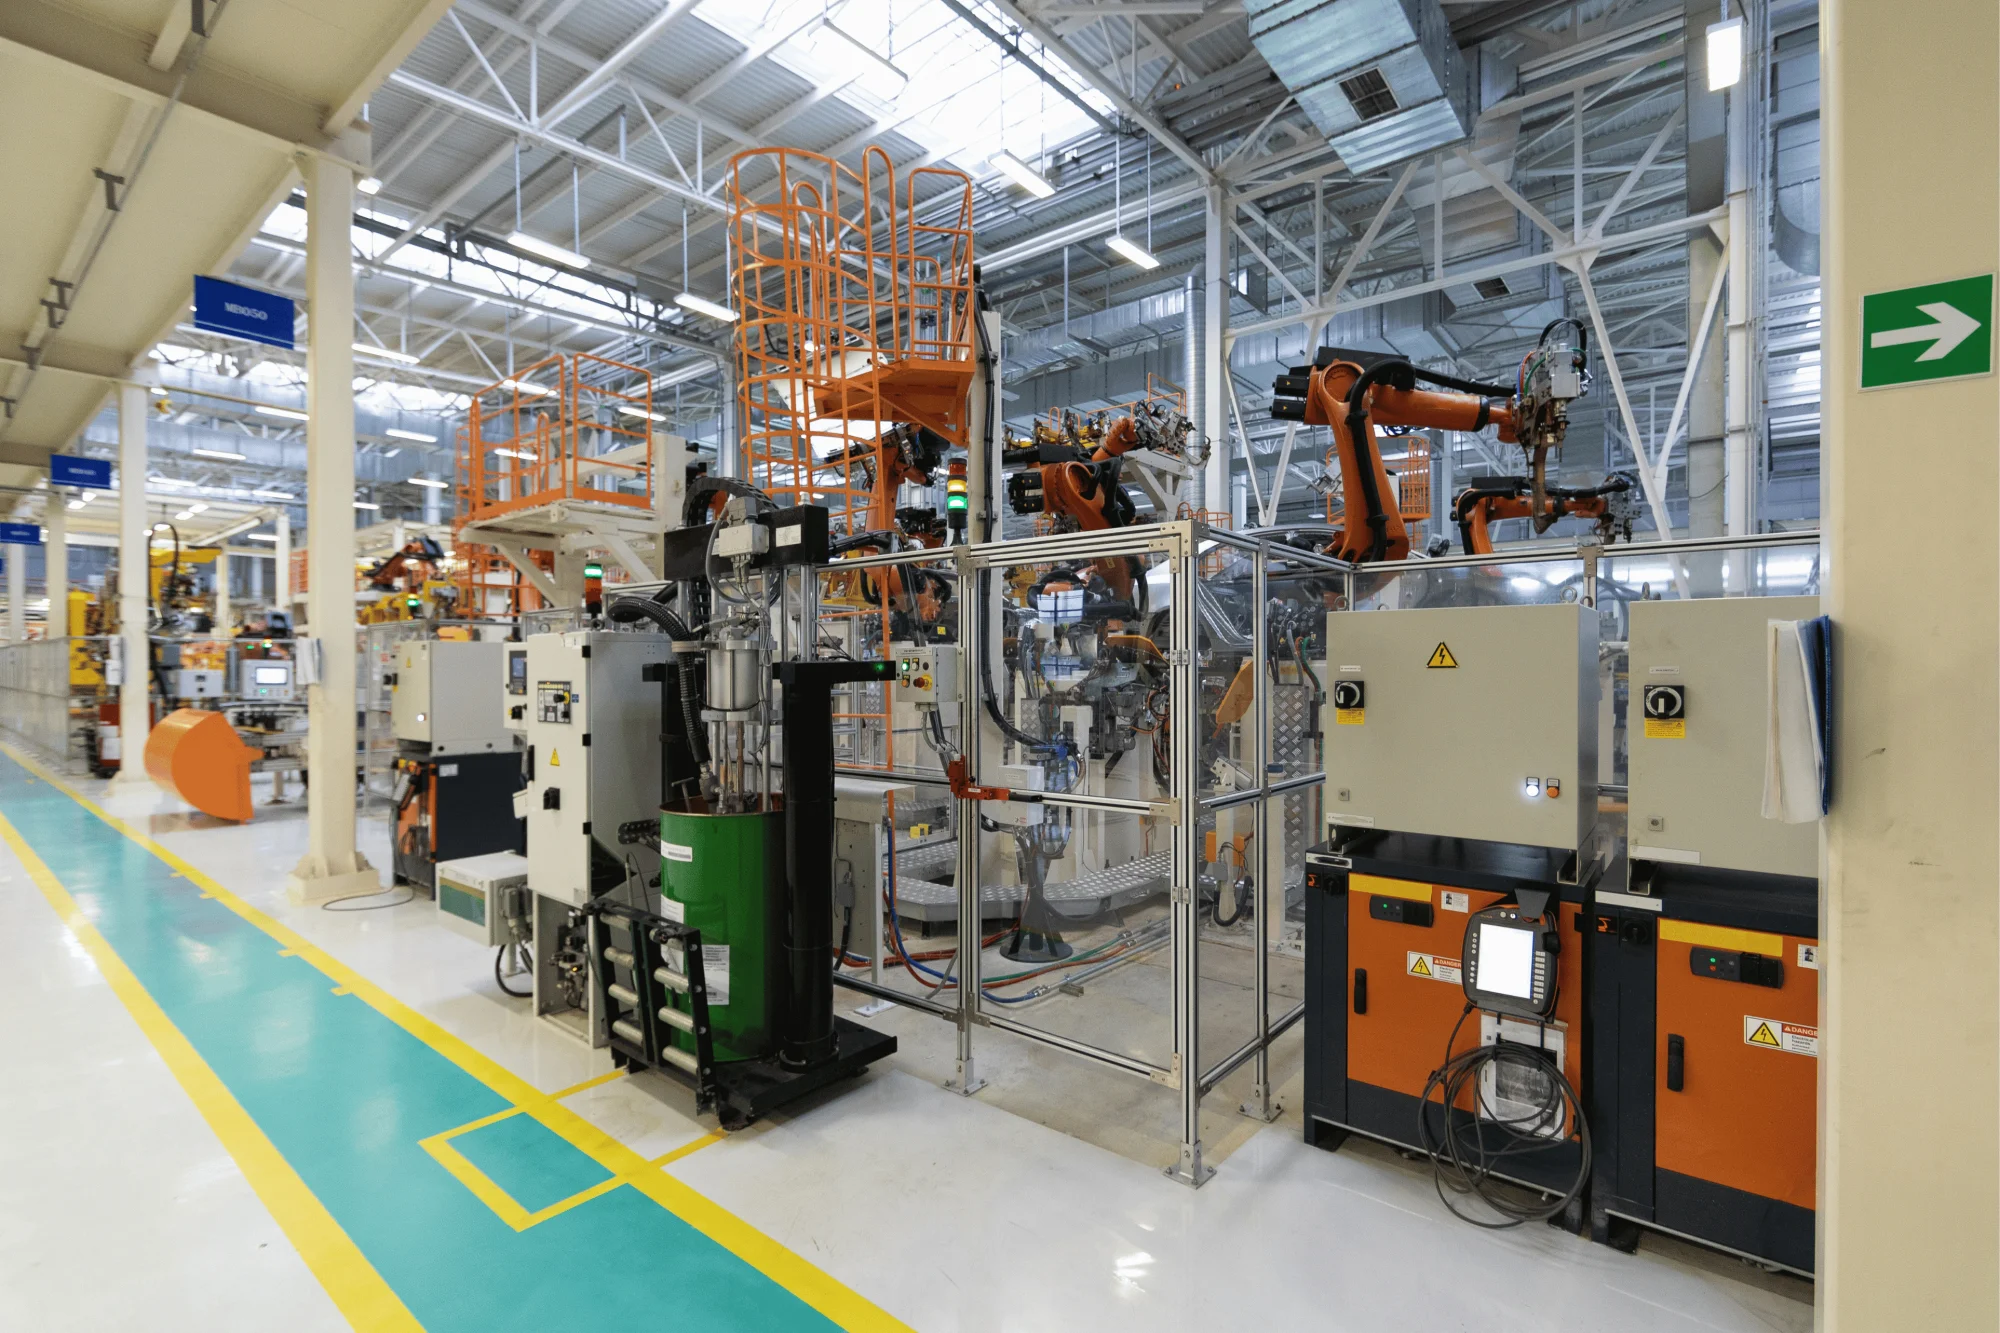
Clique nas imagens para ampliar
Automação industrial em Minas Gerais: soluções para máquinas e processos
Automação industrial em Minas Gerais reúne componentes e critérios técnicos que precisam ser definidos conforme a instalação, o processo e as condições de operação.
O que é automação industrial e onde ela se aplica?
A automação industrial é o conjunto de tecnologias, métodos e dispositivos utilizados para controlar, monitorar e operar máquinas, equipamentos e processos produtivos com menor dependência de intervenções manuais.
Em uma aplicação de automação industrial em Minas Gerais, por exemplo, o projeto pode envolver desde a adequação de uma máquina existente até a integração de uma linha produtiva, sempre considerando os requisitos do processo, a segurança dos operadores e a possibilidade de expansão.
Em termos práticos, um sistema de automação recebe informações por meio de sensores, processa esses dados em um controlador e aciona dispositivos de campo conforme uma lógica definida.
Os principais elementos podem incluir:
- CLP: controlador lógico programável responsável por executar a lógica de controle e coordenar entradas e saídas do sistema.
- IHM: interface homem-máquina usada para visualizar variáveis, consultar estados, emitir comandos e acompanhar alarmes conforme a configuração do processo.
- Sensores: dispositivos que identificam condições como presença, posição, temperatura, pressão, nível ou velocidade, de acordo com a aplicação.
- Atuadores: elementos que executam ações físicas, como acionar válvulas, motores, cilindros e outros mecanismos.
- Inversores de frequência e soft starters: equipamentos aplicados ao acionamento e controle de motores, com funções que variam conforme o projeto elétrico e o processo.
- Painéis de automação e comandos elétricos: conjuntos que organizam, protegem e interligam componentes de potência, controle, sinalização e comunicação.
A relação entre esses elementos é mais importante do que a escolha isolada de qualquer componente.
Um sensor pode gerar uma informação de processo, o CLP pode interpretar essa condição, a IHM pode apresentá-la ao operador e um atuador pode executar a ação definida na lógica de controle.
Para que o conjunto funcione de forma coerente, também devem ser avaliados os circuitos elétricos, os sinais de entrada e saída, a parametrização, as proteções, a comunicação e os procedimentos de teste.
Automação industrial não é automação residencial ou predial
A automação industrial é direcionada a máquinas, equipamentos e processos de produção.
Seu foco está em variáveis como sequência operacional, intertravamentos, acionamento de motores, controle de movimentação, monitoramento de condições de processo, alarmes e continuidade controlada da operação.
Já a automação residencial costuma atender funções de casas e apartamentos, como iluminação, climatização, persianas e segurança.
A automação predial, por sua vez, pode concentrar-se no gerenciamento de sistemas de edifícios, como acesso, iluminação, climatização e infraestrutura predial.
Embora algumas tecnologias sejam semelhantes, os requisitos de engenharia, segurança, disponibilidade, manutenção e integração são diferentes no ambiente industrial.
Onde a automação industrial se aplica?
A automação pode ser utilizada em diferentes níveis de uma operação, como:
- máquinas individuais que precisam de comandos, sensores, controle de velocidade ou sequência automática;
- linhas de produção que exigem sincronismo entre equipamentos e troca de sinais;
- processos que dependem de monitoramento contínuo de variáveis e condições operacionais;
- sistemas que necessitam de telas de operação, alarmes, registros ou padronização de comandos;
- ampliações de máquinas e linhas existentes, com integração de novos equipamentos aos sistemas atuais;
- instalações com componentes obsoletos, nas quais pode ser avaliada a substituição de CLPs, IHMs, inversores, soft starters ou elementos de comando;
- operações que precisam integrar elétrica industrial, painéis, comandos, instrumentação e lógica de controle.
A aplicação correta começa pelo entendimento do processo.
É necessário identificar o que a máquina deve fazer, quais sinais precisam ser monitorados, quais ações devem ocorrer em cada condição, como o operador interage com o sistema e quais requisitos de segurança devem ser considerados.
Por isso, automação não se resume à instalação de um CLP ou à troca de um painel: envolve arquitetura, comandos, programação, integração, testes e documentação compatíveis com a necessidade da operação.
A SS Elétrica e Automação Industrial atua com implantação, adequação, manutenção e modernização de sistemas de automação industrial.
A abordagem combina elétrica industrial e automação para atender intervenções em máquinas, linhas e processos, incluindo integração de painéis, CLPs, IHMs, inversores de frequência, soft starters, sensores, atuadores e comandos elétricos.
A experiência acumulada superior a 12 anos entre os profissionais e a atuação dos sócios Ronald Diogo e Jeferson Silva fazem parte da base técnica informada pela empresa para desenvolver soluções conforme as necessidades de cada cliente.
automação industrial é a integração entre controle, elétrica, dispositivos de campo e operação para executar e acompanhar máquinas e processos de forma estruturada.
A solução pode abranger implantação, adequação, manutenção ou modernização, e deve ser definida a partir do processo, dos equipamentos existentes, dos requisitos de segurança e da possibilidade de futuras expansões.
Quando uma indústria precisa automatizar ou modernizar?
Checklist inicial de sinais
A necessidade de automatizar ou modernizar nem sempre aparece como um único problema.
Em muitos casos, ela se manifesta pela combinação de falhas operacionais, limitações dos equipamentos, dificuldade de obter informações do processo e riscos associados à operação ou à manutenção.
Os sinais abaixo ajudam a organizar uma triagem inicial, mas não substituem uma avaliação técnica no local ou baseada em documentação confiável.
Use este checklist para identificar pontos que merecem investigação:
- A máquina depende de comandos manuais ou intervenções frequentes para manter o processo em funcionamento.
- Há componentes sem suporte adequado, documentação atualizada ou possibilidade clara de reposição.
- O processo apresenta falhas recorrentes cuja causa não é facilmente identificada.
- A equipe tem dificuldade para visualizar estados, alarmes, variáveis ou condições de operação.
- A produção precisa ser ampliada, mas a arquitetura atual não permite incluir novos equipamentos ou etapas.
- Máquinas diferentes executam funções semelhantes sem padronização de comandos, telas ou procedimentos.
- A manutenção depende excessivamente do conhecimento individual de poucos profissionais.
- Existem riscos relacionados a comandos elétricos, partida de motores, acesso a partes móveis ou intervenções durante a operação.
- O processo exige maior integração entre sensores, atuadores, painéis e equipamentos de acionamento.
- A instalação passou por mudanças ao longo do tempo sem atualização correspondente dos projetos e registros técnicos.
Máquinas com controles obsoletos
CLPs, IHMs, inversores de frequência, soft starters e outros elementos de controle podem se tornar inadequados quando deixam de atender aos requisitos do processo, apresentam limitações de comunicação ou dificultam a manutenção.
Obsolescência não significa apenas idade do componente.
Também pode envolver falta de peças, ausência de suporte, incompatibilidade com novos dispositivos, perda de parâmetros ou dificuldade de encontrar profissionais familiarizados com a plataforma.
Antes de substituir um controle, é importante verificar a função que ele desempenha, os sinais de entrada e saída utilizados, os protocolos de comunicação, a lógica existente, os parâmetros de acionamento, a documentação disponível e a possibilidade de manter parte da infraestrutura.
Em alguns cenários, a modernização pode exigir adequação do painel, revisão dos comandos elétricos, atualização de telas, reprogramação e novos testes de integração.
Falhas recorrentes e dificuldade de diagnóstico
Paradas repetidas, alarmes sem causa evidente, acionamentos instáveis e perda de sinais podem estar relacionados a diferentes fatores.
Entre as possibilidades estão problemas de alimentação, conexões, parametrização, sensores, atuadores, comunicação, lógica de controle, interferências ou desgaste de componentes.
Por isso, trocar um item isoladamente sem compreender a relação entre os elementos pode apenas deslocar o problema.
Uma investigação técnica costuma considerar o histórico das ocorrências, as condições em que a falha aparece, os sinais de entrada e saída, os alarmes registrados, os parâmetros configurados, os diagramas elétricos e o comportamento do processo.
A avaliação deve separar sintomas de causas prováveis e indicar quais testes são necessários antes da definição do escopo.
Dificuldade de expansão ou mudança do processo
A automação merece ser reavaliada quando a indústria precisa incluir novas etapas, equipamentos, sensores ou pontos de monitoramento e a estrutura atual não possui capacidade ou flexibilidade suficientes.
Limitações de espaço no painel, quantidade de entradas e saídas, capacidade de comunicação, disponibilidade de rede, potência instalada e organização dos comandos podem afetar a expansão.
Uma solução tecnicamente adequada deve considerar não apenas a necessidade imediata, mas também a possibilidade de futuras alterações.
Isso não significa instalar recursos sem justificativa, e sim avaliar uma arquitetura coerente com o processo, a manutenção, a segurança e a integração entre elétrica e automação.
Baixa padronização das operações
A falta de padronização pode ser percebida quando máquinas semelhantes possuem lógicas diferentes, telas com critérios distintos, nomenclaturas inconsistentes ou procedimentos que variam conforme o operador.
Essa condição dificulta o treinamento, a manutenção e a análise de falhas.
A modernização pode incluir a revisão de comandos, a organização de sinais, a padronização de telas e alarmes, a atualização da documentação e a definição de critérios de operação.
O escopo deve respeitar as particularidades de cada máquina e ser validado com as equipes responsáveis pelo processo e pela manutenção.
Riscos operacionais e de segurança
A presença de comandos improvisados, proteções insuficientes, intervenções com a máquina em condição inadequada ou dificuldade para impedir partidas inesperadas exige atenção imediata.
A automação não deve ser tratada somente como recurso de produtividade.
Ela também precisa ser analisada em conjunto com a segurança elétrica, a segurança de máquinas e os procedimentos de manutenção.
A identificação de riscos, a adequação de comandos e proteções e a documentação técnica devem ser conduzidas conforme a aplicação e as normas pertinentes.
A NR-10 e a NR-12 podem fazer parte da análise quando houver relação com instalações elétricas, máquinas e equipamentos, mas a necessidade e o escopo de cada adequação dependem das características reais da instalação.
A emissão de ART pode ser necessária em determinadas atividades, conforme a responsabilidade técnica e o serviço executado.
Perguntas para uma triagem técnica
Antes de solicitar uma proposta ou definir uma intervenção, reúna as informações disponíveis e responda, sempre que possível, às perguntas abaixo:
- Qual máquina, linha ou etapa do processo apresenta a necessidade de mudança?
- O objetivo é implantar um sistema, corrigir uma falha, ampliar uma capacidade, substituir componentes ou modernizar uma instalação existente?
- Quais são os sintomas observados e em que condições eles ocorrem?
- Quais CLPs, IHMs, inversores, soft starters, sensores e atuadores estão instalados?
- Existem diagramas elétricos, programas, backups, listas de I/O, manuais e registros de parametrização?
- A máquina precisa trocar informações com outros equipamentos, supervisórios ou redes industriais?
- Quais alterações no processo estão previstas para o futuro?
- Há restrições de parada, acesso, segurança ou operação que devem ser consideradas no planejamento?
- Quais componentes ainda podem ser aproveitados com segurança e confiabilidade técnica?
- Existem requisitos de adequação relacionados à NR-10, à NR-12 ou a outras normas aplicáveis?
Essas respostas não determinam sozinhas a solução.
Elas ajudam a reduzir incertezas, identificar documentos ausentes e direcionar os primeiros testes e levantamentos.
Como orientar uma consulta técnica?
Uma consulta técnica produtiva deve começar pela necessidade operacional, e não pela escolha antecipada de uma marca ou componente.
Compartilhe a descrição do processo, os sintomas, os registros de falha, fotografias técnicas quando apropriado, diagramas disponíveis, identificação dos equipamentos e o resultado esperado.
Também informe se a demanda envolve implantação, manutenção, conserto, adequação, expansão ou retrofit.
A SS Elétrica e Automação Industrial atua na implantação, adequação, manutenção e modernização de sistemas de automação, incluindo a integração entre painéis, CLPs, IHMs, inversores de frequência, soft starters, sensores, atuadores e comandos elétricos.
A empresa foi fundada em 2026 a partir da união das expertises de Ronald Diogo e Jeferson Silva, profissionais com mais de 12 anos de experiência acumulada no mercado.
Essa experiência contribui para uma abordagem orientada ao diagnóstico e à realidade de cada operação, sem tratar um sintoma isolado como diagnóstico definitivo.
Na avaliação do escopo, devem ser confirmados o estado da instalação, os limites de responsabilidade, os requisitos de segurança, a documentação necessária, as etapas de teste, o comissionamento e a eventual necessidade de ART.
Assim, a indústria consegue comparar alternativas com base em requisitos técnicos e decidir se a melhor medida é uma correção pontual, uma adequação, uma manutenção estruturada ou uma modernização mais ampla.
Componentes de um sistema de automação industrial
Um sistema de automação industrial é formado pela integração entre dispositivos de controle, instrumentos de campo, acionamentos, painéis e comandos elétricos.
O objetivo não é apenas substituir uma operação manual, mas coordenar sinais, decisões e movimentos de uma máquina ou processo com lógica definida, condições de segurança e possibilidade de diagnóstico.
Na automação industrial em Minas Gerais, a escolha e a interligação dos componentes devem considerar o tipo de processo, a arquitetura elétrica, os requisitos de operação, a necessidade de expansão e as condições de manutenção.
A SS Elétrica e Automação Industrial atua na instalação, substituição, integração e ajuste de elementos como CLPs, IHMs, inversores de frequência, soft starters, sensores, atuadores, painéis de automação e comandos elétricos, conforme o escopo técnico de cada projeto.
Como os componentes se relacionam?
Em uma aplicação típica, os sensores identificam condições do processo, como posição, presença, temperatura, pressão ou nível.
Esses sinais chegam ao CLP, que executa uma lógica de controle programada.
A partir das decisões do CLP, comandos são enviados aos atuadores e aos dispositivos de acionamento, como contatores, inversores de frequência e soft starters.
A IHM permite que operadores visualizem informações, alterem parâmetros autorizados e acompanhem alarmes ou estados de operação.
O painel de automação organiza os equipamentos, fornece proteção e distribuição adequadas e facilita a interligação entre campo, controle e potência.
Já os comandos elétricos fazem a interface entre os circuitos de controle e os equipamentos que efetivamente movimentam ou acionam a máquina.
Essa relação pode ser resumida da seguinte forma:
- Sensores e instrumentos de campo capturam informações do processo.
- O CLP recebe os sinais, executa a lógica e define as ações de controle.
- A IHM apresenta estados, comandos, alarmes e parâmetros ao operador.
- Inversores de frequência e soft starters controlam a partida ou o funcionamento de motores, quando aplicável ao processo.
- Atuadores executam ações físicas, como movimentar, abrir, fechar, posicionar ou regular.
- Painéis e comandos elétricos concentram, protegem e organizam as conexões de controle e potência.
A integração correta depende da compatibilidade elétrica e lógica entre os dispositivos, da identificação dos sinais, da parametrização adequada e da validação do comportamento da máquina em diferentes condições de operação.
Principais componentes e suas funções
CLP
O Controlador Lógico Programável, conhecido como CLP, é o equipamento responsável por executar a lógica de controle.
Ele recebe entradas digitais ou analógicas, processa as informações conforme o programa e aciona saídas destinadas a relés, contatores, válvulas, sinalizações, inversores ou outros dispositivos.
O CLP pode coordenar sequências de operação, intertravamentos, temporizações, contagens e condições de alarme.
A especificação deve considerar a quantidade e o tipo de entradas e saídas, os protocolos de comunicação, a capacidade de processamento e a possibilidade de expansão.
IHM
A Interface Homem-Máquina, ou IHM, é o meio pelo qual o operador acompanha e interage com o sistema.
Em uma tela podem ser apresentados estados de funcionamento, variáveis de processo, mensagens de alarme, comandos e parâmetros.
Uma IHM bem configurada organiza as informações de forma compreensível e ajuda a diferenciar uma condição normal de uma falha.
A comunicação entre IHM e CLP precisa ser configurada de acordo com as variáveis utilizadas, os níveis de acesso e a lógica operacional definida para a máquina.
Inversor de frequência
O inversor de frequência controla características de acionamento de motores elétricos, permitindo ajustar a velocidade e outros parâmetros conforme a aplicação.
Ele também pode fornecer recursos de proteção, rampas de aceleração e desaceleração e comunicação com o sistema de controle, desde que compatíveis com o equipamento e o projeto.
A parametrização não deve ser tratada como uma etapa isolada.
É necessário avaliar motor, carga, modo de controle, necessidade de frenagem, condições de partida, ventilação, interferências e integração com os comandos elétricos.
Soft starter
A soft starter reduz os efeitos de uma partida direta ao controlar a tensão aplicada ao motor durante a aceleração e, em determinadas aplicações, durante a parada.
É utilizada quando o processo exige uma partida mais controlada, mas não necessariamente o controle contínuo de velocidade proporcionado por um inversor de frequência.
A seleção entre soft starter, inversor de frequência ou outro método de acionamento depende das características do motor, da carga e do comportamento esperado da máquina.
Essa decisão deve ser feita a partir dos requisitos técnicos do processo, e não apenas pela substituição de um dispositivo por outro.
Sensores
Sensores detectam grandezas ou condições do ambiente industrial e transformam essas informações em sinais que podem ser interpretados pelo sistema de controle.
Entre as aplicações possíveis estão detecção de presença, posição, rotação, temperatura, pressão, nível e proximidade.
Além do tipo de sensor, devem ser avaliados alcance, ambiente de instalação, tipo de sinal, alimentação, montagem, precisão necessária e compatibilidade com as entradas do CLP ou de outros controladores.
Atuadores
Atuadores recebem uma ordem de controle e produzem uma ação física.
Podem estar associados a motores, válvulas, cilindros, solenóides, relés, contatores e outros mecanismos de movimentação ou comando.
O atuador precisa ser compatível com a carga e com o tipo de comando disponível.
Também devem ser consideradas as condições de segurança, o comportamento em caso de falha de energia e a necessidade de retorno de posição ou confirmação da ação executada.
Painel de automação
O painel de automação reúne equipamentos de controle, proteção, interface e comunicação.
Nele podem estar instalados CLPs, fontes, módulos de entradas e saídas, relés, dispositivos de proteção, switches industriais, bornes, interfaces e outros componentes definidos no projeto.
A organização interna influencia a manutenção, a dissipação térmica, a identificação dos circuitos e a possibilidade de futuras ampliações.
A montagem deve observar os requisitos do projeto elétrico, a segregação adequada de circuitos, a identificação dos condutores e as condições do ambiente industrial.
Comandos elétricos
Os comandos elétricos formam a lógica de acionamento e intertravamento entre equipamentos, dispositivos de proteção e elementos de controle.
Eles podem incluir contatores, relés, botoeiras, chaves, sinalizadores, relés de proteção e circuitos de emergência, conforme a aplicação.
Em sistemas automatizados, os comandos elétricos precisam estar coerentes com a programação do CLP e com os requisitos de segurança da máquina.
Uma falha de ligação, identificação ou intertravamento pode comprometer o funcionamento e dificultar o diagnóstico.
Glossário técnico essencial
- Entrada digital: sinal que representa estados discretos, como ligado ou desligado.
- Entrada analógica: sinal variável usado para representar uma grandeza contínua, como temperatura ou pressão.
- Saída digital: comando destinado a ligar ou desligar um dispositivo.
- Saída analógica: sinal variável usado para controlar ou representar uma referência contínua.
- I/O: conjunto de entradas e saídas utilizadas pelo sistema de controle.
- Intertravamento: condição lógica que impede uma operação quando determinados requisitos não são atendidos.
- Parametrização: configuração dos valores e modos de funcionamento de um equipamento.
- Comissionamento: etapa de verificação e validação do sistema instalado, incluindo testes de funcionamento e integração.
- Start-up: colocação controlada do equipamento ou processo em operação após as verificações aplicáveis.
- Retrofit: modernização de um sistema existente mediante substituição, adequação ou integração de componentes, preservando o que ainda for tecnicamente aproveitável.
Perguntas frequentes sobre os componentes
O CLP substitui todos os comandos elétricos?
Não necessariamente.
O CLP executa a lógica programada, mas os comandos elétricos, dispositivos de proteção, intertravamentos e circuitos associados continuam sendo definidos conforme a arquitetura da máquina e os requisitos de segurança.
A aplicação correta depende da integração entre controle, potência e proteção.
IHM e CLP têm a mesma função?
Não.
O CLP processa a lógica de controle, enquanto a IHM oferece uma interface para visualização e interação do operador.
Os dois equipamentos podem trabalhar em conjunto por meio de uma comunicação configurada para as variáveis do processo.
Quando usar inversor de frequência ou soft starter?
A escolha depende da necessidade da aplicação.
O inversor é apropriado quando o processo exige recursos de controle de velocidade ou outros modos de acionamento.
A soft starter pode ser considerada quando o objetivo principal é controlar a partida e, conforme o equipamento, a parada do motor.
A avaliação deve considerar motor, carga, processo e requisitos elétricos.
É possível substituir um CLP ou uma IHM existentes?
Em muitos projetos, a substituição pode ser considerada como parte de uma adequação ou modernização.
Antes da troca, devem ser levantados programa, mapas de I/O, comunicação, documentação, características dos equipamentos e compatibilidade com os demais componentes.
A substituição sem esse levantamento pode gerar incompatibilidades e perda de funcionalidades.
O que deve ser verificado antes de integrar um novo sensor?
É necessário confirmar a grandeza a ser medida, o tipo de sinal, alimentação, faixa de operação, ambiente, forma de montagem e compatibilidade com a entrada do controlador.
Também é importante validar a lógica de tratamento do sinal e a resposta esperada da máquina.
Como a SS Elétrica e Automação Industrial pode contribuir nesse tipo de sistema?
Conforme o escopo do serviço, a SS pode atuar na implantação, ampliação, adequação, manutenção e modernização de sistemas de automação industrial.
Isso inclui instalação ou substituição de CLPs e IHMs, integração de sensores e atuadores, instalação de inversores e soft starters, adequação de painéis, ajustes de lógica, comissionamento, start-up e manutenção.
A definição do conjunto de componentes e da estratégia de intervenção depende de uma avaliação técnica da máquina ou do processo.
Implantação de automação em máquinas e processos
A implantação de automação industrial deve começar pela compreensão do processo, da máquina e dos objetivos operacionais.
Mais do que instalar um CLP ou substituir comandos, o trabalho envolve integrar elétrica, instrumentação, lógica de controle, segurança e documentação para que o sistema atenda às necessidades reais da operação.
Na SS Elétrica e Automação Industrial, a implantação pode envolver automação de máquinas e processos, montagem ou adequação de painéis, instalação de CLPs e IHMs, integração de sensores e atuadores, aplicação de inversores de frequência e soft starters, programação, comissionamento, start-up e documentação técnica.
O escopo é definido conforme as características do equipamento e o nível de integração necessário.
1. Levantamento técnico
O levantamento reúne as informações necessárias para compreender o estado atual e os requisitos da aplicação.
Essa etapa pode incluir:
- identificação das máquinas, linhas e etapas do processo;
- análise dos painéis elétricos e de automação existentes;
- levantamento de CLPs, IHMs, inversores, soft starters, sensores e atuadores;
- verificação dos sinais de entrada e saída;
- análise dos comandos elétricos e da lógica de funcionamento;
- identificação de componentes obsoletos, indisponíveis ou incompatíveis;
- avaliação das condições de instalação, alimentação elétrica e comunicação;
- entendimento das necessidades das equipes de operação e manutenção.
Também é importante registrar as condições de segurança, os pontos de acesso, os modos de operação e as interfaces com outros equipamentos.
Sem esse diagnóstico, uma solução aparentemente adequada pode não atender ao processo ou gerar dificuldades de manutenção e expansão.
2. Definição de requisitos
Com base no levantamento, são definidos os requisitos funcionais e técnicos do sistema.
Eles devem esclarecer o que a máquina ou o processo precisa executar, supervisionar, sinalizar e proteger.
Entre os pontos normalmente avaliados estão:
- sequência de operação;
- modos manual, automático e de manutenção;
- permissivos e intertravamentos;
- alarmes e condições de falha;
- variáveis que precisam ser monitoradas;
- níveis de acesso dos operadores;
- necessidade de controle de velocidade ou torque;
- interfaces com outros equipamentos;
- requisitos de expansão futura;
- critérios para testes e aceitação técnica.
A definição de requisitos reduz ambiguidades entre o proprietário da instalação, a engenharia, a manutenção, a operação e o integrador.
Quando houver lacunas, elas devem ser registradas para validação antes da execução.
3. Projeto da solução
O projeto traduz os requisitos em uma arquitetura de automação.
Nessa fase, podem ser definidos o controlador, a interface de operação, os dispositivos de campo, a estrutura dos painéis, a rede de comunicação, os circuitos de comando e os critérios de segurança.
A solução pode contemplar:
- arquitetura de controle;
- lista de entradas e saídas;
- diagramas elétricos e funcionais;
- especificação dos componentes;
- organização dos painéis de automação;
- endereçamento de sinais;
- filosofia de controle;
- estratégia de alarmes;
- requisitos de comunicação;
- documentação necessária para montagem, programação e manutenção.
O projeto deve considerar a compatibilidade entre os componentes e a integração entre elétrica e automação.
A substituição isolada de um equipamento, sem avaliar a arquitetura completa, pode criar incompatibilidades de sinal, comunicação, alimentação ou lógica.
4. Montagem e adequação de painéis
A montagem ou adequação do painel deve refletir o projeto e facilitar a operação, a manutenção e futuras intervenções.
Podem ser realizados serviços como instalação de componentes, reorganização de circuitos, identificação de condutores, adequação de bornes, revisão de comandos e integração de dispositivos de proteção e controle.
Em painéis existentes, é necessário verificar o que pode ser preservado e o que precisa ser modificado.
Essa análise deve levar em conta o espaço disponível, a capacidade dos componentes, a organização interna, a dissipação térmica, a compatibilidade elétrica e a possibilidade de expansão.
A montagem não deve ser tratada apenas como uma atividade física.
Ela precisa manter coerência com os diagramas, a lógica de controle, os requisitos de segurança e os procedimentos de teste.
5. Instalação em campo
A instalação conecta o sistema de automação à máquina e ao processo.
Essa etapa pode incluir a instalação de painéis, dispositivos de campo, sensores, atuadores, interfaces, cabos de comando e componentes destinados ao controle de motores.
Antes da energização, devem ser conferidos os circuitos, as identificações, as conexões, os aterramentos aplicáveis, as condições de montagem e a separação adequada entre circuitos conforme o projeto e as normas pertinentes.
A integração com equipamentos existentes exige atenção especial aos sinais, níveis elétricos, protocolos de comunicação, sentidos de atuação e condições de falha.
Cada interface deve ser validada para evitar que uma alteração em um elemento afete o funcionamento de outros pontos da linha.
6. Programação e configuração
A programação transforma a filosofia de controle em uma sequência executável pelo sistema.
No CLP, podem ser desenvolvidas rotinas de controle, permissivos, intertravamentos, temporizações, alarmes e modos de operação.
Na IHM, podem ser configuradas telas, comandos, estados, mensagens e informações relevantes para o operador.
Também podem ser realizadas configurações de:
- inversores de frequência;
- soft starters;
- módulos de entradas e saídas;
- redes industriais;
- dispositivos de supervisão;
- parâmetros de sensores e atuadores;
- níveis de acesso e registros de falhas.
A lógica deve ser documentada e organizada de modo que a equipe responsável consiga compreender o funcionamento e realizar manutenção futura.
Backups dos programas e parâmetros devem ser tratados conforme o escopo definido para o projeto.
7. Testes
Os testes verificam se os componentes, sinais e funções respondem conforme os requisitos.
Podem ocorrer em etapas, começando por verificações individuais e avançando para a operação integrada da máquina ou do processo.
Entre os testes possíveis estão:
- conferência de continuidade e identificação;
- teste de entradas e saídas;
- verificação de sensores e atuadores;
- validação de comandos elétricos;
- teste de sentido e resposta de motores;
- conferência de permissivos e intertravamentos;
- simulação de alarmes e falhas;
- verificação de telas e comandos da IHM;
- análise da comunicação entre dispositivos;
- teste das sequências de operação.
Os critérios de teste devem ser definidos antes da validação.
Quando uma função não atender ao requisito, a causa deve ser identificada, registrada e corrigida antes do avanço para a próxima etapa.
8. Comissionamento
O comissionamento valida o sistema instalado em condições controladas de operação.
Ele conecta os resultados dos testes de bancada e de campo à realidade da máquina ou linha, considerando os equipamentos, os materiais processados e a sequência operacional definida.
Essa etapa pode envolver:
- conferência final das ligações;
- validação dos sinais em campo;
- testes com os equipamentos conectados;
- verificação das sequências automáticas;
- ajuste de parâmetros;
- avaliação dos alarmes e intertravamentos;
- confirmação das interfaces com outros sistemas;
- registro de pendências e correções.
O comissionamento deve ser conduzido com critérios de segurança e com participação das pessoas responsáveis pela operação e manutenção quando isso estiver previsto no escopo.
A liberação de cada função precisa respeitar as condições técnicas da instalação e os limites de responsabilidade definidos entre as partes.
9. Start-up
O start-up corresponde à entrada do sistema em operação, após a conclusão das verificações aplicáveis e a autorização dos responsáveis pela instalação.
Nesse momento, a equipe acompanha o comportamento da máquina ou do processo e observa a resposta dos comandos, sinais, dispositivos e sequências programadas.
A condução deve considerar:
- condições seguras para energização e operação;
- comunicação com a equipe responsável pela área;
- confirmação dos modos de operação;
- observação de alarmes e falhas;
- validação das funções críticas;
- registro de ajustes necessários;
- orientação inicial aos responsáveis pela operação e manutenção quando incluída no escopo.
Start-up não deve ser confundido com certeza de desempenho ou com a eliminação automática de todos os problemas do processo.
O comportamento final depende das condições da instalação, dos equipamentos envolvidos, dos requisitos definidos e das validações realizadas.
10. Documentação técnica
A documentação permite preservar o conhecimento do sistema e apoiar futuras manutenções, expansões e diagnósticos.
Conforme o escopo, ela pode incluir diagramas atualizados, listas de sinais, identificação de componentes, parâmetros, backups, descrição funcional, registros de testes e pendências.
Uma documentação adequada deve ajudar a responder perguntas como:
- quais dispositivos estão conectados a cada ponto;
- quais condições permitem ou impedem uma operação;
- onde estão os principais componentes;
- quais parâmetros foram configurados;
- como os alarmes são gerados;
- quais alterações foram feitas no sistema;
- quais itens ainda dependem de validação.
Quando aplicável, a SS Elétrica e Automação Industrial realiza os serviços observando as normas técnicas e regulamentações pertinentes, com emissão de ARTs quando necessária ao escopo e à responsabilidade técnica envolvidos.
Escopo a confirmar antes da implantação
Antes de iniciar uma implantação, é recomendável confirmar por escrito:
- objetivo operacional da automação;
- máquinas e áreas incluídas;
- componentes novos e componentes reaproveitados;
- responsabilidade pelo fornecimento de materiais;
- necessidade de adequação dos painéis;
- disponibilidade de diagramas e programas existentes;
- interfaces com elétrica, instrumentação e redes;
- critérios de teste e aceitação;
- documentação esperada;
- participação das equipes de operação e manutenção;
- requisitos de segurança e adequação aplicáveis;
- necessidade de comissionamento e start-up;
- emissão de ART quando necessária.
A SS Elétrica e Automação Industrial atua na implantação, adequação, manutenção e modernização de sistemas de automação, conectando as necessidades do processo às soluções de elétrica industrial e controle.
A avaliação técnica é o caminho adequado para definir a arquitetura, os componentes, as etapas e os limites de cada projeto, sem presumir que uma solução aplicada a uma máquina seja automaticamente adequada a outra.
Retrofit e modernização de sistemas existentes
O retrofit industrial é a modernização planejada de uma máquina, painel, linha ou sistema de controle existente.
Diferentemente de uma simples troca de componente, ele envolve avaliar a condição do conjunto, identificar limitações técnicas e definir quais elementos devem ser preservados, adequados, substituídos ou integrados novamente.
Para uma indústria, o retrofit pode ser considerado quando a automação apresenta componentes obsoletos, dificuldade de reposição, falhas recorrentes, perda de documentação, limitações de expansão ou incompatibilidade com novas necessidades do processo.
Também pode ser uma alternativa quando a estrutura mecânica e elétrica ainda é aproveitável, mas o sistema de controle precisa ser atualizado.
Cenários em que o retrofit pode ser avaliado
- Máquinas com CLPs, IHMs, inversores de frequência ou outros dispositivos que já não atendem às necessidades atuais do processo.
- Painéis de automação com organização inadequada, identificação insuficiente, componentes desgastados ou limitações para manutenção e expansão.
- Linhas produtivas que precisam incorporar novos pontos de controle, sensores, atuadores ou etapas de operação.
- Sistemas com lógica de controle difícil de compreender, modificar ou documentar.
- Equipamentos que precisam ser integrados a uma arquitetura de automação mais ampla.
- Processos nos quais a falta de padronização dificulta a operação, o diagnóstico e a manutenção.
- Máquinas que permanecem funcionais, mas apresentam limitações de segurança, controle, comunicação ou disponibilidade de informações técnicas.
A necessidade de retrofit não deve ser definida apenas pela idade de um equipamento.
O estado dos componentes, a arquitetura elétrica, a lógica de controle, a documentação disponível, o nível de risco e os requisitos atuais do processo precisam ser analisados em conjunto.
Substituição de componentes obsoletos
A substituição de um componente pode fazer parte do retrofit, mas não representa necessariamente uma modernização completa.
Antes de definir a troca, é importante verificar a função exercida pelo dispositivo, os sinais de entrada e saída, os protocolos de comunicação, os níveis de tensão, a capacidade de processamento e a compatibilidade com os demais elementos do sistema.
A análise pode envolver:
- CLPs e módulos de expansão.
- IHMs e interfaces de operação.
- Inversores de frequência e soft starters.
- Sensores, atuadores e dispositivos de comando.
- Fontes de alimentação, relés, contatores e elementos de proteção.
- Redes industriais e meios de comunicação entre equipamentos.
- Programas, parâmetros, receitas, telas e lógicas de controle.
- Componentes instalados em painéis de automação e comandos elétricos.
Uma troca isolada pode criar novos problemas quando o componente substituto não é compatível com a lógica existente, com o painel, com os motores, com os dispositivos de campo ou com a rede industrial.
Por isso, o levantamento técnico deve preceder a definição da solução.
Adequação de painéis de automação
A modernização pode exigir a reorganização ou adequação do painel de automação.
Nessa etapa, devem ser observados o espaço disponível, a dissipação térmica, a identificação dos circuitos, a separação entre potência e controle, o encaminhamento dos cabos, a proteção dos componentes e a possibilidade de futuras intervenções.
Também é relevante conferir se os diagramas elétricos, listas de entradas e saídas, identificação dos bornes e documentação da lógica correspondem à instalação existente.
Quando essas informações estão incompletas, a equipe responsável pode precisar realizar um levantamento em campo antes de propor alterações.
A adequação do painel deve considerar a integração entre elétrica industrial e automação.
A substituição de um controlador, por exemplo, pode exigir alterações em módulos, bornes, alimentação, comunicação, programação, telas de operação e testes de campo.
Expansão de máquinas e linhas
Em uma expansão, o objetivo não é apenas adicionar um novo equipamento.
É necessário verificar como a ampliação afetará a sequência de operação, os intertravamentos, os comandos elétricos, os pontos de segurança, a capacidade do painel e a comunicação com os demais equipamentos.
Perguntas importantes incluem:
- A arquitetura atual comporta os novos pontos de entrada e saída?
- O controlador possui capacidade para a ampliação planejada?
- A nova máquina precisa trocar sinais ou dados com equipamentos existentes?
- A lógica de parada, partida e permissivos continuará coerente?
- Os painéis e circuitos têm espaço e capacidade para os novos dispositivos?
- A documentação será atualizada para refletir a configuração final?
- A expansão exigirá novo comissionamento ou testes de integração?
Uma expansão bem planejada deve preservar a estabilidade do sistema existente e, ao mesmo tempo, criar uma base organizada para futuras alterações.
O que pode ser preservado?
O retrofit não exige, necessariamente, a substituição integral da instalação.
Dependendo das condições encontradas, podem ser preservados elementos mecânicos, trechos de cabeamento, dispositivos de campo, estruturas de painéis ou partes da arquitetura de controle.
Essa decisão, entretanto, deve resultar de uma avaliação técnica, e não de uma suposição baseada apenas na aparência ou no tempo de uso.
A preservação deve considerar:
- Estado físico e elétrico do componente.
- Compatibilidade com a solução pretendida.
- Disponibilidade de documentação e parâmetros.
- Possibilidade de manutenção e reposição.
- Desempenho esperado no processo.
- Integração com novos dispositivos.
- Condições de segurança e operação.
Preservar um elemento sem verificar sua compatibilidade pode transferir uma limitação antiga para o sistema modernizado.
Por outro lado, substituir tudo sem avaliar o que ainda é aproveitável pode aumentar a complexidade do projeto sem necessidade técnica comprovada.
Riscos de incompatibilidade
Os principais riscos de um retrofit estão relacionados à integração entre componentes antigos e novos.
Entre os pontos que merecem atenção estão diferenças de tensão, tipos de sinal, protocolos de comunicação, endereçamento, capacidade de carga, tempos de resposta, lógica de intertravamento e comportamento dos dispositivos durante falhas ou reinicializações.
Também podem ocorrer dificuldades quando:
- O programa original não está disponível ou não corresponde ao funcionamento atual.
- Os desenhos elétricos estão desatualizados.
- A identificação dos cabos e componentes é insuficiente.
- A máquina possui alterações realizadas sem registro.
- O novo equipamento utiliza uma lógica diferente da arquitetura existente.
- A expansão modifica sequências, permissivos ou condições de parada.
- A documentação de operação e manutenção não acompanha a alteração.
Por esse motivo, o retrofit deve incluir levantamento, definição de requisitos, validação da arquitetura, testes e atualização documental conforme o escopo aplicável.
O comissionamento e o start-up ajudam a verificar a resposta do sistema em condições controladas, mas os procedimentos devem ser definidos de acordo com os riscos e as características de cada instalação.
Perguntas para o levantamento técnico
Antes de solicitar uma proposta ou definir uma solução, a indústria pode reunir informações como:
- Qual máquina, painel ou linha será modernizada?
- Qual é o problema operacional observado?
- Quais componentes estão instalados atualmente?
- Existem diagramas elétricos, programas, backups e manuais?
- Há registros de falhas, alterações ou intervenções anteriores?
- O sistema precisa apenas recuperar sua operação ou também receber novas funções?
- Quais equipamentos deverão ser integrados?
- Existe necessidade de ampliar a quantidade de sensores, atuadores ou pontos de controle?
- Quais requisitos de segurança e operação devem ser considerados?
- A máquina precisa atender a uma nova etapa produtiva ou a uma mudança de processo?
- Quais elementos precisam permanecer em operação durante a intervenção?
- Quais testes e documentos serão necessários para a entrega técnica?
A SS Elétrica e Automação Industrial atua com modernização, ampliação, adequação e manutenção de sistemas de automação, incluindo a integração entre painéis, CLPs, IHMs, inversores de frequência, soft starters, sensores, atuadores e comandos elétricos.
A definição do escopo deve ocorrer após a análise das condições reais da máquina ou linha, considerando a necessidade específica da operação e os limites técnicos identificados em campo.
Manutenção e diagnóstico de automação industrial
A manutenção e o diagnóstico de automação industrial devem combinar conhecimento do processo, leitura dos sinais elétricos e lógica de controle.
O objetivo é compreender a condição real de máquinas, painéis, CLPs, IHMs, inversores de frequência, soft starters, sensores e atuadores antes de definir qualquer intervenção.
Assim, uma falha aparente em um componente pode ser investigada em conjunto com alimentação, comandos, parametrização, comunicação e condições operacionais.
Tipos de manutenção aplicáveis
- Manutenção preventiva: envolve inspeções planejadas, conferência de conexões e sinais, verificação de parâmetros, análise de alarmes, atualização de backups e revisão da documentação disponível. O escopo deve ser definido conforme o equipamento, o processo e as orientações técnicas aplicáveis.
- Manutenção corretiva: é realizada após uma falha ou comportamento anormal. Deve buscar não apenas restabelecer a operação, mas também identificar a origem provável do problema, registrar as condições encontradas e validar o funcionamento após a intervenção.
- Melhoria contínua: pode envolver ajustes de lógica, reorganização de telas de operação, adequação de comandos, substituição de componentes obsoletos e aprimoramentos na documentação. Essas decisões dependem de avaliação técnica e não devem ser tratadas como uma simples troca de peças.
Como estruturar a análise de falhas?
Uma investigação consistente começa pela descrição do sintoma: o que parou, em que condição ocorreu, quais alarmes foram registrados e se houve alteração recente no processo ou no sistema.
Em seguida, é necessário separar a cadeia de controle em etapas:
- Alimentação e proteção: verificar a presença das tensões necessárias, proteções, fontes, fusíveis, disjuntores, aterramento e possíveis sinais de aquecimento ou mau contato.
- Entradas e sensores: conferir se os sensores estão fornecendo sinais compatíveis com a aplicação e se esses sinais chegam corretamente ao módulo de entrada do CLP ou a outro dispositivo de controle.
- Lógica de controle: avaliar permissivos, intertravamentos, temporizações, condições de parada e alarmes relacionados ao comportamento observado.
- Saídas e atuadores: confirmar se o comando é gerado e se chega ao elemento responsável pela ação, como contator, válvula, motor ou acionamento eletrônico.
- Comunicação e supervisão: quando aplicável, verificar redes, módulos de comunicação, mensagens de falha, estados apresentados na IHM e coerência entre o comando enviado e o retorno recebido.
Essa sequência ajuda a evitar diagnósticos baseados apenas na substituição do componente que apresentou o primeiro alarme.
A causa pode estar a montante, a jusante ou na interação entre diferentes partes do sistema.
Verificação de sinais, parametrização e testes de I/O
A verificação de sinais deve comparar o estado esperado do processo com o estado efetivamente observado no campo e no sistema de controle.
É importante confirmar identificação, tipo de sinal, condição normal, escalas quando aplicáveis e correspondência entre bornes, módulos, telas e programa.
A parametrização também merece atenção em inversores de frequência, soft starters, controladores e demais dispositivos configuráveis.
Alterações devem ser realizadas com critério, preservando os parâmetros originais sempre que possível e registrando o que foi modificado.
Uma configuração inadequada pode produzir alarmes, comandos inconsistentes ou comportamento diferente do previsto, mas a confirmação depende de análise do equipamento e da aplicação.
Os testes de I/O podem ajudar a validar a cadeia entre campo e controle.
Em termos gerais, eles incluem a conferência de entradas digitais e analógicas, acionamento controlado de saídas, leitura de retornos e validação das intertravamentos previstos.
Esses testes devem respeitar os procedimentos de segurança e as condições necessárias para evitar movimentos inesperados ou energização indevida de equipamentos.
Backups e documentação técnica
Backups de programas de CLP, telas de IHM, parâmetros de inversores e demais arquivos aplicáveis são recursos importantes para manutenção e recuperação do sistema.
A utilidade do backup depende de sua integridade, identificação, data, versão e compatibilidade com o hardware instalado.
Por isso, não basta armazenar um arquivo sem registrar a qual máquina ou linha ele pertence.
A documentação pode incluir diagramas elétricos, listas de I/O, relação de componentes, arquitetura de rede, parâmetros, versões de software, sequência de operação, registros de alarmes e histórico de intervenções.
Quando esses documentos estão desatualizados, o diagnóstico tende a exigir mais validações em campo.
A atualização deve acompanhar modificações de lógica, comandos, painéis e equipamentos.
Limites da avaliação remota
Uma avaliação remota pode auxiliar na triagem inicial por meio de informações como descrição do sintoma, fotos, vídeos, alarmes, arquivos de programa, parâmetros e documentação.
Entretanto, ela não substitui automaticamente a verificação presencial de alimentação, cabeamento, sinais de campo, condições mecânicas, segurança da máquina e comportamento do processo.
Sem acesso ao equipamento e aos instrumentos adequados, não é possível confirmar todas as causas de uma falha ou definir com segurança o escopo de uma intervenção.
Por essa razão, a análise remota deve ser tratada como apoio à investigação, enquanto a conclusão técnica depende das evidências disponíveis e das condições de avaliação.
Como a SS pode contribuir?
A SS Elétrica e Automação Industrial atua com implantação, manutenção, conserto, adequação e modernização de sistemas de automação industrial.
Sua abordagem integra elétrica e automação, considerando painéis, comandos, CLPs, IHMs, inversores de frequência, soft starters, sensores e atuadores conforme a necessidade do sistema avaliado.
A experiência acumulada superior a 12 anos entre os profissionais da empresa, formada a partir da união das expertises de Ronald Diogo e Jeferson Silva, sustenta uma atuação orientada à análise técnica do problema e à definição de um escopo compatível com a realidade da máquina ou do processo.
Para solicitar uma avaliação, a equipe de manutenção deve reunir, quando disponíveis, descrição dos sintomas, histórico da ocorrência, diagramas, backups, alarmes, lista de componentes e informações sobre alterações recentes.
A SS pode então avaliar a necessidade de manutenção, conserto, adequação ou modernização, sem presumir a causa antes da análise técnica.
Automação industrial em Minas Gerais para diferentes operações
A automação industrial em Minas Gerais pode atender diferentes níveis de necessidade, desde a adequação de uma máquina específica até a integração de linhas e processos produtivos.
O escopo adequado depende do tipo de operação, dos equipamentos instalados, do nível de controle desejado e da necessidade de comunicação entre painéis, CLPs, IHMs, sensores, atuadores e demais dispositivos.
Aplicações em diferentes operações industriais
Em fábricas e centros de produção, a automação pode ser aplicada à operação de máquinas, ao controle sequencial de processos, à supervisão de variáveis e à padronização de comandos.
Em alguns projetos, a demanda está concentrada na implantação de um novo sistema; em outros, envolve a manutenção, a ampliação ou a modernização de uma estrutura já existente.
Empresas de engenharia, integradores e construtoras também podem contar com apoio técnico especializado em etapas específicas de projetos industriais.
Nesses casos, é importante definir previamente as interfaces entre disciplinas, os requisitos dos equipamentos, os limites de fornecimento e a responsabilidade de cada equipe.
Adaptação ao processo, à máquina e à linha
Não existe uma configuração única de automação aplicável a todas as operações.
O sistema deve ser analisado de acordo com fatores como:
- tipo e sequência do processo produtivo;
- quantidade e natureza dos sinais de entrada e saída;
- necessidade de controle de velocidade, torque, temperatura, pressão ou outras variáveis;
- arquitetura dos painéis e comandos elétricos existentes;
- condição de CLPs, IHMs, inversores de frequência, soft starters, sensores e atuadores;
- necessidade de expansão futura ou integração com outros equipamentos;
- requisitos de segurança relacionados à máquina e à instalação.
Essa avaliação ajuda a diferenciar uma intervenção pontual de um projeto mais amplo de implantação, retrofit, ampliação ou modernização.
Também permite identificar quais componentes podem ser aproveitados, quais precisam ser substituídos e quais testes devem ser realizados antes da entrada em operação.
Atendimento regional e integração entre equipes
A SS Elétrica e Automação Industrial tem sede em Goiânia-GO e informa capacidade de atender diversas regiões do Brasil.
Isso permite avaliar demandas de automação industrial em Minas Gerais e em outras localidades conforme as características do projeto, sem pressupor presença física permanente em cada estado.
Em uma execução regional, a organização entre o prestador de automação, a equipe de manutenção do cliente, a engenharia responsável, integradores e demais fornecedores é parte relevante do planejamento.
O alinhamento deve considerar documentação disponível, condições de acesso à instalação, interfaces elétricas e mecânicas, responsabilidades de segurança, sequência de testes e critérios para o comissionamento e o start-up.
A SS atua na integração entre elétrica industrial e automação, podendo participar de demandas de implantação, adequação, manutenção, conserto, expansão e modernização de máquinas, linhas e processos.
O escopo efetivo deve ser definido após o levantamento das condições da instalação e dos objetivos operacionais do cliente.
Como solicitar uma avaliação técnica?
Para iniciar uma consulta, a indústria pode reunir informações como descrição do processo, diagramas disponíveis, imagens dos painéis, relação dos principais componentes, histórico de falhas, necessidade de expansão e restrições para intervenção na produção.
Esses dados não substituem uma avaliação técnica, mas ajudam a orientar a análise inicial.
A partir desse levantamento, é possível discutir a solução mais coerente para a operação, incluindo o nível de automação, a necessidade de substituição ou integração de componentes, os testes aplicáveis e a documentação técnica necessária.
A SS Elétrica e Automação Industrial pode ser consultada para avaliar uma demanda de automação industrial em Minas Gerais conforme o processo, os equipamentos e o nível de integração requerido.
Segurança e adequação às normas NR-10 e NR-12
A automação industrial deve ser planejada junto com a segurança elétrica e a segurança das máquinas.
A instalação de CLPs, IHMs, sensores, atuadores, inversores de frequência e comandos elétricos não torna um sistema automaticamente seguro ou conforme.
É necessário avaliar como os equipamentos são alimentados, comandados, protegidos, acessados, mantidos e utilizados durante a operação e as intervenções de manutenção.
Relação entre segurança elétrica e segurança em máquinas
A NR-10 está relacionada às medidas de controle e prevenção de riscos em instalações e serviços com eletricidade.
Já a NR-12 aborda aspectos de segurança em máquinas e equipamentos, incluindo proteções, dispositivos de segurança, comandos, procedimentos e condições de operação e manutenção.
Na prática, os dois temas podem se relacionar em um mesmo projeto de automação.
Uma máquina pode apresentar riscos elétricos no painel e, ao mesmo tempo, riscos associados a movimentos inesperados, partidas automáticas, zonas de esmagamento, acesso a partes móveis ou falhas de comando.
Por isso, a análise deve considerar o conjunto formado por alimentação elétrica, circuitos de comando, lógica de controle, dispositivos de proteção, sensores, atuadores e comportamento da máquina em condições normais e anormais.
Documentação e análise de riscos
A documentação técnica ajuda a demonstrar como a solução foi concebida, instalada, testada e disponibilizada para operação.
Conforme o escopo, podem ser relevantes diagramas elétricos, identificação de componentes, listas de entradas e saídas, parâmetros de acionamentos, descrição da lógica de controle, registros de testes, orientações de operação e manutenção e evidências das validações realizadas.
A análise de riscos deve ser conduzida de forma compatível com a máquina, o processo, o ambiente e as atividades executadas pelos trabalhadores.
Entre os pontos que normalmente precisam ser avaliados estão:
- possibilidade de partida inesperada ou religamento automático;
- acesso a partes móveis durante operação, limpeza, ajuste e manutenção;
- falhas em sensores, atuadores, comandos e dispositivos de proteção;
- necessidade de parada de emergência e de isolamento das fontes de energia;
- interação entre operadores, equipes de manutenção e sistemas automatizados;
- alterações introduzidas por retrofit, ampliação de linha ou mudança de processo;
- clareza da identificação, sinalização e documentação dos circuitos e componentes.
Essa abordagem não substitui uma avaliação específica da máquina nem permite concluir, apenas pela descrição do sistema, que todos os requisitos aplicáveis foram atendidos.
O escopo deve ser definido após o levantamento técnico das instalações e das condições reais de operação.
Proteções e comandos na automação
A segurança precisa ser considerada na arquitetura de comando e não apenas adicionada ao final da implantação.
Dependendo da avaliação aplicável, podem ser analisados dispositivos de parada, intertravamentos, monitoramento de condições, sinalização, bloqueio de energias e lógica de reinício.
A seleção e a aplicação desses recursos devem levar em conta o risco envolvido, o comportamento esperado da máquina e a necessidade de manutenção segura.
Também é importante verificar a integração entre os dispositivos de segurança e os demais elementos do sistema.
Uma alteração em um CLP, inversor de frequência, soft starter, painel ou circuito de comando pode modificar a resposta da máquina.
Por isso, testes funcionais e validações documentadas são importantes antes da liberação do equipamento para uso.
A SS Elétrica e Automação Industrial informa atuação em adequações às normas NR-10 e NR-12 e em soluções que integram elétrica industrial e automação.
A aplicação efetiva dessas normas depende das características de cada instalação, máquina e processo, bem como do escopo técnico contratado.
Limites de responsabilidade e necessidade de avaliação técnica
A conformidade não deve ser presumida pela simples substituição de componentes, pela instalação de um novo painel ou pela programação de um CLP.
É necessário estabelecer quais atividades serão realizadas, quais informações serão fornecidas pelo cliente, quais partes da máquina serão abrangidas e quais verificações ficarão sob responsabilidade de cada envolvido.
Em projetos de implantação, manutenção, adequação ou retrofit, recomenda-se confirmar previamente:
- identificação da máquina, linha ou processo envolvido;
- histórico de alterações, falhas e intervenções anteriores;
- diagramas, manuais e documentação disponível;
- condições de alimentação, aterramento, comando e comunicação;
- requisitos de operação, manutenção e segurança existentes;
- necessidade de testes, atualização documental e treinamento operacional;
- responsabilidades do proprietário, integrador, fabricante e prestadores envolvidos.
Quando as informações estiverem incompletas ou houver risco relevante, uma avaliação técnica presencial pode ser necessária para definir o diagnóstico e o escopo.
A SS pode ser consultada para analisar a demanda e indicar quais dados e verificações são pertinentes ao serviço solicitado.
ART quando necessária
A Anotação de Responsabilidade Técnica, quando necessária ao escopo e às exigências aplicáveis, deve ser tratada como parte da formalização da responsabilidade profissional pelo serviço executado.
Sua necessidade, modalidade e abrangência dependem da natureza da atividade e da responsabilidade técnica envolvida; portanto, não devem ser presumidas sem análise do projeto ou da intervenção.
A emissão de ART não significa, isoladamente, que uma máquina ou instalação esteja automaticamente em conformidade com todas as exigências.
A conformidade depende do conjunto de avaliações, soluções, registros, testes e condições de uso aplicáveis ao caso.
Perguntas frequentes sobre conformidade
A automação industrial promove conformidade com a NR-10 e a NR-12?
Não.
A automação pode contribuir para o controle e a segurança do processo, mas a conformidade depende de uma avaliação completa da instalação, da máquina, dos comandos, das proteções, dos procedimentos e da documentação aplicável.
A NR-10 e a NR-12 tratam do mesmo tipo de risco?
Não exatamente.
A NR-10 concentra-se na segurança em instalações e serviços com eletricidade, enquanto a NR-12 trata da segurança em máquinas e equipamentos.
Em muitos projetos industriais, os requisitos podem se relacionar e precisam ser analisados de forma integrada.
Trocar o CLP ou o painel resolve uma inadequação da máquina?
Nem sempre.
A troca pode ser parte de uma solução, mas não substitui a análise dos riscos, dos dispositivos de proteção, da lógica de comando, dos acessos, dos procedimentos e da documentação.
Uma modernização deve verificar o comportamento do sistema como um todo.
Quando a ART pode ser necessária?
A necessidade depende da natureza do serviço, do projeto, da intervenção e das responsabilidades técnicas envolvidas.
Esse ponto deve ser confirmado durante a definição do escopo, considerando as exigências profissionais e regulamentares aplicáveis.
Que informações ajudam a solicitar uma avaliação técnica?
É útil reunir dados da máquina ou linha, descrição do processo, sintomas ou alterações desejadas, diagramas disponíveis, identificação dos principais componentes, histórico de manutenção e registros de intervenções anteriores.
Com essas informações, a empresa pode avaliar melhor a necessidade de levantamento, adequação, manutenção, retrofit ou modernização.