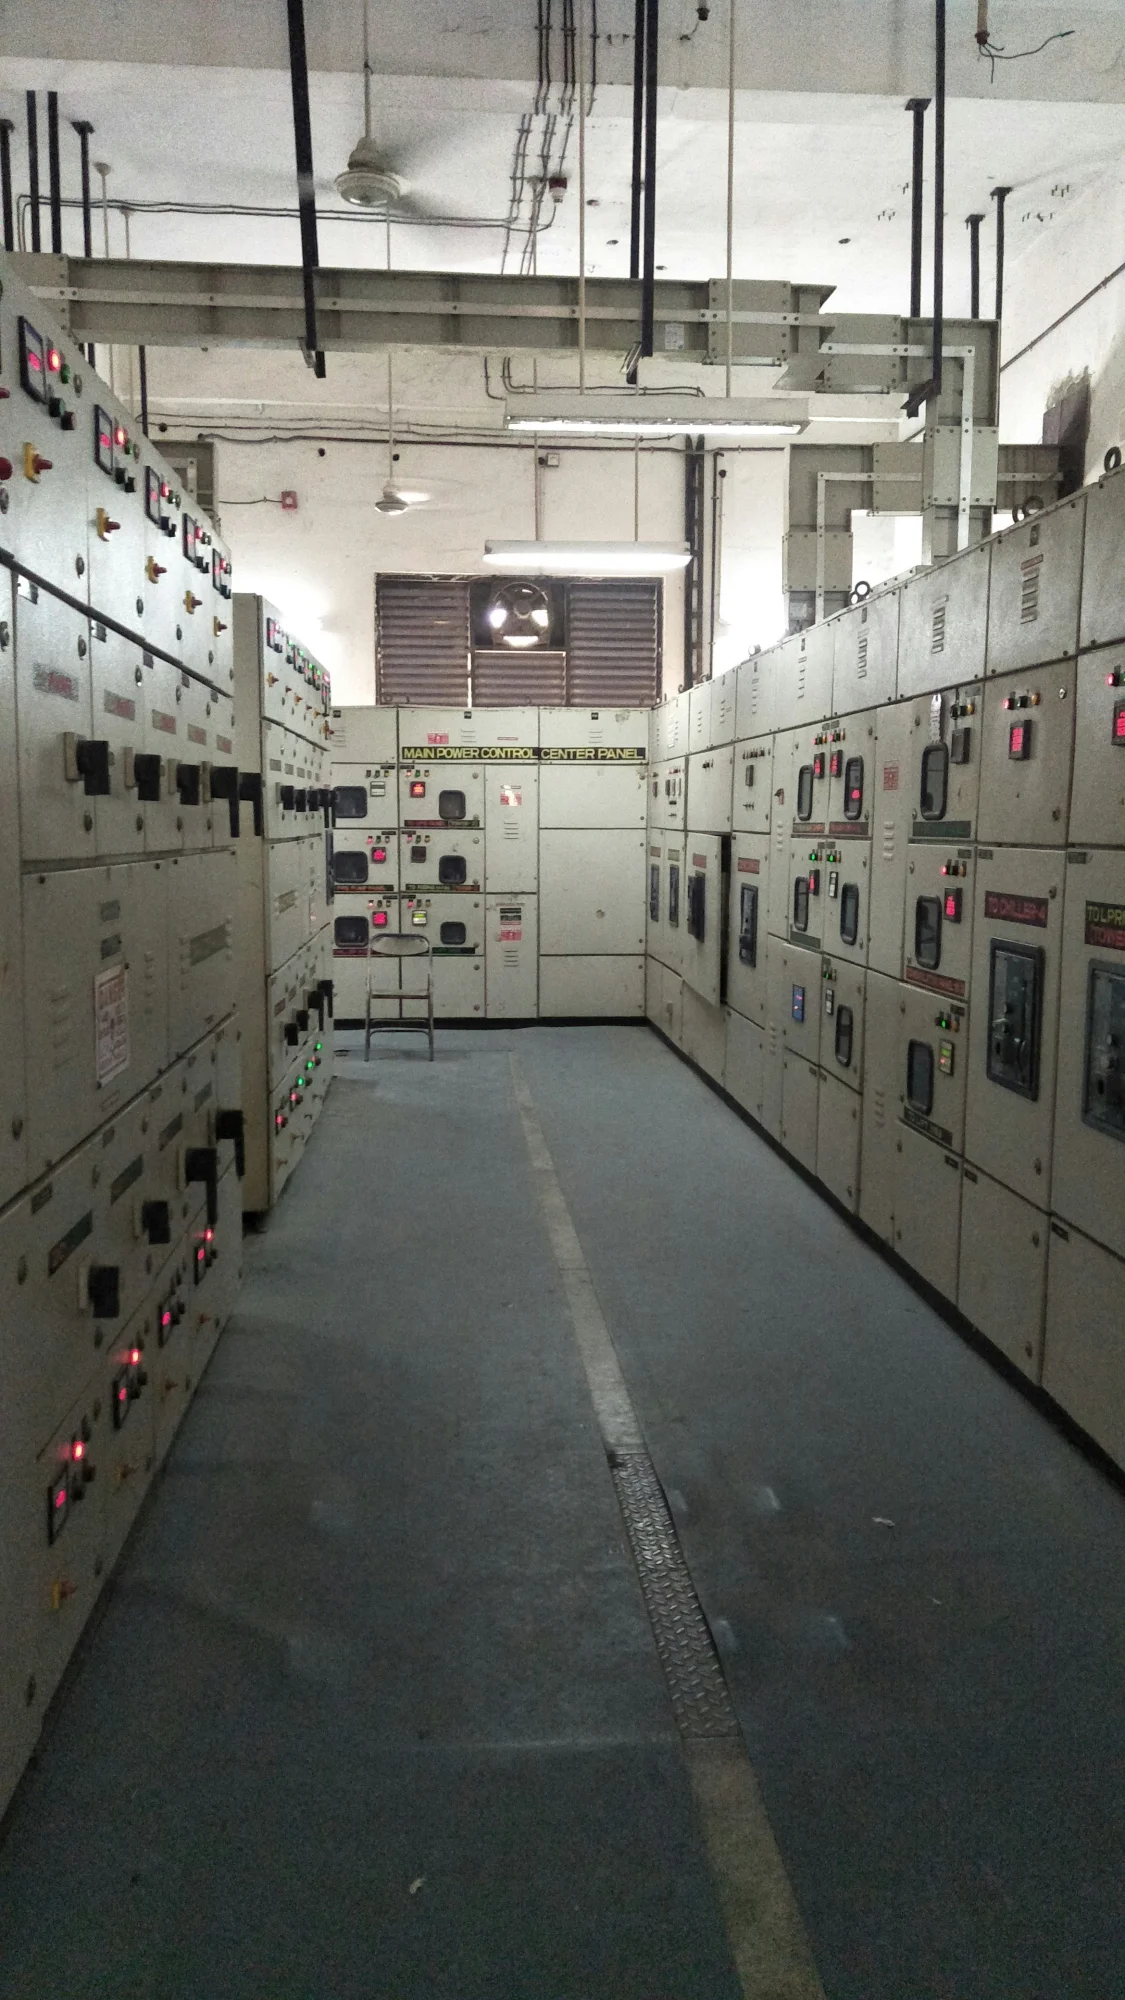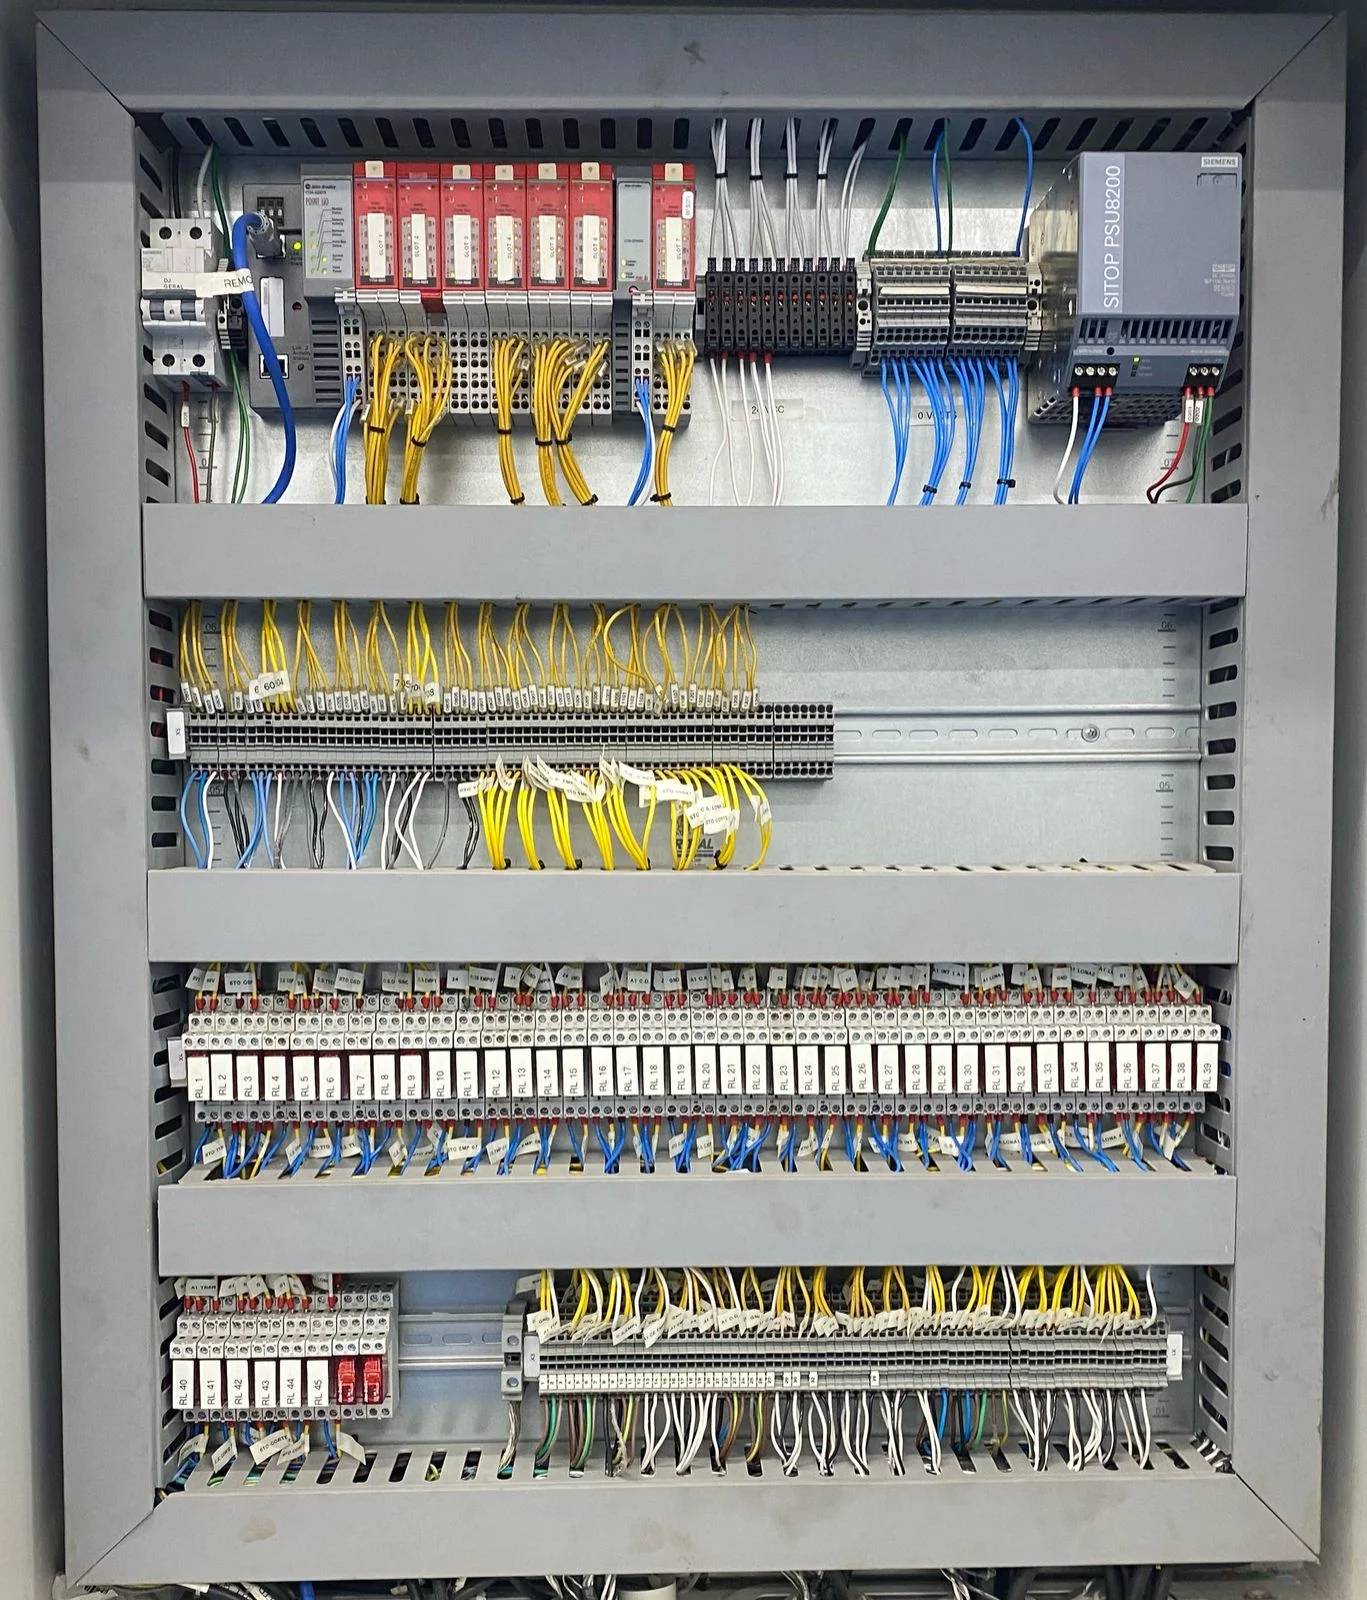
Galeria
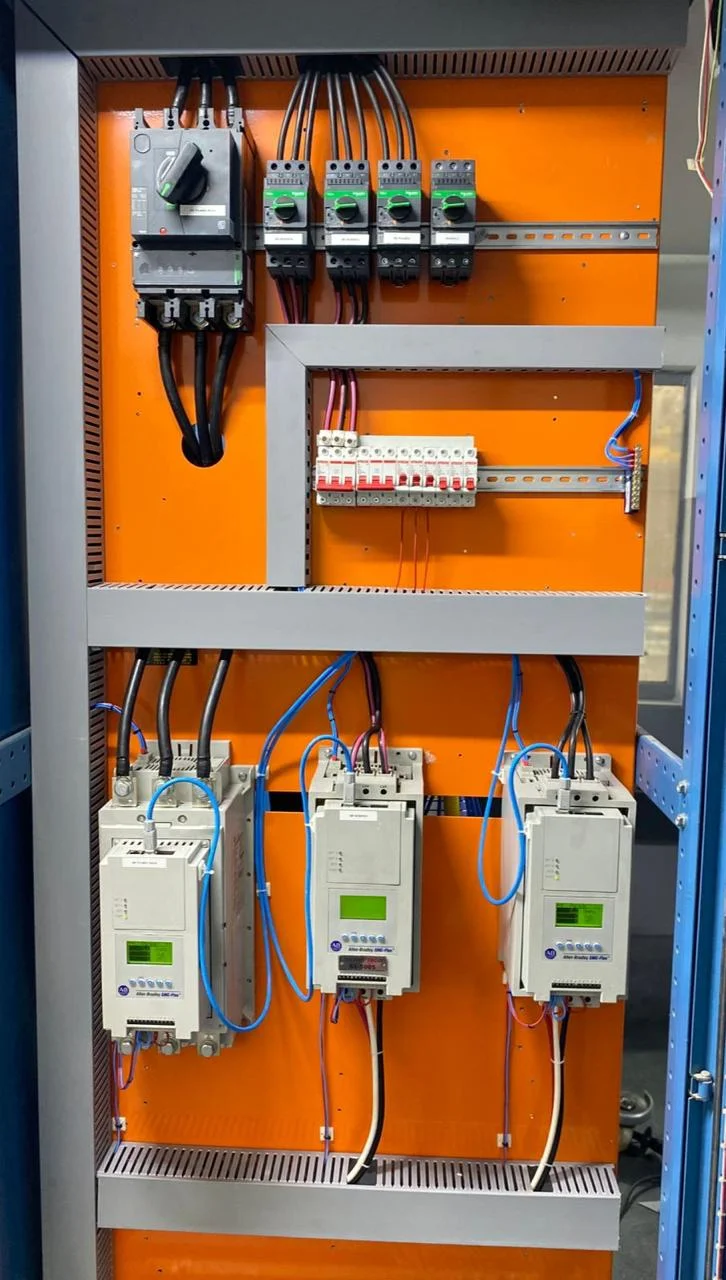
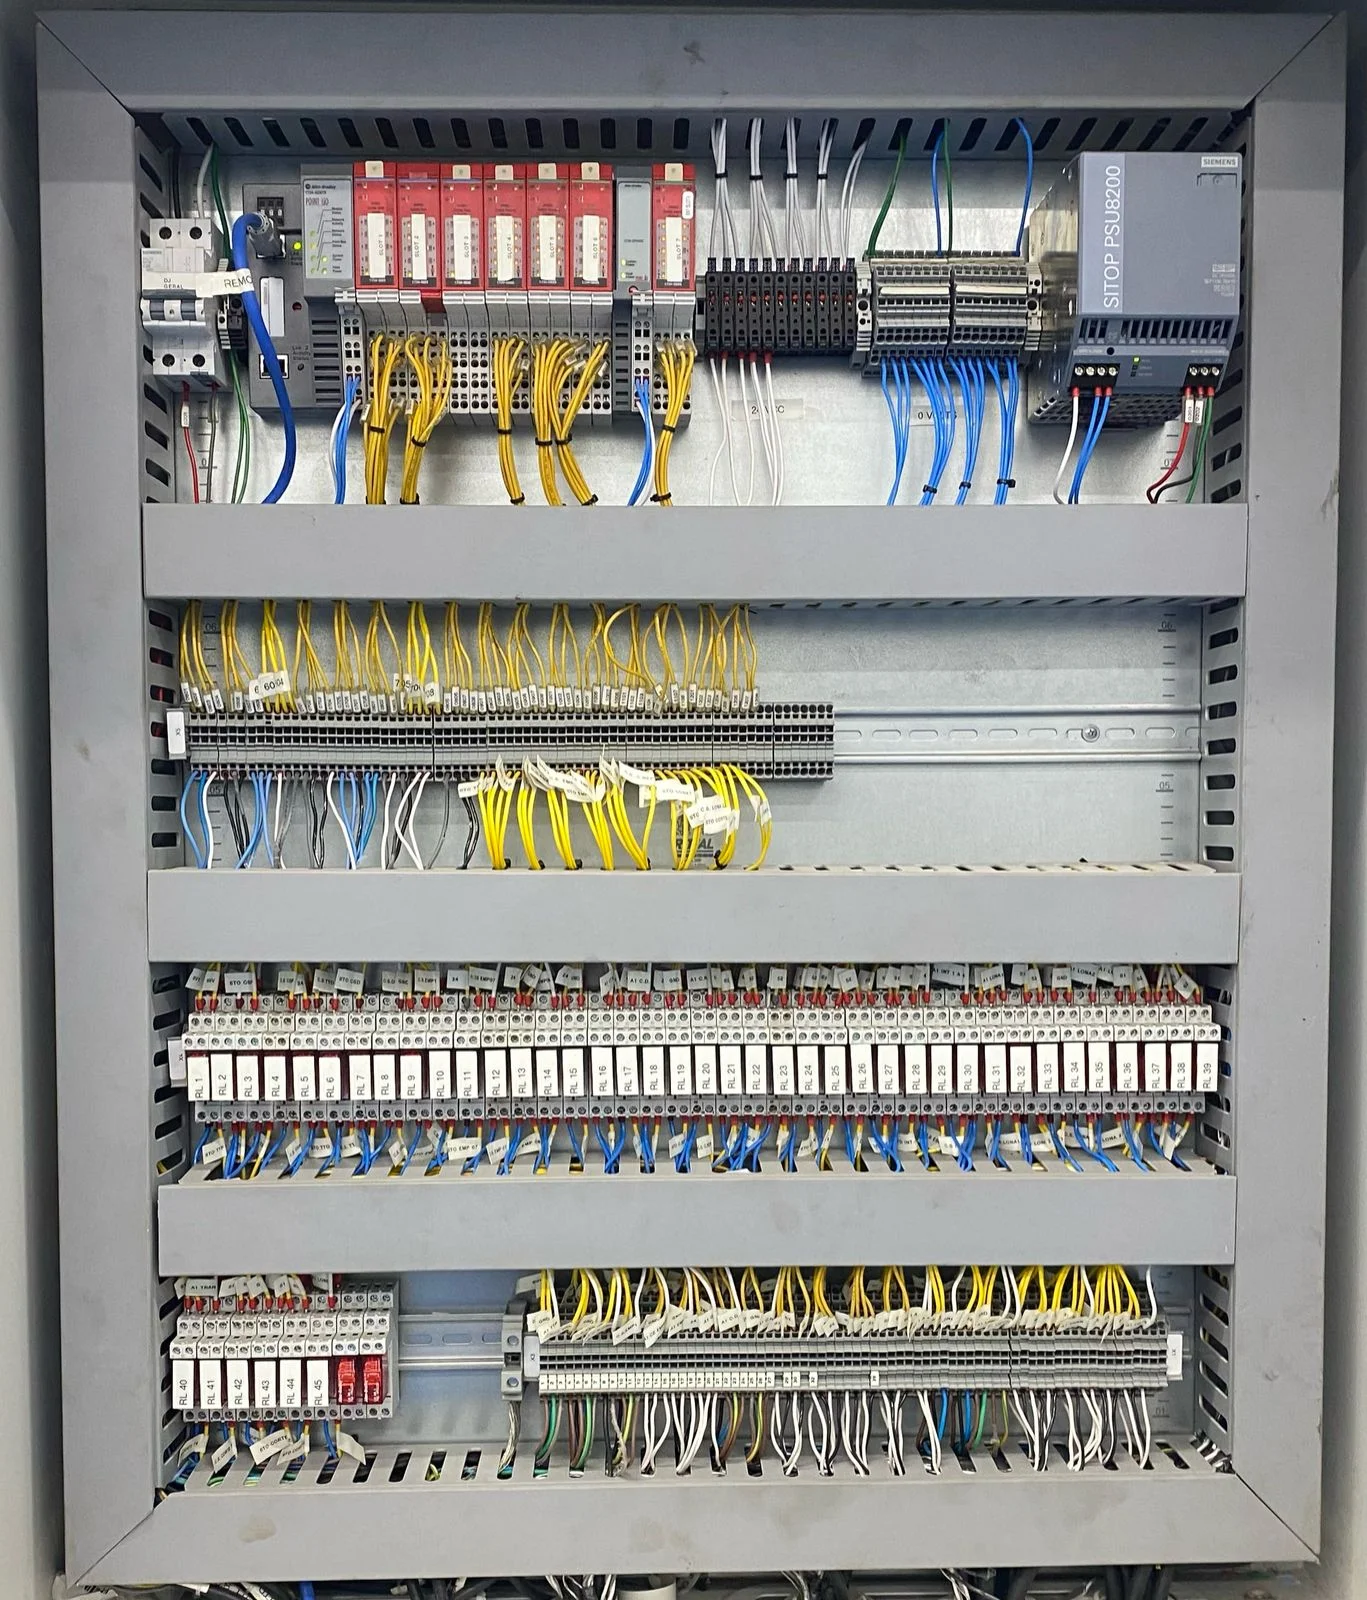
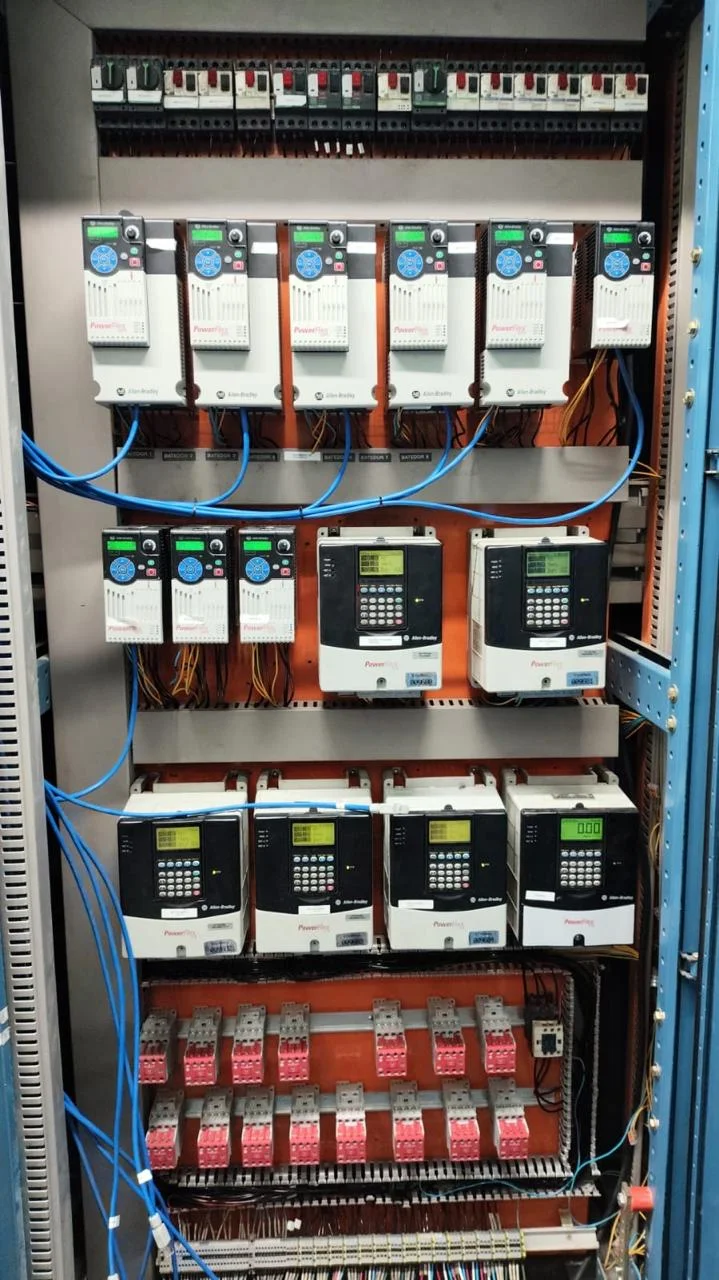
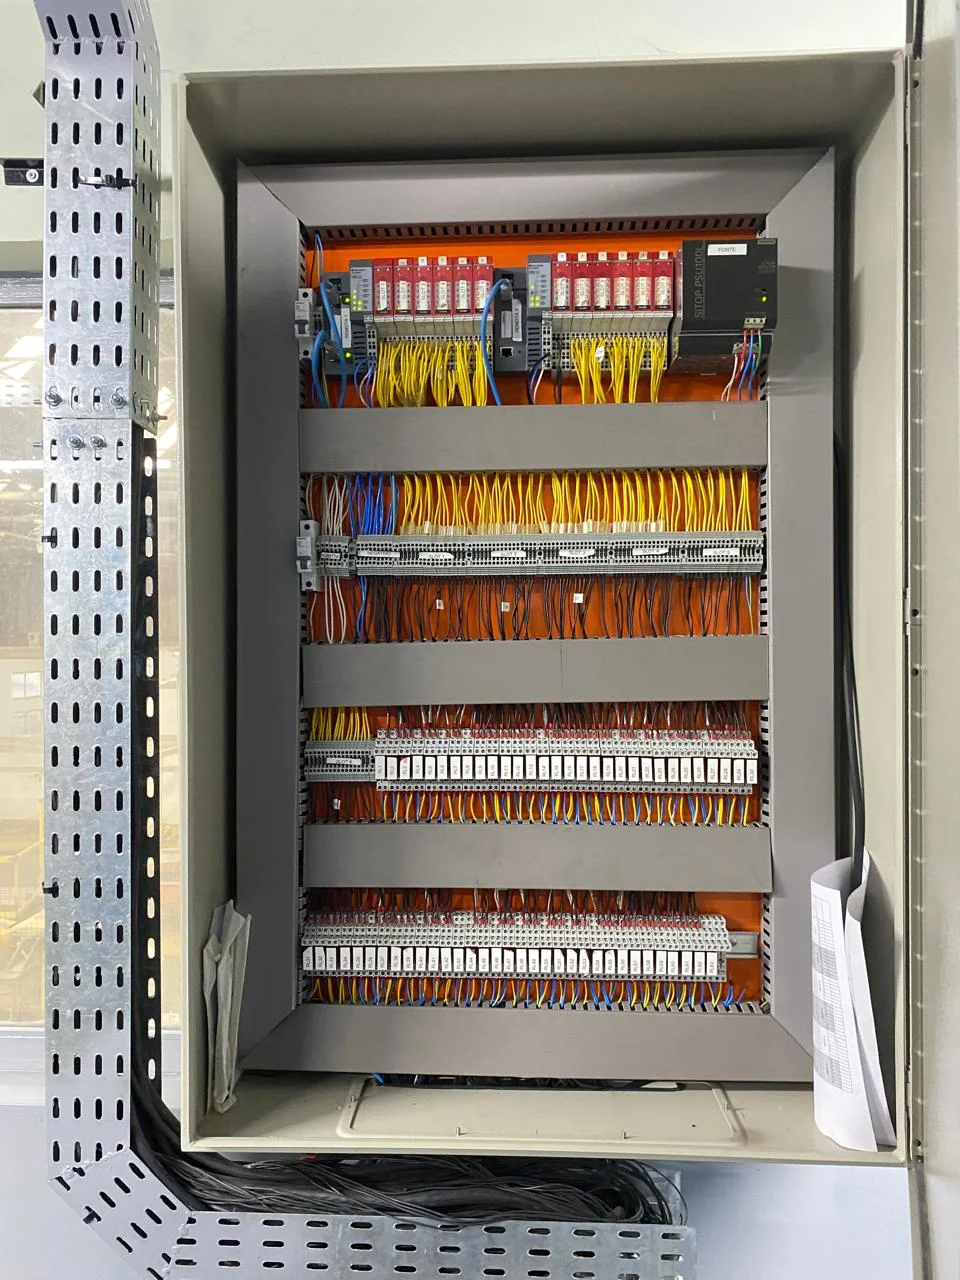
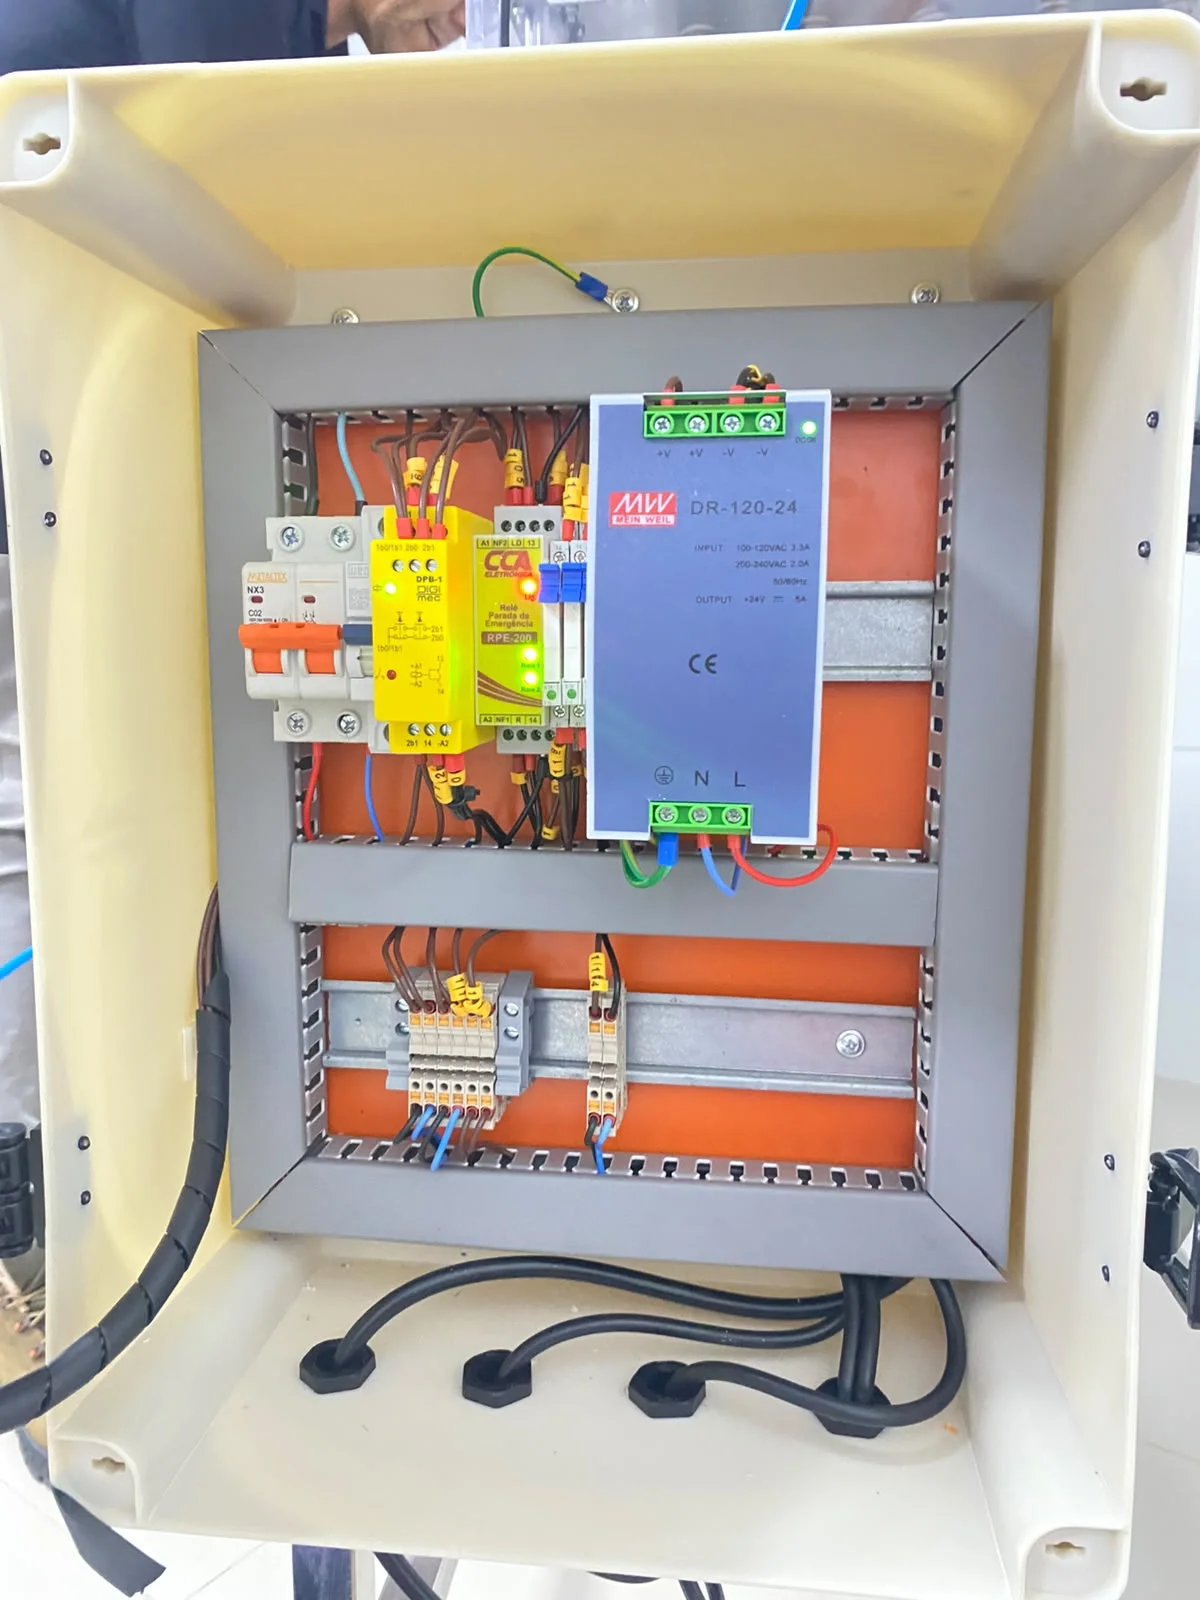
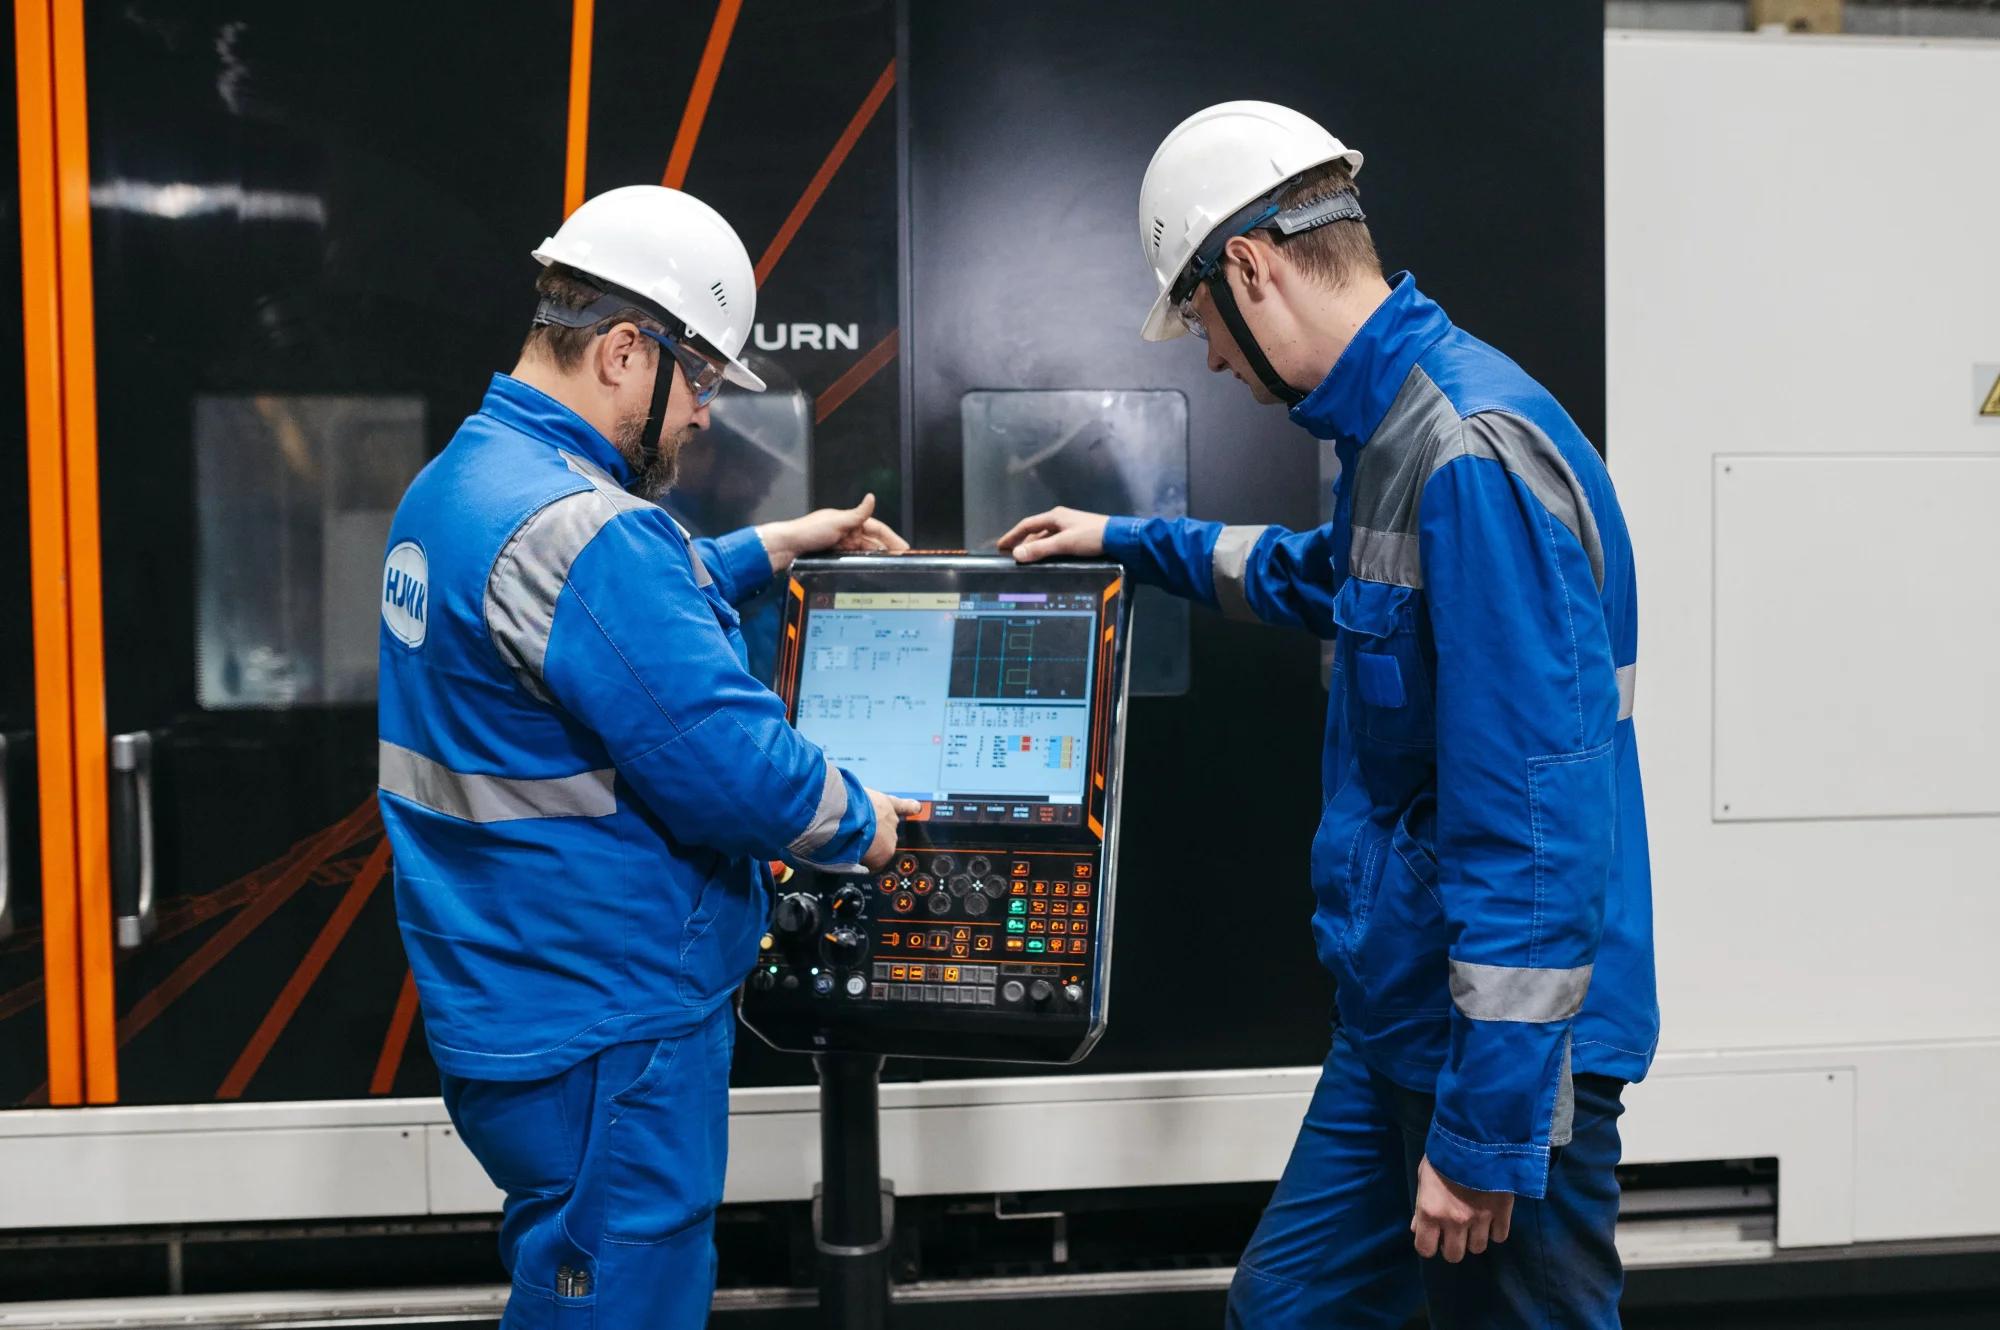
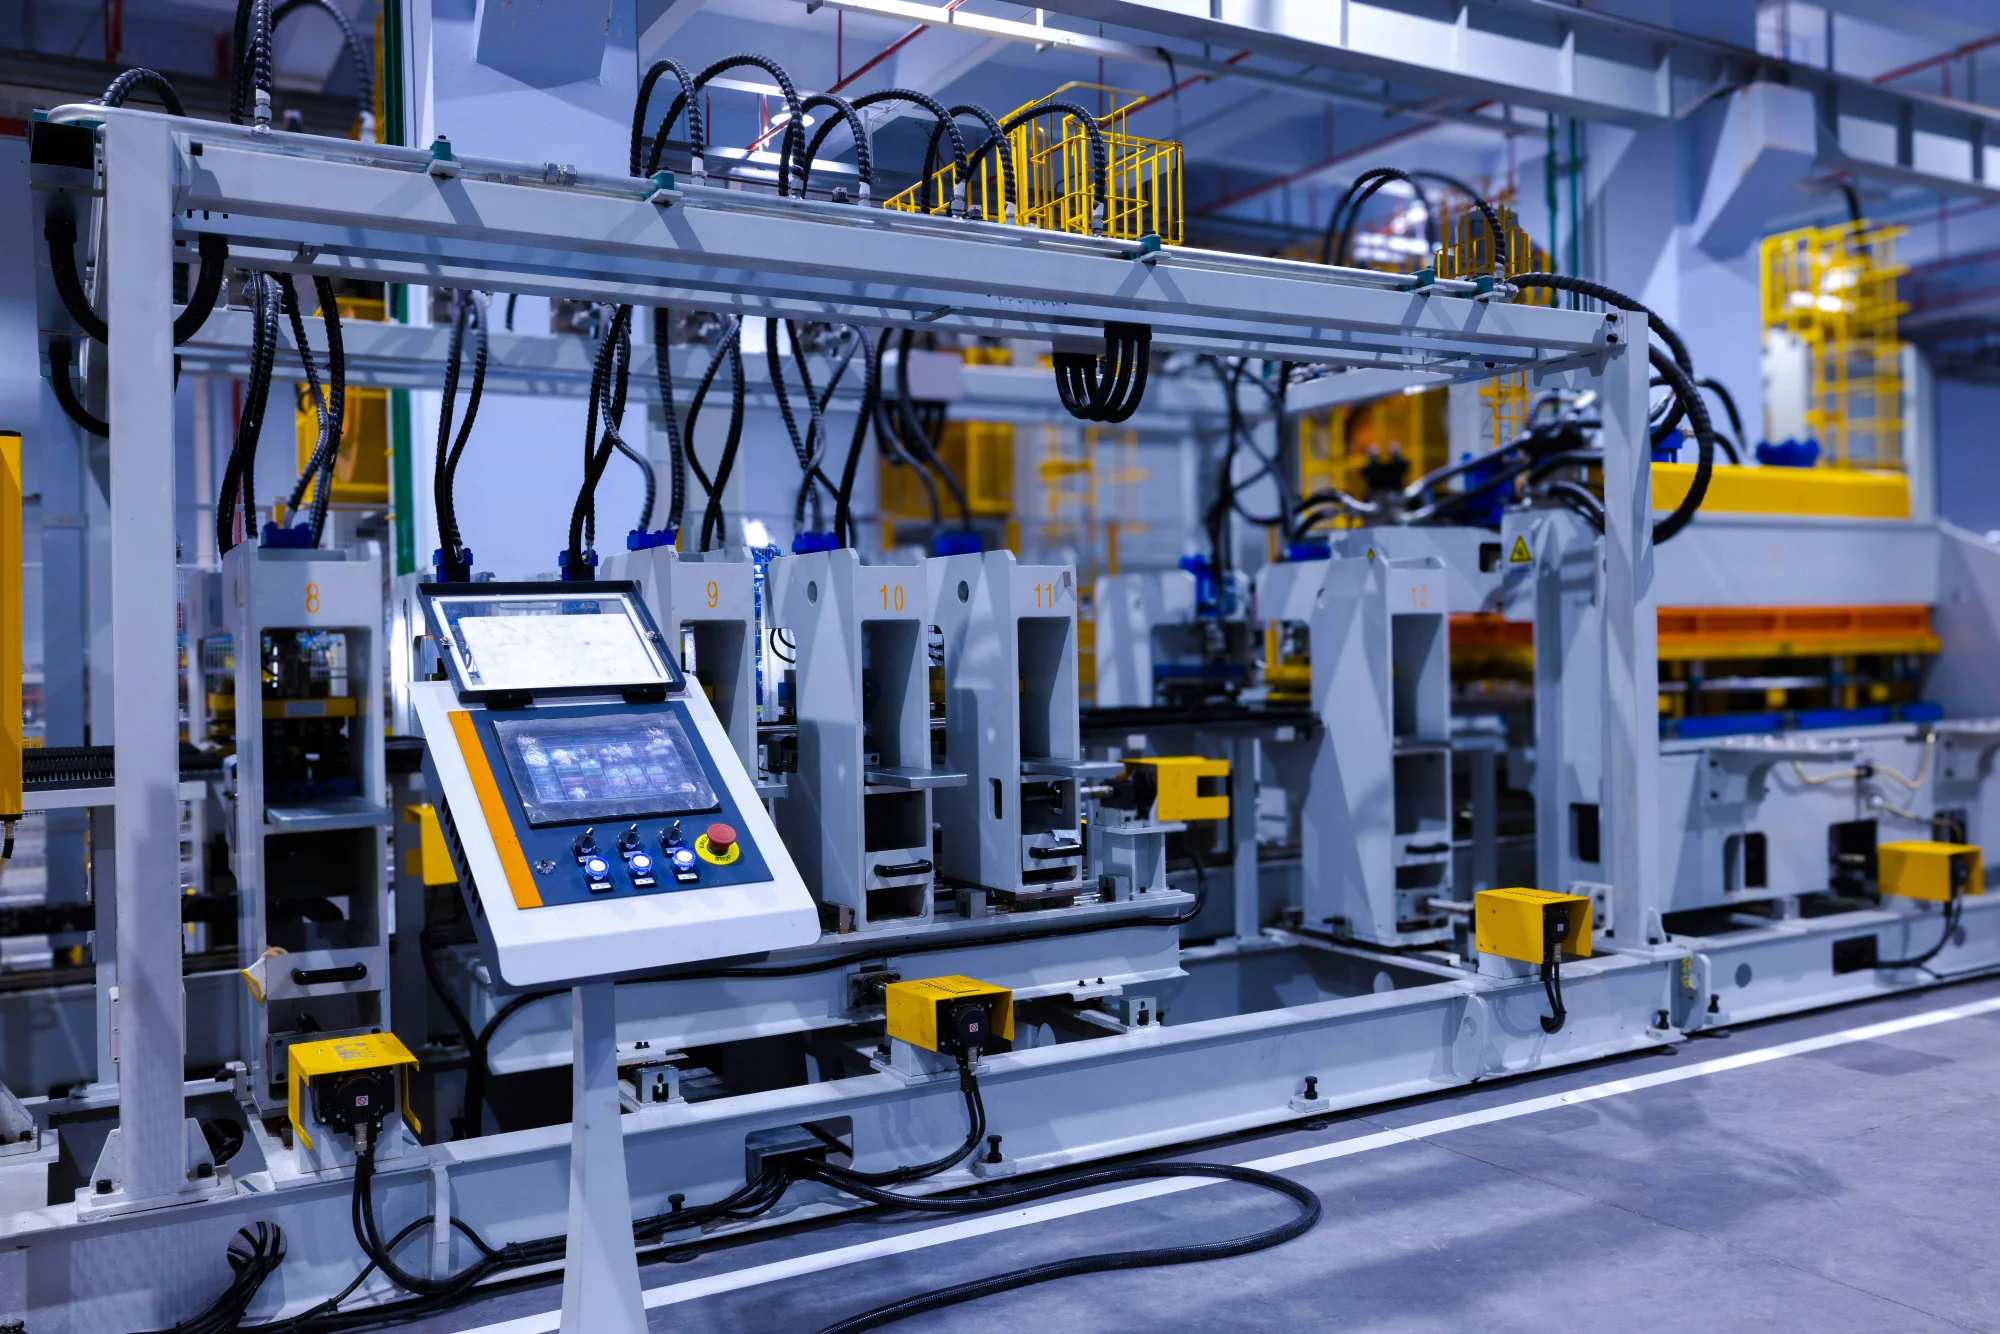
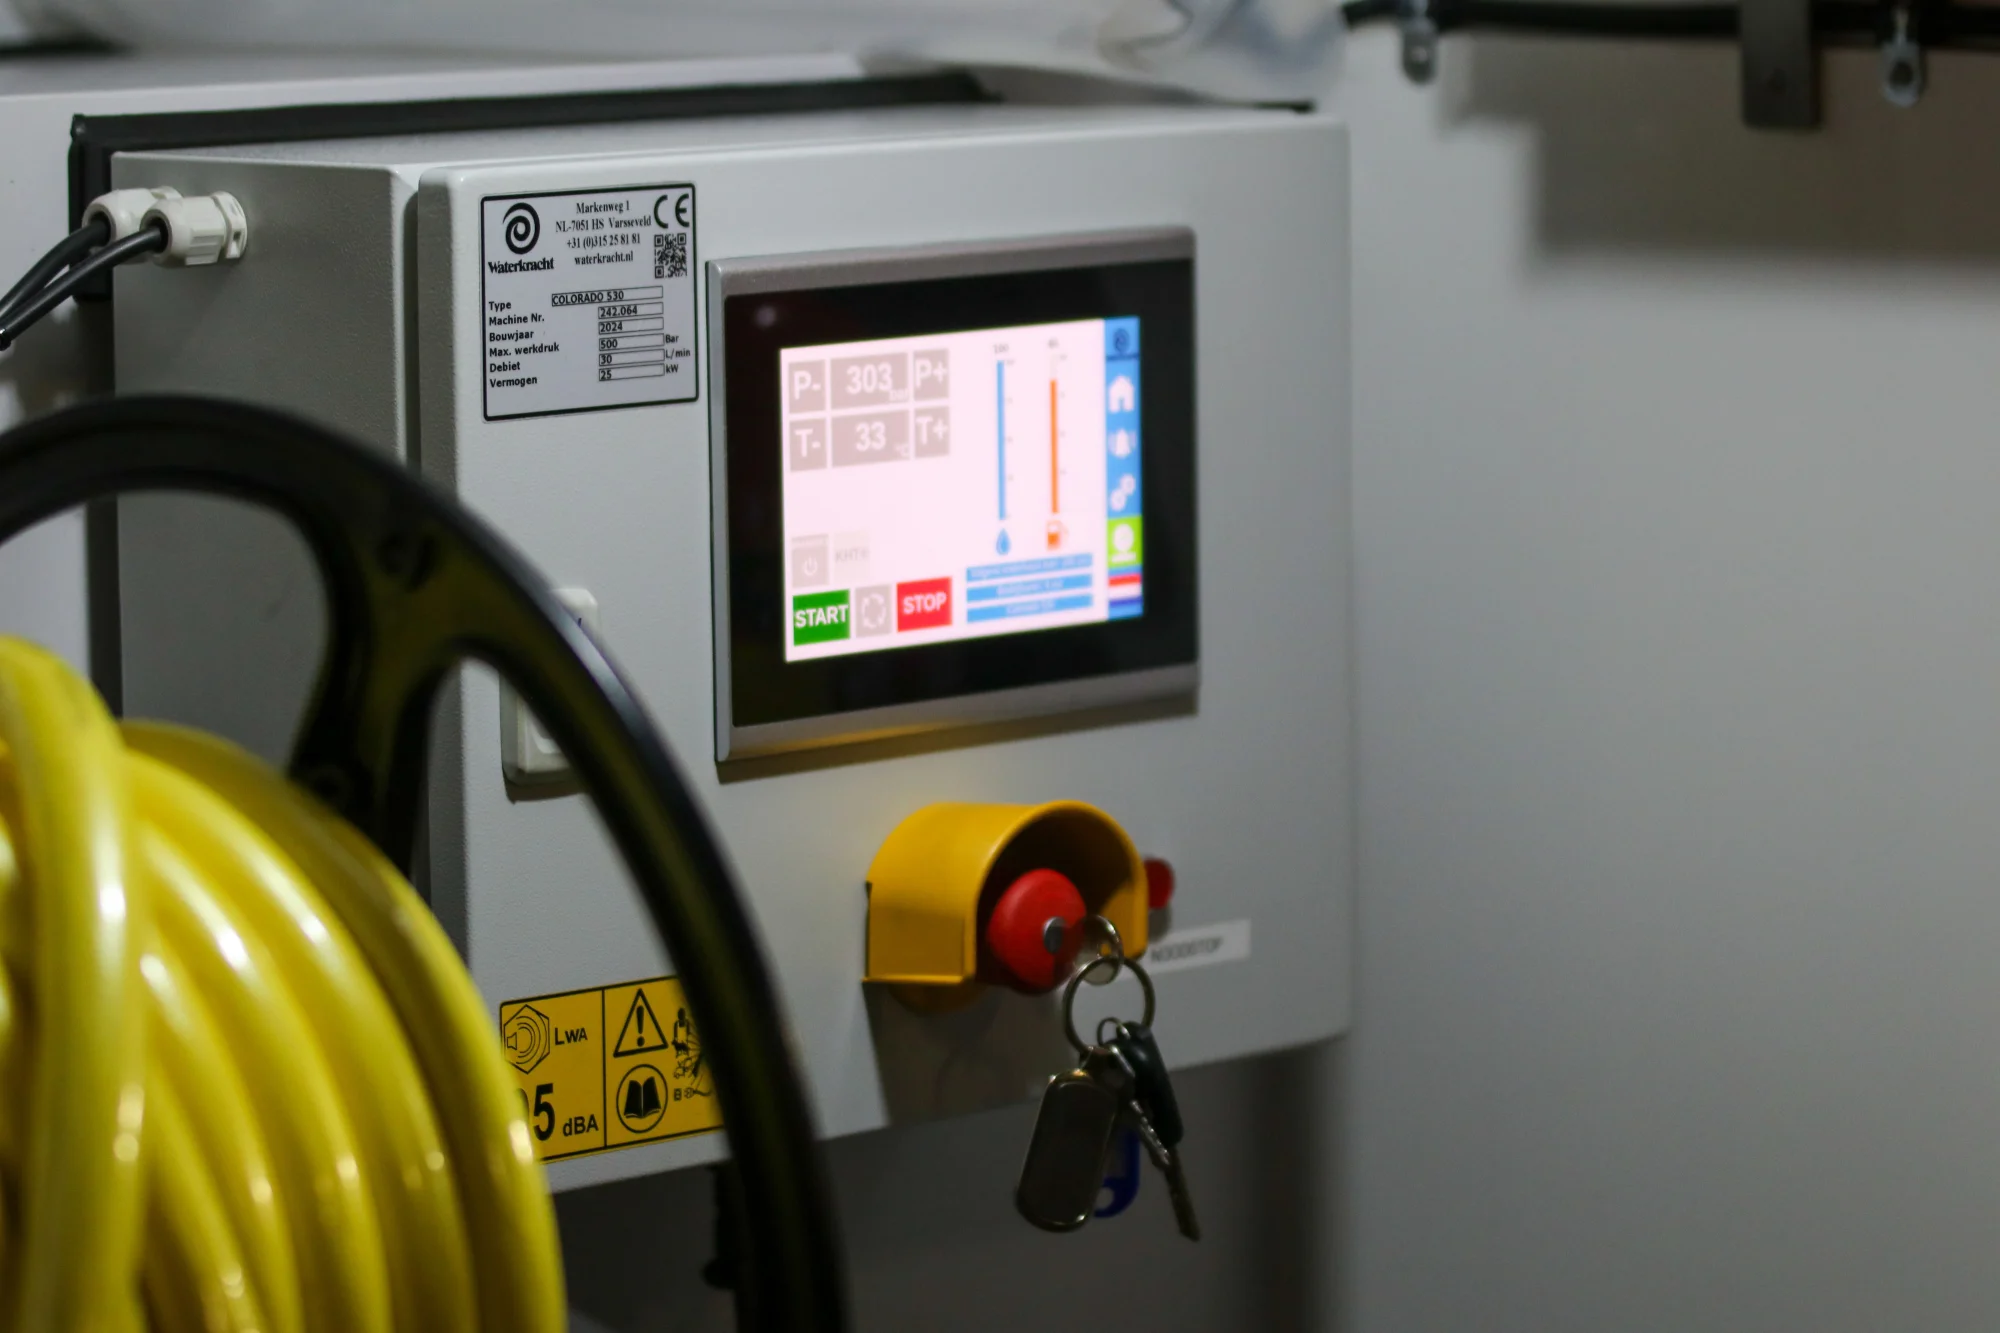
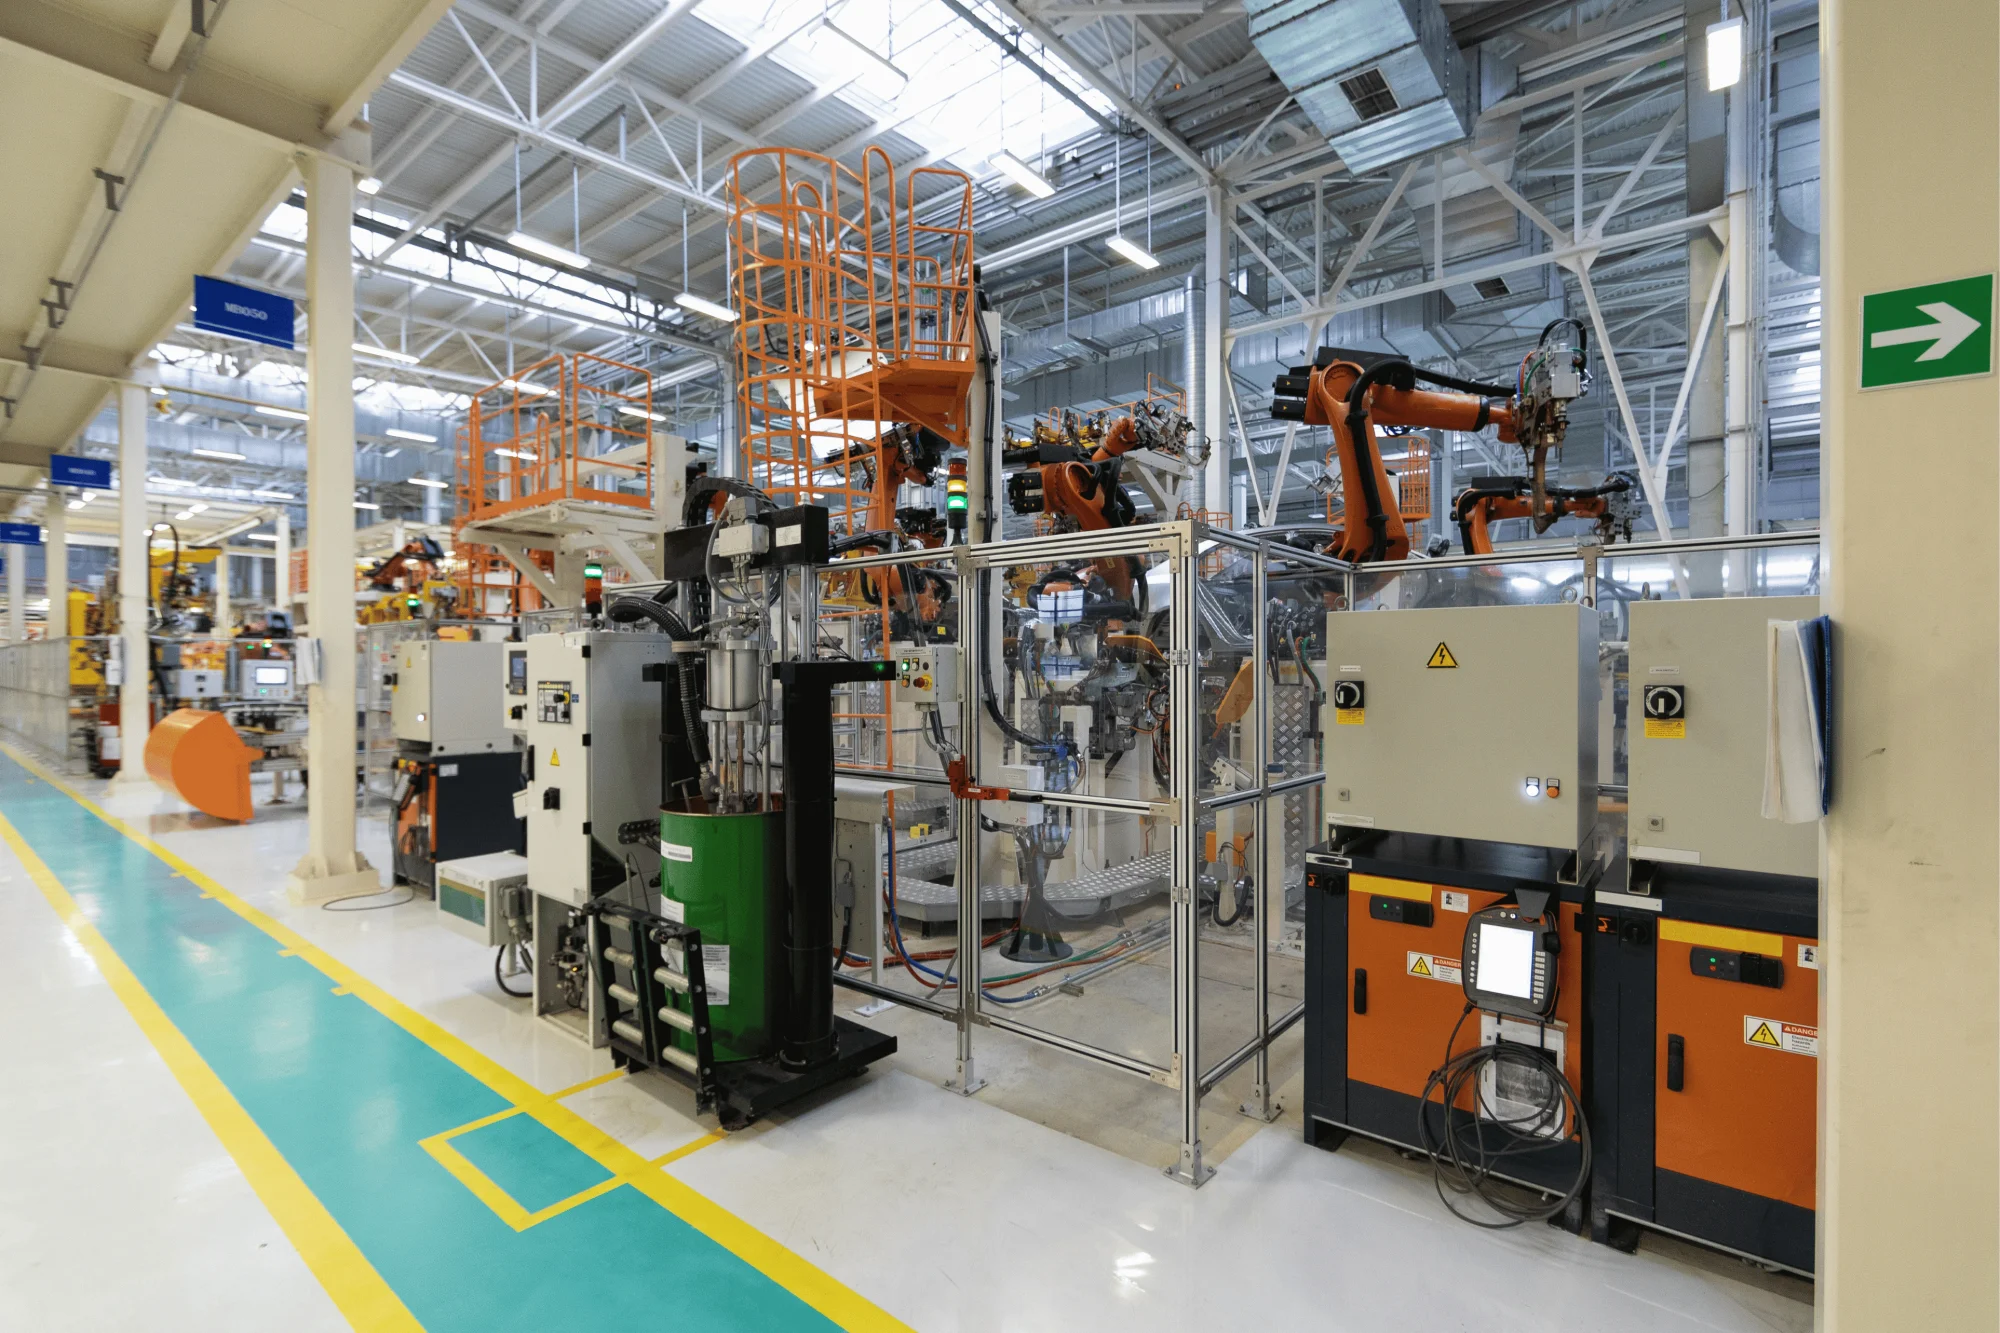
Clique nas imagens para ampliar
Projeto elétrico de automação: etapas, componentes, normas e aplicações industriais
Projeto elétrico de automação organiza requisitos, componentes, etapas de execução e critérios de validação antes da implantação.
O que é um projeto elétrico de automação e qual é sua finalidade?
Definição objetiva
Um projeto elétrico de automação é o conjunto de documentos, critérios técnicos e definições de engenharia que orienta a alimentação elétrica, os comandos, os dispositivos de controle, a instrumentação e a comunicação necessários para automatizar máquinas e processos industriais.
Ele conecta a instalação elétrica ao sistema de controle para que equipamentos operem de forma coordenada, segura e compatível com as necessidades da operação.
Na prática, o projeto pode definir como painéis, CLPs, IHMs, sensores, atuadores, inversores de frequência, soft starters e comandos elétricos serão organizados e integrados.
A solução deve considerar as características do processo, as condições da instalação, os requisitos de manutenção e a possibilidade de futuras ampliações.
Por isso, não se trata apenas de desenhar circuitos: é necessário compreender como a máquina ou a linha produtiva funciona e como seus diferentes sistemas devem interagir.
Para que serve um projeto elétrico de automação?
Entre as principais finalidades estão:
- Organizar a distribuição de energia para máquinas, painéis e dispositivos de campo.
- Definir circuitos de força, comando, controle e sinalização de acordo com a aplicação.
- Estabelecer a comunicação entre sensores, atuadores, CLPs, IHMs e outros equipamentos.
- Padronizar a lógica de operação, os comandos e as condições de funcionamento do processo.
- Apoiar a identificação de falhas, a manutenção e a recuperação de informações técnicas.
- Considerar intertravamentos e condições de segurança aplicáveis à máquina ou à instalação.
- Facilitar a montagem, os testes, o comissionamento, o start-up e futuras alterações.
- Permitir a expansão ou a modernização do sistema sem desconsiderar a infraestrutura existente.
Quando bem elaborado, o projeto contribui para maior controle do processo, padronização das operações, segurança operacional e redução de falhas decorrentes de ligações ou comandos inadequados.
Esses benefícios dependem da qualidade do levantamento, da compatibilidade dos componentes, da execução correta e da validação do sistema em campo.
Quadro conceitual dos elementos envolvidos
| Elemento | Função no sistema de automação |
|---|---|
| Elétrica | Define alimentação, proteção, distribuição, circuitos de força e circuitos de comando dos equipamentos. |
| Controle | Organiza a lógica de operação, os intertravamentos, as sequências e as condições de decisão do processo. |
| Instrumentação | Reúne sensores e dispositivos que medem ou detectam variáveis e estados da máquina ou da linha. |
| Comunicação | Permite a troca de informações entre CLPs, IHMs, dispositivos de campo e outros sistemas compatíveis. |
Essa divisão é conceitual, pois os elementos trabalham de maneira integrada.
Um sensor pode enviar um sinal ao CLP, o CLP pode processar uma condição lógica e um atuador pode receber o comando correspondente.
A IHM, por sua vez, pode apresentar informações ao operador e permitir determinados comandos conforme a arquitetura definida para a aplicação.
Automação industrial não é automação residencial ou predial
A automação industrial tem foco em máquinas, equipamentos, linhas de produção e processos industriais.
Ela normalmente envolve requisitos de controle contínuo ou sequencial, acionamentos elétricos, instrumentação, intertravamentos, manutenção, disponibilidade operacional e integração com painéis e sistemas de comando.
A automação residencial está relacionada ao controle de recursos de uma residência, como iluminação, climatização, segurança e outros sistemas domésticos.
Já a automação predial costuma atender edifícios e instalações comerciais ou corporativas, com aplicações como gerenciamento de iluminação, climatização, acesso e utilidades prediais.
Embora alguns conceitos de controle possam ser semelhantes, os ambientes, os riscos, os níveis de robustez e os requisitos técnicos são diferentes.
Na SS Elétrica e Automação Industrial, o escopo informado para Automação Industrial está direcionado a máquinas, equipamentos e processos industriais.
A empresa atua com implantação, ampliação, adequação, manutenção e modernização de sistemas, buscando integrar elétrica e automação conforme as necessidades reais de cada cliente.
A SS foi fundada em 2026, tem sede em Goiânia-GO e reúne profissionais com mais de 12 anos de experiência acumulada, incluindo a expertise de seus sócios Ronald Diogo e Jeferson Silva.
Conforme a demanda e a responsabilidade técnica aplicável, o desenvolvimento e a execução devem observar as normas pertinentes e podem envolver emissão de ART quando necessária.
Levantamento de requisitos e diagnóstico da operação industrial
Antes de definir diagramas, componentes ou lógicas de controle, é necessário compreender como a operação realmente funciona.
O levantamento de requisitos e o diagnóstico da instalação mostram quais máquinas participam do processo, onde estão os pontos de intervenção, quais sinais precisam ser monitorados e quais limitações elétricas, mecânicas e operacionais devem ser consideradas.
Esse diagnóstico não deve partir de uma solução padronizada.
Uma automação industrial precisa ser dimensionada conforme o processo, o nível de controle desejado, as condições da instalação existente, os riscos envolvidos e os objetivos de operação e manutenção.
Essa análise também ajuda a integrar corretamente elétrica, comandos, instrumentação, comunicação e lógica de controle.
Checklist de informações a levantar
Antes do desenvolvimento técnico, a equipe responsável pelo projeto pode organizar as informações abaixo:
- Processo produtivo: descrição das etapas da operação, sequência de funcionamento, capacidade esperada, pontos de alimentação, transferência, mistura, movimentação, inspeção ou descarga.
- Máquinas e equipamentos: identificação dos motores, bombas, ventiladores, transportadores, válvulas, cilindros, dispositivos de segurança e demais elementos envolvidos.
- Levantamento de cargas: potência instalada, tensão de alimentação, corrente nominal, tipo de partida, regime de funcionamento e necessidade de acionamento por inversor de frequência ou soft starter.
- Sequência de operação: condições que iniciam, interrompem, bloqueiam ou liberam cada etapa do processo.
- Sinais de entrada e saída: sensores, botoeiras, chaves, pressostatos, termostatos, encoders, transmissores, válvulas, contatores, motores e outros dispositivos de campo.
- Tipos de sinais: entradas e saídas digitais, sinais analógicos, pulsos, comunicação entre equipamentos e eventuais redes industriais.
- Condições ambientais: presença de poeira, umidade, calor, vibração, agentes químicos, áreas externas ou outros fatores que possam influenciar painéis, cabos e dispositivos.
- Espaço físico: local disponível para painéis, eletrocalhas, conduítes, caixas de passagem, interfaces de operação e acesso para inspeção ou manutenção.
- Infraestrutura existente: alimentação elétrica, aterramento, caminhos de cabos, capacidade dos quadros, painéis instalados, redes de comunicação e disponibilidade de pontos de conexão.
- Histórico de falhas: paradas recorrentes, alarmes, queima de componentes, perda de sinais, falhas de comunicação e intervenções realizadas anteriormente.
- Necessidades de manutenção: facilidade de acesso, identificação de componentes, disponibilidade de peças, diagnóstico de falhas, possibilidade de operação manual e requisitos de treinamento.
- Expansões previstas: novas máquinas, aumento de pontos de controle, integração com outros setores ou necessidade de ampliar a capacidade do sistema futuramente.
O levantamento de cargas deve ser relacionado à forma como os equipamentos operam.
Uma carga que funciona continuamente pode exigir uma análise diferente daquela submetida a partidas frequentes, variações de velocidade ou reversões.
Da mesma forma, a escolha de um dispositivo de acionamento deve considerar o comportamento do motor, a característica da carga e a estratégia de controle do processo.
Perguntas para as equipes de operação e manutenção
A participação de quem opera e mantém a instalação é importante porque essas equipes conhecem situações que nem sempre aparecem em desenhos antigos ou manuais.
Algumas perguntas úteis são:
- Qual é a sequência normal de funcionamento da máquina ou linha?
- O que deve acontecer quando um sensor não confirma uma etapa do processo?
- Quais condições precisam impedir a partida ou interromper o funcionamento?
- Existem comandos manuais utilizados durante setup, limpeza, inspeção ou manutenção?
- Quais alarmes são mais frequentes e como a equipe identifica a causa da falha?
- Há equipamentos que precisam continuar funcionando quando outro ponto da linha é interrompido?
- Quais componentes apresentam maior dificuldade de acesso, diagnóstico ou substituição?
- Existem diferenças entre a operação prevista pelo fabricante e a forma como a máquina é utilizada atualmente?
- Quais informações devem ser exibidas na IHM ou em outro dispositivo de interface?
- Há necessidade de registrar estados, falhas, contagens, temperaturas, pressões, velocidades ou outros dados do processo?
- Quais intervenções exigem parada total, isolamento de energia ou autorização específica?
- Existe documentação atualizada dos painéis, programas, cabos, endereços de sinais e componentes instalados?
As respostas não substituem a análise de engenharia, mas ajudam a identificar requisitos funcionais, condições de segurança e necessidades de manutenção que poderiam ser omitidos em uma especificação baseada apenas na observação dos equipamentos.
Avaliação de máquinas e linhas existentes
Em máquinas já instaladas, o diagnóstico deve verificar a condição real do sistema, e não apenas a documentação disponível.
Diagramas podem estar desatualizados, componentes podem ter sido substituídos por equivalentes e a lógica de controle pode conter alterações feitas ao longo da operação.
Por isso, é recomendável confrontar documentos, inspeção visual, identificação em campo e comportamento funcional do equipamento.
A avaliação pode incluir:
- conferência das tensões de alimentação e dos circuitos de comando;
- identificação de disjuntores, fusíveis, contatores, relés, fontes e dispositivos de proteção;
- verificação do estado de bornes, canaletas, barramentos, cabos e conexões;
- identificação do CLP, módulos de expansão, IHM, inversores, soft starters e interfaces de comunicação;
- comparação entre a lista de entradas e saídas prevista e os sinais efetivamente utilizados;
- análise de sensores, atuadores e instrumentos instalados no campo;
- verificação de interferências, ruídos elétricos, perdas de comunicação e instabilidades de sinais;
- avaliação do espaço disponível para manutenção, dissipação térmica e futuras ampliações;
- identificação de componentes obsoletos, sem suporte ou incompatíveis com a expansão pretendida;
- registro das condições que podem afetar a segurança da operação e da manutenção.
Quando uma máquina integra uma linha, também é necessário avaliar as interfaces entre equipamentos.
A liberação de uma etapa pode depender da confirmação de outra; uma falha em um transportador pode exigir a parada coordenada de dispositivos anteriores; e um sinal de campo pode ser compartilhado com sistemas distintos.
Sem compreender essas dependências, uma alteração localizada pode provocar falhas de sequência, perda de produtividade ou condições inseguras.
A análise deve considerar ainda a diferença entre corrigir um defeito pontual, adequar um comando, substituir um componente, modernizar o controle ou preparar uma expansão.
Cada objetivo pode exigir níveis diferentes de levantamento, documentação, testes e validação.
Personalização e integração entre elétrica e automação
A solução técnica deve refletir as necessidades reais do cliente, o estado da infraestrutura e a criticidade do processo.
Não existe uma combinação universal de CLP, sensores, acionamentos, painéis ou redes que seja adequada para todas as indústrias.
A especificação precisa considerar requisitos elétricos, lógica de controle, instrumentação, segurança, manutenção e possibilidade de evolução.
Essa visão integrada evita que o sistema elétrico seja tratado separadamente da automação.
O painel precisa atender à alimentação e à proteção dos circuitos, mas também deve permitir organização dos comandos, identificação dos sinais, dissipação adequada, acesso para manutenção e expansão compatível com o projeto.
Da mesma forma, a lógica do CLP deve representar a sequência real da operação e incorporar permissivos, alarmes, intertravamentos e modos de funcionamento coerentes com a máquina.
Na SS Elétrica e Automação Industrial, a atuação informada abrange implantação, ampliação, adequação, manutenção, conserto e modernização de sistemas de automação industrial.
Com profissionais que reúnem mais de 12 anos de experiência acumulada e uma empresa fundada em 2026 pelos sócios Ronald Diogo e Jeferson Silva, a abordagem apresentada é orientada à integração entre elétrica e automação, sem substituir o diagnóstico específico de cada instalação.
A SS tem sede em Goiânia-GO e informa capacidade de atendimento em diversas regiões do Brasil.
Para uma avaliação técnica, o caminho adequado é reunir documentos disponíveis, histórico de falhas, requisitos de operação e informações da infraestrutura, permitindo que a solução seja definida de acordo com as características da máquina, da linha e do processo industrial.
Etapas de desenvolvimento do projeto e documentação técnica
Desenvolver um projeto elétrico de automação exige transformar as necessidades do processo industrial em uma solução documentada, verificável e executável.
O fluxo normalmente envolve concepção, levantamento de requisitos, especificação de componentes, elaboração de desenhos, definição da lógica de controle, validação técnica e preparação para montagem, instalação e testes.
A documentação não é apenas um registro administrativo.
Ela orienta a montagem, facilita a manutenção, apoia o diagnóstico de falhas, reduz ambiguidades entre elétrica e automação e preserva o conhecimento técnico quando a instalação é ampliada ou modificada.
O nível de detalhamento deve ser compatível com a complexidade da máquina, da linha e dos riscos envolvidos.
Etapas de desenvolvimento do projeto
-
Levantamento do processo e dos requisitos
A primeira etapa consiste em compreender o funcionamento da máquina ou linha, suas etapas produtivas, condições de operação, pontos de intervenção, limitações da instalação e necessidades das equipes de operação e manutenção.
Devem ser observados, conforme aplicável, cargas elétricas, motores, dispositivos de campo, condições ambientais, espaço disponível para painéis, infraestrutura de cabos, alimentação existente e possibilidades de expansão.
-
Definição da arquitetura de automação
Com base nos requisitos levantados, define-se a relação entre painéis, CLPs, IHMs, sensores, atuadores, dispositivos de acionamento e redes ou meios de comunicação necessários.
Essa arquitetura deve considerar a função de cada equipamento, a disponibilidade de sinais, a necessidade de comando local, a interação com sistemas existentes e a facilidade de manutenção.
-
Especificação técnica dos componentes
A seleção deve considerar tensão, corrente, potência, tipo de sinal, ambiente de instalação, capacidade de expansão, compatibilidade entre dispositivos, requisitos de proteção e disponibilidade de manutenção.
Não existe uma combinação universal de componentes: a escolha depende do processo, dos riscos, da estratégia de controle e das características da instalação.
-
Elaboração dos diagramas e documentos de engenharia
Nesta fase são organizadas as representações elétricas e funcionais do sistema.
Os desenhos devem permitir identificar circuitos de força, circuitos de comando, bornes, cabos, dispositivos de proteção, entradas e saídas, intertravamentos e conexões entre equipamentos.
A documentação deve utilizar uma identificação coerente para que o mesmo componente possa ser localizado no diagrama, no painel e na lista de materiais.
-
Desenvolvimento da lógica de controle
A sequência operacional é convertida em condições de partida, parada, permissivos, alarmes, intertravamentos e modos de operação.
Também devem ser definidos comportamentos para falhas de sensores, perda de comunicação, atuação de proteções, parada de emergência e retorno de energia, sempre de acordo com a análise técnica aplicável ao equipamento.
-
Validação com as partes envolvidas
Antes da montagem, a solução deve ser revisada com representantes da engenharia, operação, manutenção e, quando aplicável, segurança.
Essa revisão ajuda a confirmar se a lógica representa o processo real, se os pontos de acesso são suficientes, se os comandos são compreensíveis e se a manutenção conseguirá identificar e testar os circuitos.
-
Preparação para montagem e instalação
Após a validação, os documentos servem de referência para montagem de painéis, instalação de dispositivos, identificação de condutores, lançamento de cabos, conexão de instrumentos e configuração dos equipamentos.
Alterações realizadas durante a execução devem ser registradas para que a documentação final corresponda à instalação efetivamente entregue.
Exemplo genérico de estrutura documental
Uma estrutura documental pode ser organizada em grupos, conforme o escopo e a complexidade do projeto:
- Informações gerais: identificação do equipamento ou processo, revisão do documento, objetivo, limites de fornecimento e premissas técnicas.
- Memorial descritivo: descrição da solução, modos de operação, critérios de comando, requisitos de alimentação e condições relevantes para instalação e manutenção.
- Diagramas unifilares: representação resumida da distribuição elétrica, alimentadores, proteções e principais cargas.
- Diagramas de força: circuitos destinados à alimentação e ao acionamento de motores, resistências, válvulas, inversores, soft starters e demais cargas.
- Diagramas de comando: circuitos de controle, permissivos, intertravamentos, relés, contatores, botoeiras, sinalizações e interfaces com o sistema de automação.
- Arquitetura de automação: relação entre CLP, IHM, módulos, painéis, dispositivos de campo e meios de comunicação.
- Lista de entradas e saídas: identificação dos sinais digitais e analógicos, origem, destino, endereço ou canal e descrição funcional.
- Lista de materiais: componentes previstos, quantidades, características técnicas e referências necessárias à montagem ou à manutenção.
- Layout e disposição de painel: posição de equipamentos, canaletas, trilhos, bornes, separação de circuitos e espaços destinados à expansão.
- Tabelas de cabos e bornes: origem, destino, identificação, tipo de sinal e ponto de conexão.
- Matriz de causa e efeito: relação entre eventos, condições de processo, alarmes, ações de controle e respostas esperadas.
- Lógica funcional: descrição das sequências, modos de operação, permissivos, falhas e condições de reset.
- Registro de revisões: histórico das alterações feitas no projeto, na montagem, na programação ou na instalação.
Essa organização é um exemplo educacional.
O conjunto efetivo de documentos deve ser definido conforme o escopo contratado, a criticidade do processo, a complexidade dos equipamentos e as normas técnicas aplicáveis.
Diagramas de força e diagramas de comando
Os diagramas de força representam os circuitos responsáveis por transportar e controlar a energia destinada às cargas.
Neles podem aparecer alimentadores, disjuntores, fusíveis, seccionamento, contatores, relés de sobrecarga, inversores de frequência, soft starters, motores e outros dispositivos relacionados ao acionamento.
A representação deve permitir verificar a sequência de alimentação, a proteção prevista e os pontos de isolamento.
Os diagramas de comando representam como os dispositivos de controle determinam o funcionamento do circuito.
Podem incluir botoeiras, seletores, contatos auxiliares, relés, entradas e saídas de CLP, sinais de falha, permissivos, intertravamentos, comandos de partida e parada e sinalizações.
Enquanto o circuito de força está relacionado à energia da carga, o circuito de comando descreve a lógica elétrica ou eletrônica que autoriza, bloqueia ou sinaliza sua operação.
A separação conceitual entre força e comando facilita a análise, mas os dois circuitos precisam ser projetados de forma integrada.
Um comando pode depender de uma proteção elétrica, de um sinal de processo ou de uma condição recebida pelo CLP.
Da mesma forma, a escolha de um dispositivo de acionamento pode influenciar a lógica, os sinais disponíveis, a dissipação térmica e os procedimentos de manutenção.
Em sistemas com inversores de frequência ou soft starters, a documentação deve esclarecer as conexões de potência, os comandos de habilitação, as referências de velocidade ou operação, os sinais de falha e as condições de reset.
A forma de controle pode variar entre sinais digitais, sinais analógicos, comunicação ou combinação desses recursos, sempre conforme a arquitetura definida para o sistema.
Lista de entradas e saídas de automação
A lista de I/O, ou lista de entradas e saídas, relaciona os sinais que conectam o processo ao sistema de controle.
Ela funciona como uma ponte entre a instrumentação, os dispositivos de campo, o painel e a programação do CLP.
Além de apoiar a definição dos módulos, a lista orienta a identificação dos bornes, os testes de continuidade e a validação funcional.
Os sinais podem incluir:
- Entradas digitais: estados de contato, sensores de presença, chaves de posição, pressostatos, termostatos, proteções, permissivos e indicações de falha.
- Saídas digitais: acionamento de contatores, válvulas, sinalizadores, relés, comandos de habilitação e dispositivos auxiliares.
- Entradas analógicas: medições contínuas de temperatura, pressão, nível, vazão, posição, corrente, tensão ou outras grandezas compatíveis com o processo.
- Saídas analógicas: referências proporcionais para acionamentos, válvulas, controladores ou outros dispositivos que aceitem esse tipo de comando.
- Sinais de comunicação: dados trocados entre CLPs, IHMs, inversores, módulos remotos e outros equipamentos conectados por uma rede industrial.
Uma lista bem estruturada pode conter, para cada ponto, a identificação do sinal, a descrição funcional, o tipo de entrada ou saída, a origem, o destino, o painel, o módulo, o canal, o borne, a faixa de sinal e observações de teste.
Em aplicações mais complexas, também pode indicar a condição normal, o estado considerado seguro, o comportamento diante de falha e a relação com alarmes ou intertravamentos.
A definição da lista de I/O deve ser revisada contra os diagramas, a arquitetura de automação, a lógica funcional e os dispositivos realmente instalados.
Divergências entre esses documentos podem gerar pontos sem comando, sinais invertidos, endereçamento incorreto ou dificuldades durante o comissionamento.
Checklist de validação antes da montagem
Antes de liberar a documentação para montagem, uma revisão técnica pode verificar:
- O objetivo e os limites do sistema estão claramente descritos.
- As cargas, alimentações e dispositivos de proteção foram identificados.
- Os diagramas de força representam os circuitos previstos para os equipamentos.
- Os diagramas de comando incluem partidas, paradas, permissivos e intertravamentos necessários.
- Os componentes possuem identificação consistente em todos os documentos.
- A lista de I/O está compatível com os dispositivos de campo e os módulos de controle.
- Os sinais digitais, analógicos e de comunicação foram diferenciados.
- Os bornes, cabos e pontos de conexão estão suficientemente identificados.
- A arquitetura contempla a interação entre CLP, IHM, acionamentos e dispositivos de campo.
- Foram consideradas as condições de manutenção, diagnóstico e expansão futura.
- Os requisitos de segurança e as regulamentações aplicáveis foram encaminhados para avaliação técnica.
- As alterações em relação à instalação existente foram registradas.
- A documentação foi revisada pelas áreas responsáveis antes do início da montagem.
Esse cuidado ajuda a reduzir retrabalho e fornece uma base mais confiável para montagem, programação, testes e comissionamento.
Em projetos de implantação, ampliação, adequação ou modernização, a qualidade da documentação deve acompanhar a solução técnica, permitindo que a integração entre elétrica e automação seja compreendida e mantida ao longo do ciclo de vida da instalação.
Componentes e sistemas envolvidos na automação industrial
Uma solução de automação industrial é formada pela integração entre alimentação elétrica, comandos, controle, instrumentação e interface de operação.
Os componentes são selecionados conforme o processo, a potência das cargas, a quantidade de sinais, as condições ambientais, os requisitos de segurança e a possibilidade de expansão.
Portanto, não existe uma especificação universal aplicável a todas as máquinas ou linhas.
Principais componentes e suas funções
| Componente | Função no sistema | Relação com o processo |
|---|---|---|
| Painel de automação | Reunir e proteger dispositivos de controle, proteção, alimentação e comunicação | Centraliza parte da lógica, da distribuição e das conexões do sistema |
| CLP | Executar a lógica programada a partir dos sinais recebidos | Coordena sequências, permissões, alarmes e comandos da máquina |
| IHM | Apresentar informações e permitir interação do operador | Exibe estados, mensagens, parâmetros e comandos autorizados |
| Inversor de frequência | Controlar a velocidade e outros parâmetros de motores compatíveis | Permite ajustar o acionamento conforme a necessidade do processo |
| Soft starter | Controlar a partida e a parada de motores elétricos | Pode reduzir esforços associados ao acionamento, conforme o dimensionamento |
| Sensores | Detectar presença, posição, temperatura, pressão, nível ou outras grandezas | Fornecem informações sobre as condições reais do processo |
| Atuadores | Executar uma ação comandada pelo sistema | Movimentam, acionam, regulam ou interrompem elementos da máquina |
| Comandos elétricos | Realizar manobras, permissões, bloqueios e acionamentos | Conectam a lógica de controle às funções elétricas da instalação |
A composição do painel e a arquitetura de controle dependem da análise técnica do equipamento.
Uma máquina com poucos motores e sinais discretos pode exigir uma estrutura diferente de uma linha com diversos acionamentos, instrumentos analógicos, comunicação entre equipamentos e necessidade de supervisão local.
Sinais digitais e analógicos
Os sinais de entrada e saída representam a comunicação entre o processo e o sistema de controle.
A identificação correta desses pontos é essencial para definir módulos, bornes, cabos, proteções, endereçamento e lógica de programação.
Entre os sinais digitais, podem estar:
- Botoeiras de partida, parada e reset.
- Sensores de presença ou posição com estados ligado e desligado.
- Chaves de fim de curso.
- Contatos auxiliares de contatores e relés.
- Sinais de falha ou pronto de inversores e soft starters.
- Comandos para ligar ou desligar motores, válvulas e sinalizadores.
- Intertravamentos associados à segurança e às condições de operação.
Os sinais analógicos representam valores variáveis dentro de uma faixa.
Exemplos educacionais incluem medição de temperatura, pressão, nível, vazão, velocidade ou referência de operação.
Dependendo do instrumento e da arquitetura adotada, esses sinais podem ser utilizados para monitoramento, controle, alarmes e ajustes de processo.
Na definição dos pontos de entrada e saída, é necessário verificar o tipo de sinal, a faixa de medição, a compatibilidade elétrica, a resolução necessária, o isolamento e a forma de diagnóstico.
Uma lista de I/O bem estruturada também facilita a montagem, os testes, a manutenção e futuras ampliações.
Interação entre CLP e IHM
O CLP executa a lógica de controle, enquanto a IHM funciona como uma interface entre o operador e o sistema.
A comunicação entre os dois deve ser planejada de acordo com os protocolos, os endereços, os parâmetros e as funções efetivamente necessárias ao processo.
Em uma aplicação industrial, a IHM pode apresentar estados de motores, permissões, alarmes, falhas, contadores, valores de processo e telas de operação.
Também pode permitir comandos e ajustes, desde que essas funções estejam previstas na lógica e protegidas por critérios de acesso e segurança operacional.
A relação entre CLP e IHM deve evitar que a interface seja tratada apenas como uma tela de comandos.
A informação exibida precisa ser coerente com a lógica implementada, com identificação clara dos estados e com mensagens que auxiliem a operação e a manutenção.
Alterações de endereçamento, módulos ou lógica devem ser refletidas na documentação do sistema para reduzir ambiguidades durante intervenções futuras.
Acionamento com inversores de frequência e soft starters
Inversores de frequência e soft starters são soluções distintas para o acionamento de motores.
A escolha depende do comportamento requerido pelo processo, das características da carga, da estratégia de controle, das condições de partida e dos requisitos elétricos do equipamento.
O inversor de frequência pode ser utilizado quando o processo exige variação de velocidade, rampas de aceleração e desaceleração ou integração com uma lógica de controle.
Além da conexão de potência, sua aplicação pode envolver parametrização, sinais de comando, referências de velocidade, retorno de status e tratamento de falhas.
A soft starter atua principalmente no gerenciamento da partida e da parada do motor, conforme a aplicação e o dimensionamento.
Ela não deve ser tratada como substituta automática de um inversor de frequência, pois suas funções e possibilidades de controle são diferentes.
Em ambos os casos, o projeto deve considerar proteção, dissipação térmica, compatibilidade com o motor, seção e encaminhamento dos cabos, aterramento, interferências eletromagnéticas, ventilação do painel e comunicação com o CLP.
A parametrização também precisa estar documentada para facilitar a manutenção e a reposição dos componentes.
Compatibilidade, manutenção e expansão futura
A seleção de componentes deve considerar mais do que a função imediata.
É importante avaliar a compatibilidade elétrica e de comunicação, a disponibilidade de peças, a facilidade de diagnóstico, a padronização da montagem, o espaço no painel e a possibilidade de incluir novos pontos ou equipamentos.
Antes de substituir um componente, é necessário conferir tensão, corrente, tipo de sinal, protocolo de comunicação, capacidade dos módulos, lógica existente e características da carga.
Uma troca aparentemente simples pode exigir alterações em diagramas, endereçamento, programação, parametrização e telas da IHM.
Também é recomendável manter identificados os cabos, bornes, dispositivos e pontos de entrada e saída.
Diagramas atualizados, listas de componentes e registros das alterações contribuem para intervenções mais seguras e para a continuidade da manutenção.
Quando o sistema está integrado a redes industriais ou à infraestrutura de comunicação, a análise deve incluir a arquitetura de redes aplicável ao equipamento.
Na SS Elétrica e Automação Industrial, o serviço de Automação Industrial pode envolver implantação, ampliação, adequação, manutenção, conserto e modernização de sistemas, com integração entre elétrica e automação conforme as necessidades reais de cada operação.
A empresa foi fundada em 2026, reúne a experiência acumulada superior a 12 anos de seus profissionais e atua a partir de Goiânia-GO com atendimento nacional informado.
Em uma avaliação técnica, a definição dos componentes deve ser vinculada ao processo, à instalação existente e às possibilidades de manutenção e expansão, e não a uma lista fixa de equipamentos.
Integração elétrica, lógica de controle, comissionamento e start-up
A integração é a etapa em que o projeto elétrico de automação deixa de ser apenas documentação técnica e passa a ser verificado como um sistema único.
Ela conecta a infraestrutura elétrica, os painéis, os dispositivos de campo, a lógica do CLP, a interface da IHM e os comandos necessários para que máquinas e processos operem de forma coerente e segura.
Em uma implantação, ampliação, adequação ou modernização, não basta confirmar se cada componente foi instalado.
É necessário verificar se a alimentação chega corretamente aos circuitos, se os sinais são identificados conforme a documentação, se a lógica responde às condições reais do processo e se os dispositivos de proteção e intertravamento impedem operações indevidas.
Por isso, um projeto elétrico de automação deve ser analisado em conjunto com a montagem, a parametrização, os testes funcionais e o comissionamento.
Fluxo de integração entre campo, painel e supervisão local
A integração pode ser compreendida como um fluxo de informações e comandos entre três níveis principais:
- Campo: reúne sensores, atuadores, motores, válvulas, chaves, dispositivos de segurança e demais elementos instalados próximos à máquina ou ao processo. Os sensores enviam informações ao sistema, enquanto os atuadores executam as ações determinadas pela lógica de controle.
- Painel: concentra componentes como disjuntores, fontes, relés, contatores, CLPs, módulos de entrada e saída, inversores de frequência, soft starters, bornes e elementos de comando. Nesse nível, ocorre o tratamento dos sinais, a distribuição de energia e a execução da lógica programada.
- Supervisão e operação local: envolve IHMs e outros recursos de interface que permitem visualizar estados, alarmes, permissões, variáveis e comandos disponíveis ao operador, conforme a arquitetura definida para a aplicação.
A verificação deve acompanhar o caminho completo do sinal.
Um sensor de presença, por exemplo, precisa estar corretamente alimentado, conectado ao ponto de entrada previsto, identificado na documentação e interpretado pela lógica do CLP.
A resposta correspondente deve acionar o elemento correto, respeitando permissões, temporizações e condições de segurança.
Na IHM, a indicação apresentada ao operador também deve corresponder ao estado real do equipamento.
Esse fluxo evita problemas como inversão de cabos, endereçamento incorreto, sinais trocados, comandos sem retorno, parametrização inadequada de acionamentos e divergências entre o desenho elétrico e o programa de controle.
A avaliação deve considerar ainda a separação entre circuitos de potência, comando, instrumentação e comunicação, quando aplicável, além das condições ambientais e da acessibilidade para manutenção.
Checklist de testes funcionais
Os testes precisam ser planejados de acordo com o processo, os riscos e a documentação disponível.
Um checklist genérico pode incluir:
- Conferir a identificação de cabos, bornes, componentes, entradas e saídas.
- Verificar a continuidade dos circuitos e a correspondência entre campo, painel e documentação.
- Confirmar a alimentação dos circuitos de comando, controle e dispositivos de campo.
- Avaliar polaridade, níveis de sinal e condições de conexão dos instrumentos aplicáveis.
- Testar individualmente entradas digitais, entradas analógicas, saídas digitais e saídas analógicas.
- Validar a leitura de sensores e a resposta dos atuadores.
- Conferir o sentido de rotação e os comandos de motores somente após a liberação das condições necessárias.
- Verificar parâmetros de inversores de frequência e soft starters conforme os requisitos do equipamento e do processo.
- Testar comandos locais, comandos pela IHM e permissões de operação.
- Confirmar alarmes, mensagens, sinalizações e estados apresentados na interface.
- Simular condições normais, falhas previsíveis e perda de permissões de funcionamento.
- Registrar não conformidades, ajustes realizados e itens que dependam de correção antes da liberação.
Quando houver instrumentos analógicos, a validação deve observar a escala configurada, a unidade de engenharia, os limites de operação e o comportamento do sinal diante de variações controladas.
Em sinais digitais, é importante confirmar se o estado ativo e o estado inativo correspondem à realidade do dispositivo e à lógica implementada.
Intertravamentos e condições seguras
Intertravamentos são regras que condicionam uma ação à presença de determinadas permissões.
Eles podem impedir a partida de um motor quando uma proteção está aberta, bloquear um movimento quando outro equipamento está em posição inadequada ou interromper uma sequência quando uma condição crítica deixa de ser atendida.
A validação dos intertravamentos deve ser feita de maneira controlada, considerando a análise de riscos da máquina, os requisitos do processo e os dispositivos efetivamente instalados.
O objetivo não é apenas verificar se o comando funciona, mas confirmar se a resposta ocorre na condição correta e se o retorno ao estado operacional exige uma ação apropriada.
Entre os pontos de atenção estão:
- Identificação das condições que permitem partida, operação, parada e rearme.
- Diferenciação entre parada operacional, falha de processo e condição relacionada à segurança.
- Verificação de sensores, chaves, relés, comandos e circuitos associados às proteções.
- Avaliação da reação do sistema diante de perda de sinal, falha de comunicação ou interrupção de alimentação.
- Confirmação de que o rearme não produz uma partida inesperada.
- Registro das condições testadas e dos resultados observados.
A lógica de controle não deve substituir a avaliação específica de segurança da máquina.
As decisões sobre arquitetura, dispositivos e medidas de proteção precisam considerar o equipamento, o processo e as regulamentações aplicáveis.
Em atividades de campo, os testes também devem ser conduzidos por profissionais habilitados e com procedimentos compatíveis com os riscos existentes.
Etapas genéricas de comissionamento e start-up
O comissionamento organiza a verificação do sistema antes e durante a entrada em operação.
A sequência exata varia conforme a aplicação, mas geralmente envolve:
- Revisão documental: conferir diagramas, listas de I/O, identificação de componentes, parâmetros, sequência de operação e alterações realizadas durante a montagem.
- Inspeção visual e elétrica: verificar montagem, fixação, conexões, aterramento, separação de circuitos, ventilação, identificação e condições gerais dos painéis e equipamentos.
- Testes a frio: validar continuidade, sinais, comandos e lógica sem colocar a máquina ou o processo em produção plena.
- Parametrização: configurar CLP, IHM, inversores, soft starters e demais dispositivos conforme os requisitos definidos para a aplicação.
- Testes de sequência: executar as etapas da operação de forma controlada, avaliando permissões, temporizações, intertravamentos, alarmes e respostas dos atuadores.
- Testes com carga ou processo: realizar a verificação nas condições autorizadas de operação, observando comportamento elétrico, mecânico e de controle.
- Ajustes e registro: documentar alterações de parâmetros, correções, pendências e condições necessárias para a continuidade da operação.
- Start-up assistido: colocar o sistema em funcionamento de forma gradual e monitorada, confirmando a resposta dos equipamentos e a compreensão dos comandos pela equipe responsável.
O start-up não deve ser tratado como uma simples energização.
É uma fase de confirmação da relação entre o que foi projetado, o que foi montado e o que acontece no processo real.
Por essa razão, alterações identificadas durante a partida precisam ser incorporadas à documentação aplicável, evitando que o sistema opere com desenhos, listas ou programas diferentes da configuração instalada.
Automação Industrial integrada às necessidades da operação
A SS Elétrica e Automação Industrial atua com soluções de Automação Industrial voltadas à implantação, ampliação, adequação, manutenção e modernização de máquinas, linhas e processos.
A proposta é integrar elétrica e automação conforme as necessidades reais de cada aplicação, contemplando painéis, CLPs, IHMs, inversores de frequência, soft starters, sensores, atuadores, comandos, ajustes de lógica, comissionamento e start-up.
Com sede em Goiânia-GO e atendimento informado em diversas regiões do Brasil, a empresa reúne profissionais com mais de 12 anos de experiência acumulada no mercado.
A SS foi fundada em 2026 a partir da união das expertises de seus sócios, Ronald Diogo e Jeferson Silva.
Em cada demanda, a definição da solução deve considerar o estado da instalação, os objetivos operacionais, a possibilidade de expansão, a manutenção futura e as normas aplicáveis, sem presumir que uma arquitetura seja adequada para todas as indústrias.
Para avaliar uma implantação ou modernização, é recomendável reunir diagramas existentes, lista de equipamentos, descrição da sequência de operação, histórico de falhas, informações dos componentes instalados e requisitos de segurança.
Com esse conjunto de dados, a equipe técnica pode orientar a estratégia de intervenção, seja em uma adequação pontual, na recuperação de um sistema, na ampliação de uma linha ou em uma modernização mais ampla.
Normas, segurança e conformidade em instalações de automação
A segurança deve ser considerada desde o planejamento de qualquer instalação de automação industrial.
Um projeto elétrico de automação não deve tratar apenas da alimentação de painéis, do acionamento de motores ou da programação de controladores.
Ele também precisa considerar os riscos elétricos, os movimentos perigosos das máquinas, os procedimentos de operação e manutenção, a documentação técnica e as responsabilidades envolvidas na execução.
A aplicação adequada das normas depende das características da instalação, do tipo de máquina, do processo produtivo, dos níveis de tensão, dos dispositivos utilizados e das atividades realizadas pelas equipes.
Por isso, a análise deve ser feita caso a caso, com base nas regulamentações vigentes e nas normas técnicas aplicáveis.
NR-10 e segurança em instalações elétricas
A NR-10 estabelece requisitos e condições relacionadas à segurança em instalações e serviços em eletricidade.
No contexto da automação industrial, sua consideração pode envolver o planejamento dos circuitos, a identificação de riscos, a desenergização quando aplicável, a proteção contra contatos acidentais, a sinalização, o acesso aos painéis e a definição de procedimentos para operação, inspeção e manutenção.
A documentação elétrica também tem papel importante.
Diagramas atualizados, identificação de componentes, informações sobre circuitos de comando e força e registros de alterações ajudam a reduzir dúvidas durante intervenções.
Esses documentos devem refletir, tanto quanto possível, a configuração efetivamente instalada, especialmente após ampliações, substituições ou adequações.
A conformidade não depende apenas da montagem física dos equipamentos.
É necessário avaliar a capacitação das pessoas envolvidas, as condições de acesso, os meios de proteção, os procedimentos de trabalho e a compatibilidade entre a instalação projetada e a rotina operacional.
A análise técnica deve considerar os requisitos aplicáveis ao caso concreto, sem presumir que uma solução única atenda a todas as indústrias.
NR-12 e proteção de máquinas
A NR-12 está relacionada à segurança no trabalho em máquinas e equipamentos.
Em uma solução de automação, sua análise pode influenciar a arquitetura dos comandos, a utilização de dispositivos de proteção, os circuitos de parada, os intertravamentos, os modos de operação e as condições necessárias para manutenção e limpeza.
A lógica de controle deve ser desenvolvida de forma coerente com os riscos identificados na máquina.
Comandos de partida, parada, emergência, rearme e seleção de modo não devem ser definidos apenas pela conveniência operacional.
É necessário verificar como esses comandos se comportam diante de falhas, abertura de proteções, perda de energia, retorno da alimentação e intervenções manuais.
A avaliação deve abranger a máquina completa e sua interação com a linha produtiva.
Uma alteração em um CLP, IHM, inversor de frequência, sensor ou atuador pode modificar o comportamento do equipamento e exigir revisão dos intertravamentos e dos procedimentos.
Por essa razão, substituir componentes sem analisar a lógica de segurança, os sinais de campo e as condições de operação pode criar incompatibilidades não evidentes durante a montagem.
Checklist de segurança documental e operacional
Antes da montagem, adequação ou entrada em funcionamento de um sistema, é recomendável verificar, conforme o escopo do trabalho:
- identificação das máquinas, painéis, circuitos e pontos de intervenção;
- levantamento dos riscos elétricos, mecânicos e operacionais relacionados ao processo;
- diagramas de força, comando e controle compatíveis com a solução prevista;
- identificação de entradas, saídas, sensores, atuadores e dispositivos de proteção;
- definição dos modos de operação, permissivos, intertravamentos e condições de bloqueio;
- avaliação de comandos de parada, emergência, rearme e retorno após falta de energia;
- verificação de acesso aos painéis, componentes energizados e partes móveis;
- sinalização, identificação de cabos, bornes, dispositivos e níveis de tensão;
- compatibilidade entre os equipamentos instalados e a lógica de controle;
- instruções necessárias para operação, inspeção e manutenção;
- registro das alterações realizadas em máquinas e sistemas existentes;
- validação funcional antes da liberação para operação;
- análise da necessidade de treinamento e orientação das equipes envolvidas;
- definição dos documentos que devem ser atualizados ou entregues ao final da intervenção.
Esse checklist é uma referência geral e não substitui a avaliação de riscos nem a análise técnica específica da instalação.
Os itens aplicáveis podem variar conforme o processo, a estrutura existente e o escopo da automação.
Análise das regulamentações aplicáveis
Além da NR-10 e da NR-12, podem existir outras normas regulamentadoras, normas técnicas, requisitos de concessionárias, regras internas da indústria e procedimentos de segurança que influenciem o projeto e a execução.
A definição correta depende de fatores como tensão de alimentação, tipo de equipamento, ambiente de instalação, função dos dispositivos, características da operação e relação da máquina com outros sistemas.
Também é importante separar responsabilidades.
O projeto, a montagem, a programação, a manutenção, a validação e a operação podem envolver profissionais e equipes diferentes.
A documentação deve ajudar a demonstrar quais premissas foram consideradas, quais alterações foram realizadas e quais verificações foram executadas.
Em instalações que envolvam sistemas elétricos de potência, subestações ou interfaces com a distribuição elétrica, a análise pode exigir integração com os requisitos específicos de SEP e subestações.
Da mesma forma, problemas de alimentação, distúrbios ou incompatibilidades elétricas podem afetar CLPs, IHMs, inversores, redes industriais e instrumentos.
Quando necessário, a avaliação deve considerar também aspectos de qualidade de energia, aterramento, proteção e infraestrutura de comunicação.
A SS Elétrica e Automação Industrial atua com soluções de implantação, ampliação, adequação, manutenção e modernização de sistemas industriais.
Com sede em Goiânia-GO e capacidade de atendimento nacional informada, a empresa reúne profissionais com mais de 12 anos de experiência acumulada, e sua atuação foi formada pela união das expertises de Ronald Diogo e Jeferson Silva.
Em cada demanda, a definição da solução deve considerar as necessidades reais da operação, a integração entre elétrica e automação e as normas aplicáveis ao caso.
Responsabilidade técnica e ART
A Anotação de Responsabilidade Técnica, quando necessária, deve ser avaliada conforme a natureza da atividade, o escopo contratado e os requisitos profissionais e regulamentares aplicáveis.
Ela não deve ser tratada como uma formalidade isolada, mas relacionada à responsabilidade técnica pelo serviço ou atividade correspondente.
A necessidade de ART, seu preenchimento e sua vinculação ao trabalho devem ser analisados pelo responsável técnico habilitado, considerando as exigências do conselho profissional e as características do serviço.
A documentação emitida deve ser coerente com o que foi efetivamente projetado, executado ou acompanhado.
Para uma avaliação adequada, a indústria pode reunir informações sobre a máquina ou linha, diagramas existentes, histórico de falhas, alterações anteriores, características dos painéis, requisitos de produção e riscos identificados.
Com esses dados, torna-se mais viável definir o escopo, verificar as regulamentações pertinentes e estabelecer quais documentos e responsabilidades serão necessários para a intervenção.
Retrofit, manutenção e expansão de sistemas de automação
A automação industrial pode evoluir sem que toda a máquina ou linha seja substituída.
Em muitos casos, o caminho mais adequado é combinar retrofit, manutenção, adequação de comandos e expansão gradual, sempre considerando a condição real dos equipamentos, a lógica de controle existente e os requisitos de segurança.
Essa avaliação ajuda a definir se a intervenção será pontual ou se exigirá uma revisão mais ampla da arquitetura elétrica e de automação.
Implantação, adequação, manutenção e retrofit: diferenças conceituais
- Implantação: desenvolvimento e instalação de uma solução de automação em uma máquina, equipamento ou processo que ainda não possui o sistema necessário. Pode envolver painéis, CLPs, IHMs, dispositivos de campo, acionamentos, comandos elétricos e comunicação entre os elementos.
- Adequação: alteração de uma instalação existente para atender novas necessidades operacionais, requisitos de segurança, mudanças de processo ou integração com outros equipamentos. A adequação pode incluir revisão de comandos, inclusão de sensores, reorganização de circuitos e atualização da lógica.
- Manutenção: atividade voltada à preservação ou recuperação da disponibilidade funcional do sistema. Pode envolver diagnóstico, correção de falhas, substituição de componentes, ajustes de parâmetros e verificação de sinais.
- Retrofit: modernização planejada de uma máquina ou linha, normalmente com a substituição ou atualização de componentes de controle, acionamento, interface e comunicação. O objetivo é recuperar, ampliar ou atualizar a capacidade do sistema sem necessariamente substituir toda a estrutura mecânica.
A escolha entre essas alternativas depende da arquitetura instalada, do estado dos componentes, da disponibilidade de documentação, da compatibilidade entre tecnologias e das necessidades da operação.
Um projeto elétrico de automação bem estruturado deve considerar essas variáveis antes de definir quais elementos serão preservados, adaptados ou substituídos.
Checklist para avaliar sistemas legados
Antes de iniciar uma expansão ou modernização, é recomendável organizar informações técnicas e operacionais como:
- identificação da máquina, linha ou processo que será alterado;
- levantamento dos painéis, comandos, CLPs, IHMs, inversores, soft starters, sensores e atuadores existentes;
- verificação dos diagramas elétricos, programas, listas de entradas e saídas e manuais disponíveis;
- registro dos componentes obsoletos, sem reposição ou incompatíveis com a expansão pretendida;
- análise das tensões, correntes, proteções, aterramento e disponibilidade de espaço nos painéis;
- conferência das rotas de cabos, bornes, conectores, interfaces de comunicação e infraestrutura disponível;
- identificação de falhas recorrentes, alarmes, perdas de sinal e intervenções realizadas anteriormente;
- levantamento da sequência de operação e das condições que devem bloquear ou liberar cada movimento;
- avaliação das condições ambientais, como poeira, umidade, temperatura, vibração e interferências eletromagnéticas;
- definição dos requisitos de parada, testes, liberação e retomada da operação;
- identificação das pessoas que utilizarão, operarão ou farão a manutenção do sistema atualizado.
Esse levantamento não substitui uma avaliação técnica específica, mas reduz o risco de definir uma solução com base apenas em informações incompletas ou na aparência externa dos equipamentos.
O risco de substituir componentes sem revisar a lógica
A troca de um CLP, uma IHM, um inversor de frequência ou outro componente não deve ser tratada como uma substituição isolada.
Mesmo quando o novo equipamento possui função semelhante, podem existir diferenças em endereçamento, tipos de sinal, protocolos, parâmetros, tempos de resposta, níveis de tensão e formas de diagnóstico.
Também é possível que a lógica existente contenha intertravamentos, permissivos, temporizações e condições de falha que não estejam claramente documentados.
Alterar um componente sem compreender essas relações pode causar comandos indevidos, perda de funções de segurança, falhas de comunicação ou comportamento diferente do esperado no processo.
Por isso, a modernização deve incluir, conforme o escopo, a análise da lógica de controle, a conferência das entradas e saídas, a revisão dos diagramas, a preservação dos parâmetros relevantes e a validação das condições de operação.
Quando a documentação legada estiver incompleta, pode ser necessário reconstruir informações a partir de inspeções, testes controlados e entrevistas com as equipes de operação e manutenção.
Compatibilidade, continuidade operacional e documentação
A expansão de uma máquina ou linha deve preservar a coerência entre campo, painel e interface de operação.
Sensores e atuadores precisam ser compatíveis com os módulos de entrada e saída; os dispositivos de acionamento devem atender às características das cargas; e os equipamentos de controle precisam se comunicar de maneira adequada com os demais elementos do sistema.
A continuidade operacional também deve ser planejada.
Em termos gerais, isso envolve definir quais partes poderão permanecer em funcionamento, quais circuitos precisarão ser isolados, como os testes serão realizados e quais condições indicarão que o sistema está pronto para retornar à operação.
A estratégia depende da instalação e não deve ser presumida sem análise técnica.
A documentação deve acompanhar as alterações realizadas.
Diagramas atualizados, identificação de cabos e componentes, lista de I/O, parâmetros de acionamentos, cópia controlada da lógica e registros de testes facilitam futuras manutenções e reduzem a dependência de conhecimento informal.
Quando houver mudanças relevantes em máquinas, comandos ou sistemas de controle, também é importante orientar as equipes envolvidas sobre a operação e a manutenção da solução.
Expansão de máquinas e linhas
A expansão pode incluir novos pontos de medição, mais motores, etapas adicionais de processo, novos painéis, interfaces de operação ou integração com equipamentos já instalados.
Antes de ampliar o sistema, é necessário verificar se o CLP, a fonte, os módulos de I/O, a rede, o painel e os circuitos de potência possuem capacidade compatível com a nova demanda.
A lógica de controle também precisa ser revisada para evitar conflitos entre a sequência original e as novas funções.
Devem ser avaliados os modos manual e automático, os comandos de partida e parada, os alarmes, os intertravamentos, os permissivos e as condições de falha.
Em linhas com vários equipamentos, a expansão deve considerar ainda a coordenação entre máquinas e a troca de sinais entre painéis ou controladores.
A SS Elétrica e Automação Industrial atua com implantação, ampliação, adequação, manutenção, conserto e modernização de sistemas de automação industrial, conforme a demanda técnica de cada operação.
Com profissionais que reúnem mais de 12 anos de experiência acumulada e com a união das expertises de Ronald Diogo e Jeferson Silva, a empresa busca integrar elétrica e automação em soluções desenvolvidas de acordo com as necessidades reais do cliente.
A SS foi fundada em 2026, tem sede em Goiânia-GO e informa capacidade de atendimento a diversas regiões do Brasil.
Perguntas frequentes sobre expansão e retrofit
Quando uma máquina existente pode passar por retrofit?
Uma máquina pode ser candidata a retrofit quando sua estrutura ainda atende ao processo, mas seus componentes de controle, acionamento, comando ou interface estão obsoletos, apresentam falhas recorrentes ou limitam a operação.
A viabilidade depende da condição dos equipamentos, da disponibilidade de documentação, da compatibilidade técnica e dos requisitos de segurança.
É possível expandir uma linha sem substituir todo o sistema?
Em alguns casos, sim.
A expansão pode ser realizada por meio da inclusão de módulos, sensores, acionamentos, painéis ou etapas de lógica, desde que a arquitetura existente tenha compatibilidade e capacidade para a nova função.
Essa conclusão deve resultar de uma avaliação técnica da instalação.
O que deve ser preservado durante uma modernização?
Devem ser preservadas, quando aplicável, as funções necessárias do processo, os intertravamentos, as condições seguras de parada, os parâmetros relevantes, a identificação dos circuitos e o conhecimento operacional acumulado.
A modernização não deve eliminar funções importantes apenas porque elas não estão formalmente documentadas.
Retrofit e manutenção são a mesma coisa?
Não.
A manutenção busca corrigir, prevenir ou acompanhar condições de funcionamento.
O retrofit envolve uma modernização mais abrangente, com revisão e possível substituição de componentes e tecnologias.
Uma intervenção pode combinar as duas abordagens, dependendo da necessidade identificada.
Para definir o melhor caminho, a indústria deve reunir informações sobre a máquina ou linha, os sintomas observados, a documentação disponível e os objetivos da alteração.
A SS pode ser consultada para uma avaliação da necessidade industrial e para a análise de alternativas de implantação, manutenção, conserto, ampliação ou modernização, sem pressupor previamente qual solução será adequada.