Galeria
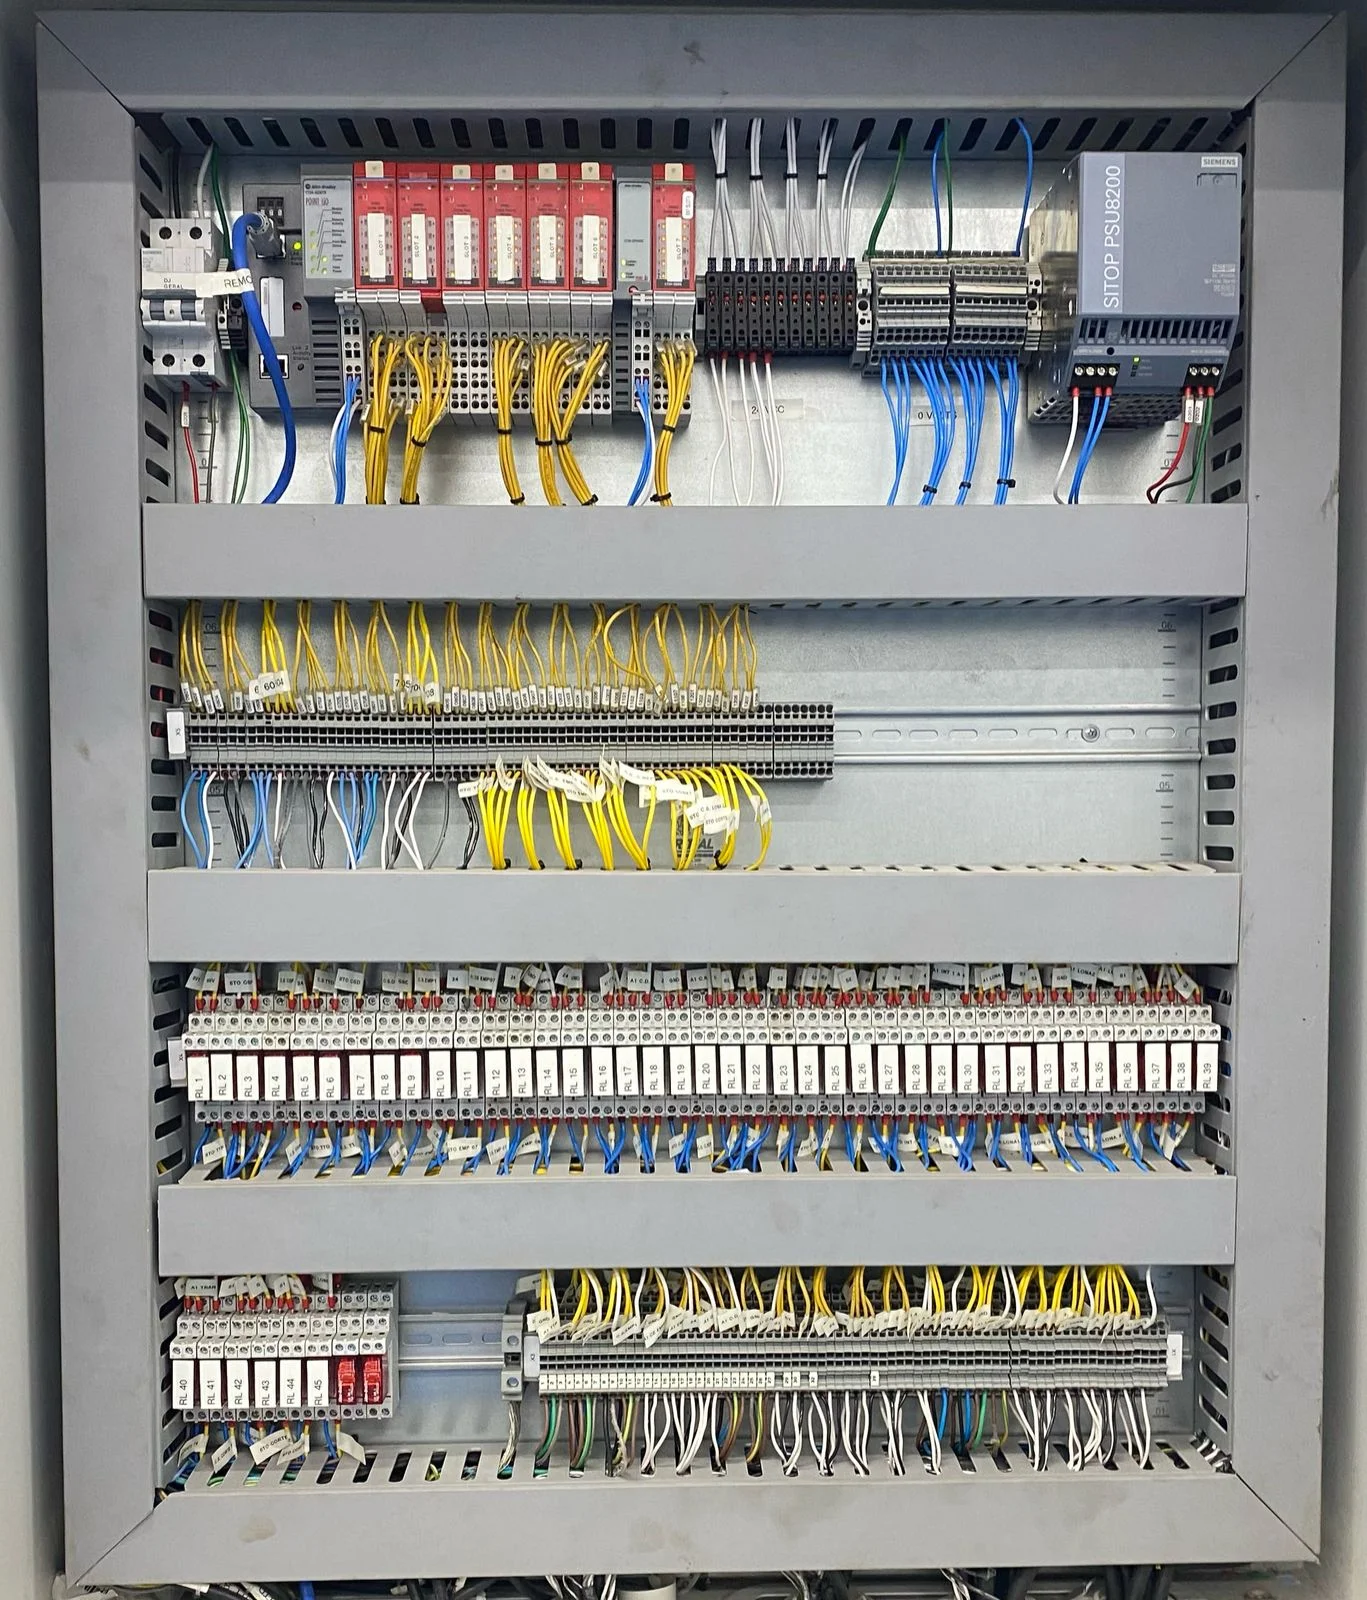
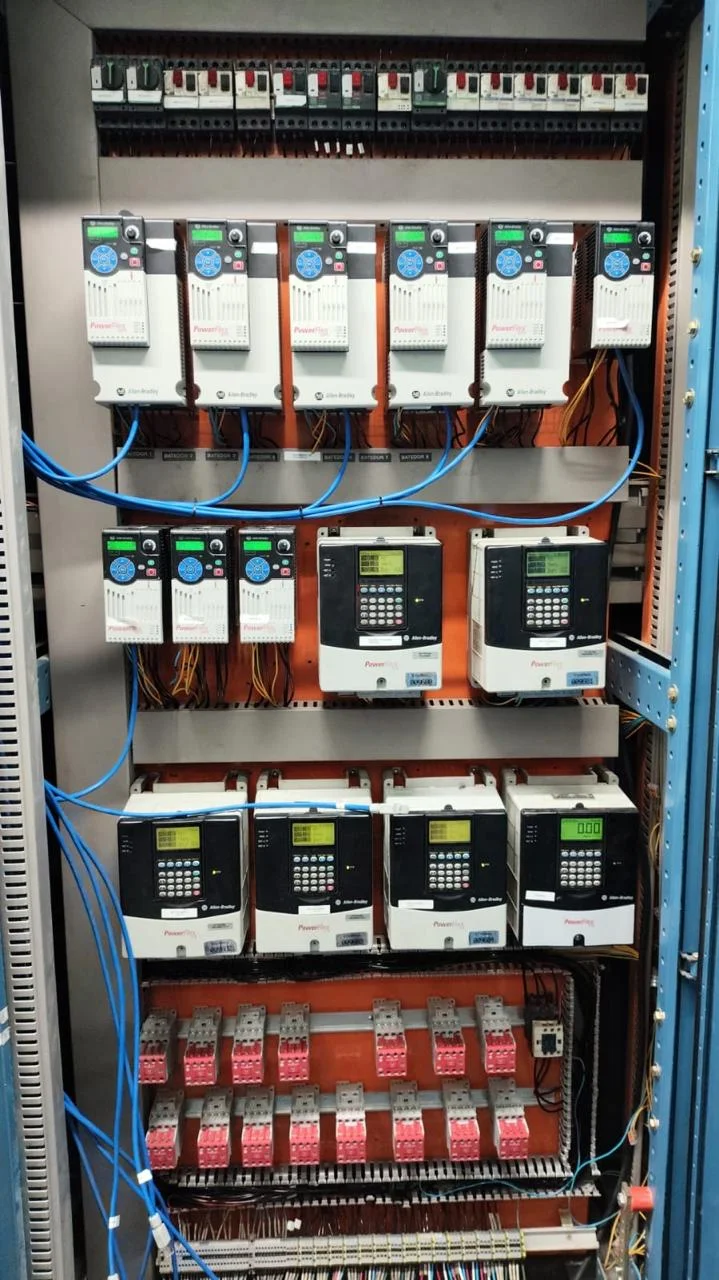
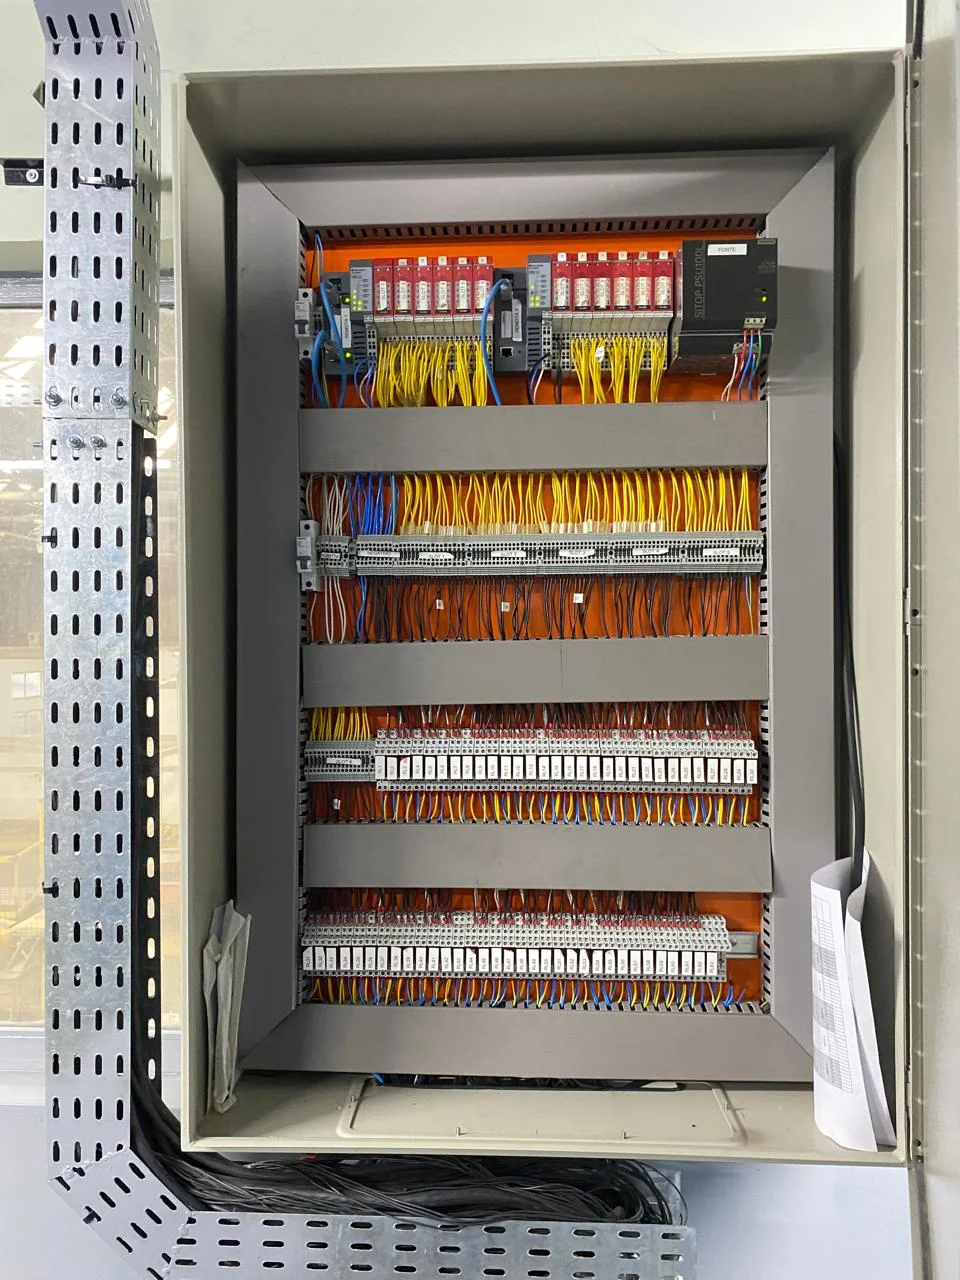
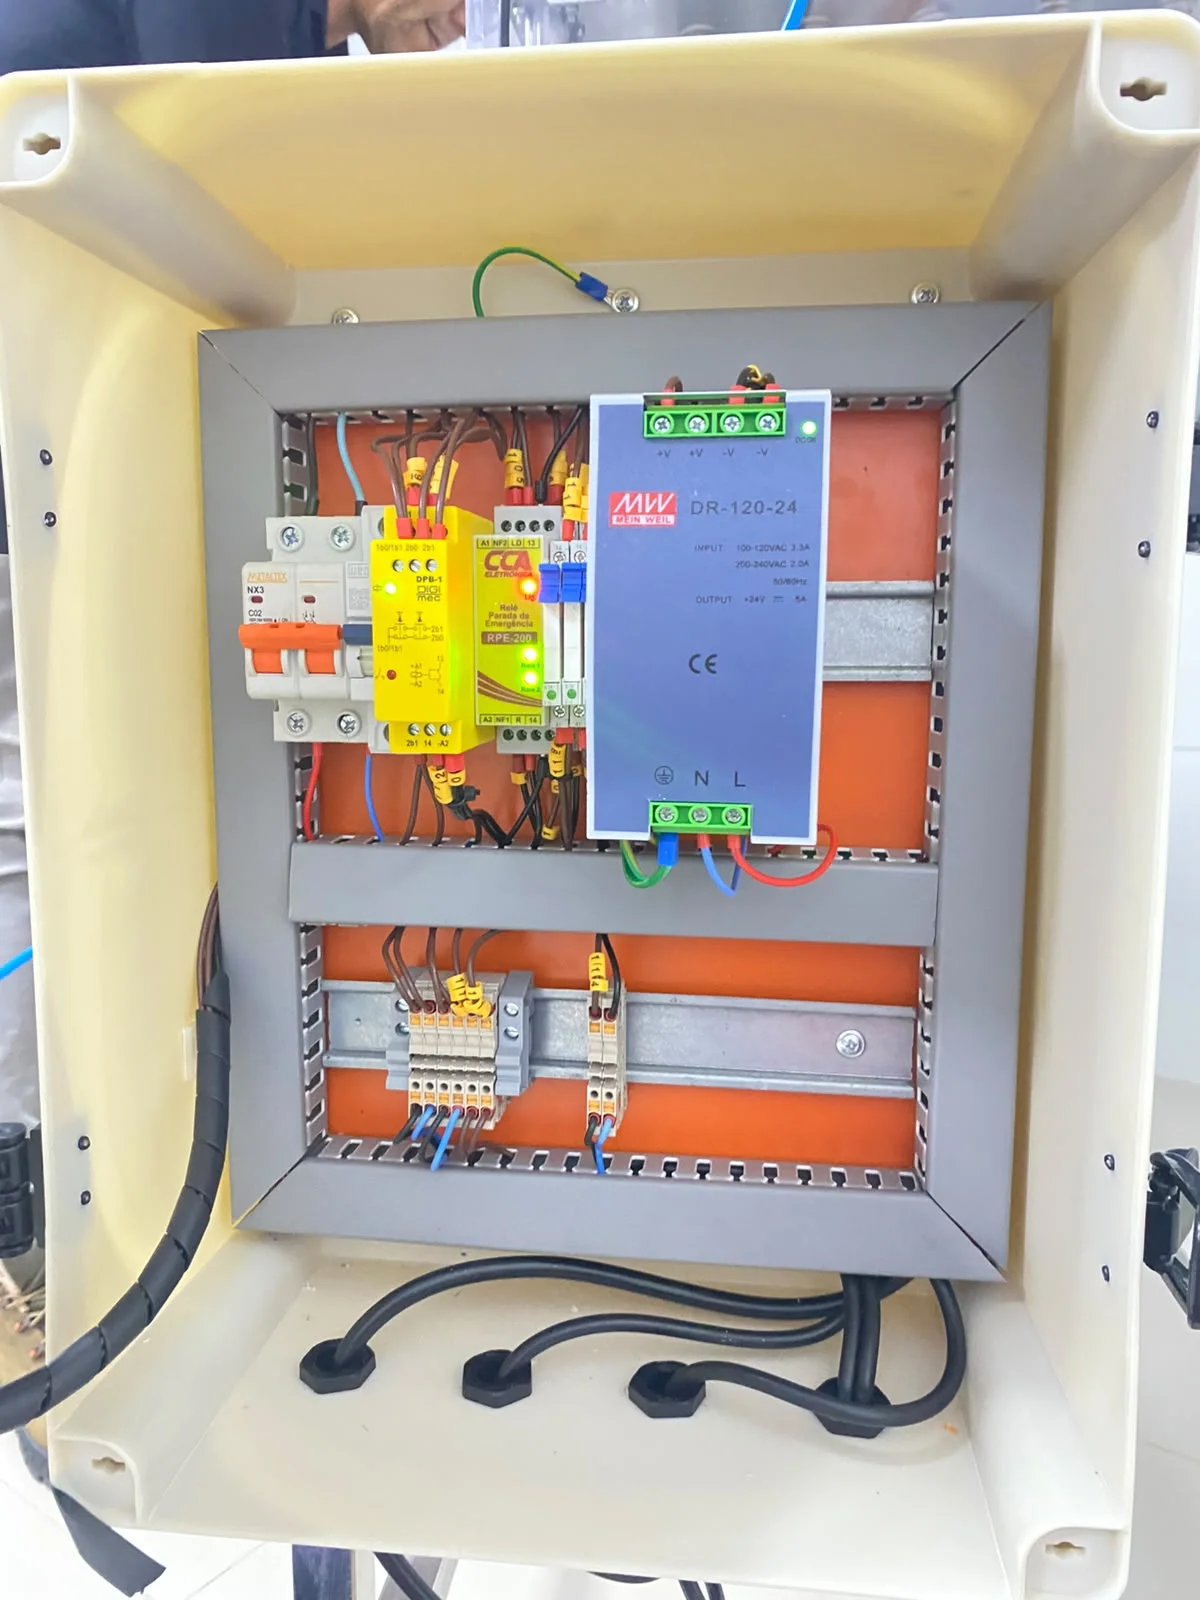
Clique nas imagens para ampliar
Manutenção de automação industrial: tipos, tecnologias e boas práticas para aumentar a confiabilidade
Manutenção de automação industrial exige planejamento técnico, definição de escopo e execução compatível com as condições da instalação e da operação.
O que é manutenção de automação industrial e por que ela é estratégica?
A manutenção de automação industrial é o conjunto de ações técnicas destinadas a preservar, diagnosticar, corrigir, adequar e modernizar sistemas que controlam máquinas, equipamentos e processos industriais.
Ela pode envolver inspeções, testes, substituição de componentes, ajustes de lógica, parametrização, conserto, comissionamento, start-up, expansão e integração entre sistemas elétricos e de automação.
Em termos práticos, esse trabalho busca manter a operação sob controle e reduzir a exposição a falhas que possam comprometer a segurança, a qualidade do processo ou a continuidade da produção.
A estratégia pode ser aplicada a uma instalação existente ou fazer parte de uma implantação, ampliação, adequação ou modernização de uma máquina, linha produtiva ou processo industrial.
Como a manutenção se relaciona com a automação industrial?
Em uma aplicação industrial, a automação reúne diferentes elementos que precisam funcionar de forma coordenada.
O CLP executa a lógica de controle a partir dos sinais recebidos e envia comandos aos dispositivos de campo.
A IHM permite a interação do operador com o processo, apresentando estados, alarmes, parâmetros e comandos conforme a configuração do sistema.
Sensores identificam variáveis ou condições do processo, como presença, posição, nível, pressão ou temperatura, conforme a aplicação.
Atuadores realizam ações físicas a partir dos comandos recebidos, enquanto inversores de frequência e soft starters podem participar do acionamento e do controle de motores.
Painéis de automação, painéis elétricos, comandos, proteções, fontes e redes de comunicação formam a infraestrutura que conecta esses elementos.
Uma falha aparente em um equipamento nem sempre tem origem no componente que apresentou o sintoma.
Um motor que não parte pode estar relacionado a um comando elétrico interrompido, a uma proteção atuada, a um sinal ausente de sensor, a uma condição de intertravamento, a uma parametrização inadequada do inversor, a uma falha de comunicação ou à lógica programada no CLP.
Por isso, o diagnóstico precisa considerar o conjunto formado por elétrica, automação, instrumentação, comunicação e processo.
Essa visão integrada é importante porque a automação não funciona isoladamente.
O desempenho de uma sequência automática depende da alimentação elétrica, da integridade dos cabos e conexões, da correta leitura dos sensores, da resposta dos atuadores, da programação do controlador e das condições definidas para operação segura.
Por que esse serviço é estratégico para a indústria?
A manutenção de automação industrial tem relação direta com a disponibilidade operacional.
Quando um componente de controle falha, a consequência pode ultrapassar o equipamento individual e interromper uma etapa inteira da produção.
Em uma linha interdependente, uma parada localizada pode afetar alimentação, processamento, transporte, embalagem ou expedição.
O acompanhamento técnico também contribui para preservar o controle dos processos.
Alarmes devidamente analisados, parâmetros documentados e dispositivos em condições adequadas facilitam a identificação de desvios e ajudam a equipe a tomar decisões com base em informações mais confiáveis.
Isso não significa eliminar todas as falhas, mas criar melhores condições para reconhecer riscos, investigar causas e planejar intervenções.
A segurança é outro aspecto central.
Comandos elétricos, intertravamentos, sensores de proteção e lógicas de parada devem ser avaliados considerando a máquina, a instalação e os requisitos técnicos aplicáveis.
Uma alteração em um programa, em um painel ou em um dispositivo de campo pode modificar o comportamento do equipamento.
Por esse motivo, intervenções devem ser planejadas, registradas e realizadas por profissionais competentes, com os procedimentos de segurança pertinentes.
A continuidade da produção também depende da capacidade de recuperar, ampliar ou atualizar sistemas existentes.
Em alguns casos, a solução é uma intervenção pontual.
Em outros, pode ser necessário substituir um CLP ou uma IHM, adequar um painel, instalar um inversor, revisar comandos, integrar novos sensores, atualizar a lógica de controle ou realizar um retrofit.
A escolha depende da condição dos ativos, da criticidade do processo, da disponibilidade de documentação e dos objetivos operacionais do cliente.
O que pode fazer parte do escopo?
Conforme a necessidade da instalação, um serviço de automação industrial pode abranger:
- implantação de sistemas para máquinas, equipamentos e processos industriais;
- ampliação de sistemas existentes e expansão de máquinas ou linhas;
- adequação de painéis de automação e comandos elétricos;
- instalação ou substituição de CLPs e IHMs;
- instalação e parametrização de inversores de frequência e soft starters;
- integração de sensores, atuadores e dispositivos de campo;
- ajustes de lógica de controle e revisão de sequências automáticas;
- identificação de falhas e conserto de sistemas de automação;
- comissionamento e start-up após instalação, alteração ou modernização;
- manutenção de componentes e sistemas de automação;
- modernização de máquinas e substituição de componentes obsoletos.
O escopo real deve ser definido após o entendimento do processo, dos ativos envolvidos, dos sintomas apresentados, dos riscos e da documentação disponível.
Uma intervenção tecnicamente adequada considera não apenas a troca de uma peça, mas também a causa da falha, a compatibilidade com o sistema, os efeitos sobre a lógica de controle e a necessidade de validar o funcionamento após o serviço.
Automação industrial não é automação residencial ou predial
A automação industrial é voltada a máquinas, equipamentos, linhas de produção e processos industriais.
Seu foco está no controle operacional, na interação entre componentes elétricos e de automação, na repetibilidade das sequências, na supervisão de variáveis e na resposta adequada dos equipamentos às condições do processo.
A automação residencial normalmente atende funções de casas e apartamentos, como iluminação, climatização, segurança e conforto.
Já a automação predial está associada ao gerenciamento de sistemas de edifícios, como iluminação, climatização, elevadores, controle de acesso e utilidades.
Embora existam conceitos tecnológicos semelhantes, os ambientes, os riscos, os requisitos de controle e as consequências de uma falha são diferentes.
Assim, um profissional ou empresa que atua com automação residencial ou predial não deve ser automaticamente considerado especializado em automação de máquinas e processos industriais.
A avaliação deve observar a experiência técnica relacionada ao ambiente industrial, aos painéis, aos comandos, aos controladores, aos dispositivos de campo e às necessidades específicas da operação.
Como a SS Elétrica e Automação Industrial atua?
A SS Elétrica e Automação Industrial oferece soluções voltadas ao setor industrial, integrando conhecimentos de elétrica industrial e automação.
A empresa atua em implantação, ampliação, adequação, manutenção, conserto e modernização de sistemas, conforme a demanda e o escopo de cada projeto.
Entre os recursos que podem fazer parte das soluções estão painéis de automação, CLPs, IHMs, inversores de frequência, soft starters, sensores, atuadores e comandos elétricos.
A abordagem informada pela empresa considera as necessidades reais da operação e busca conectar a intervenção de automação às condições elétricas e funcionais da instalação.
Fundada em 2026, em Goiânia-GO, a SS foi formada pela união das expertises de seus sócios, Ronald Diogo e Jeferson Silva.
Os profissionais da empresa possuem mais de 12 anos de experiência acumulada no mercado.
A capacidade informada de atendimento a diversas regiões do Brasil permite avaliar demandas de indústrias, fábricas, empresas de engenharia, construtoras, integradores e equipes de manutenção.
Quando aplicável ao escopo, a empresa também informa que realiza a emissão de ARTs.
A necessidade desse documento, assim como os requisitos técnicos, de segurança e de conformidade, deve ser analisada conforme o serviço, a instalação, a máquina e as regulamentações pertinentes.
Essa avaliação evita tratar todos os projetos como se tivessem as mesmas exigências.
Perguntas frequentes
A manutenção de automação industrial serve apenas para corrigir falhas?
Não.
Ela pode incluir ações planejadas de inspeção e preservação, diagnóstico de problemas, substituição de componentes, adequação de comandos, atualização de sistemas, modernização de máquinas, comissionamento, start-up e expansão.
O escopo depende da condição do sistema e dos objetivos do processo.
Quais componentes podem ser avaliados?
Podem ser avaliados CLPs, IHMs, inversores de frequência, soft starters, sensores, atuadores, painéis de automação, comandos elétricos, fontes, cabeamento, proteções e elementos de comunicação, sempre de acordo com a arquitetura e a aplicação industrial.
Uma falha em sensor pode parar toda a máquina?
Pode, dependendo da função do sensor e da lógica de controle.
Se o sinal for usado para liberar uma etapa, acionar um intertravamento ou confirmar uma condição operacional, sua ausência ou leitura incorreta pode impedir a sequência automática.
O diagnóstico deve verificar o dispositivo, o sinal elétrico, a alimentação, a entrada do controlador e a lógica associada.
A SS atende automação residencial ou predial?
O serviço descrito neste contexto é direcionado à automação industrial, com foco em máquinas, equipamentos e processos industriais.
Portanto, não deve ser confundido com serviços de automação residencial ou predial.
Quando buscar uma avaliação especializada?
É recomendável buscar avaliação técnica quando há paradas recorrentes, alarmes sem causa identificada, falhas intermitentes, dificuldade para encontrar componentes, necessidade de ampliar uma linha, substituição de equipamentos obsoletos ou dúvidas sobre a integração entre elétrica e automação.
A análise do processo e da documentação ajuda a definir uma solução compatível com a instalação.
Tipos de manutenção aplicados à automação industrial
A manutenção de automação industrial pode ser organizada em três estratégias principais: preventiva, corretiva e preditiva.
Embora tenham objetivos e métodos diferentes, elas não são excludentes.
Em uma operação industrial, a escolha mais adequada depende da criticidade dos ativos, do histórico de falhas, da disponibilidade de documentação, dos requisitos de segurança e do impacto que uma parada pode causar no processo.
manutenção preventiva consiste em intervenções planejadas antes da falha; manutenção corretiva atua depois que um defeito ou anomalia é identificado; e manutenção preditiva utiliza inspeções, medições e análise de tendências para definir o momento mais adequado de intervir.
Comparação entre manutenção preventiva, corretiva e preditiva
| Tipo de manutenção | Como funciona | Quando costuma ser aplicada | Vantagens | Limitações |
|---|---|---|---|---|
| Preventiva | Executa inspeções, ajustes, substituições ou testes em intervalos planejados | Em ativos com rotina conhecida, recomendações técnicas ou criticidade relevante | Organiza as intervenções e reduz a dependência de atendimentos emergenciais | Pode gerar intervenções antecipadas quando o desgaste real não é conhecido |
| Corretiva | Investiga e corrige uma falha, defeito ou perda de função após sua ocorrência | Em falhas inesperadas, anomalias identificadas durante a operação ou ativos de menor criticidade | Direciona o esforço para um problema concreto e pode ser necessária para recuperar o sistema | Pode provocar parada, perda de produção e diagnóstico sob pressão |
| Preditiva | Acompanha a condição do ativo por medições, inspeções e análise de tendências | Em equipamentos críticos ou sistemas que permitem monitoramento confiável | Apoia decisões baseadas em condição e pode melhorar o planejamento da intervenção | Depende de dados consistentes, critérios de análise e recursos técnicos adequados |
Manutenção preventiva
A manutenção preventiva é baseada em um plano de manutenção.
Esse plano normalmente reúne os ativos, sua criticidade, as atividades previstas, a periodicidade recomendada, os responsáveis pelos registros e os critérios para liberar o equipamento novamente para operação.
Em sistemas de automação industrial, uma rotina preventiva pode incluir inspeção visual de painéis, verificação de conexões, avaliação de sinais de aquecimento, limpeza técnica compatível com o ambiente, conferência de cabos e bornes, análise de alarmes recorrentes, verificação de parâmetros e inspeção de sensores, atuadores, CLPs, IHMs, inversores de frequência e soft starters.
A periodicidade não deve ser definida apenas por calendário.
Ela precisa considerar o regime de operação, a exposição a poeira, umidade, vibração ou temperatura, a importância do equipamento para o processo, as orientações técnicas aplicáveis e o histórico de falhas.
Uma inspeção preventiva também não substitui o diagnóstico quando já existe um sintoma: nesse caso, pode ser necessária uma intervenção corretiva.
Manutenção corretiva
A manutenção corretiva começa quando ocorre uma falha ou quando uma condição anormal é identificada.
O problema pode aparecer como parada completa, perda intermitente de sinal, alarme na IHM, atuação inesperada, falha de comunicação, erro de parametrização ou comportamento irregular de uma máquina.
Um diagnóstico consistente deve separar o sintoma da causa.
Um CLP que não executa determinada etapa, por exemplo, pode estar relacionado a uma falha no próprio controlador, mas também a uma alimentação inadequada, a uma entrada que não recebeu sinal, a um sensor desajustado, a um intertravamento ativo, a uma alteração de lógica ou a um problema de comunicação.
O processo de troubleshooting costuma envolver o registro do sintoma, a consulta aos diagramas e parâmetros disponíveis, a verificação das condições de segurança, o isolamento progressivo das possíveis causas, a realização de testes compatíveis com o escopo técnico e a validação do retorno do sistema.
Após a correção, é importante registrar a causa identificada, os componentes envolvidos, os testes executados e eventuais recomendações para evitar recorrência.
A corretiva pode ser planejada, quando a anomalia é conhecida e o equipamento ainda opera sob condição controlada, ou emergencial, quando a falha interrompe ou compromete o processo.
Essa distinção ajuda a organizar recursos, riscos e prioridades.
Manutenção preditiva
A manutenção preditiva, também chamada de manutenção baseada em condição, utiliza informações sobre o estado real do equipamento para apoiar a decisão de intervir.
Em vez de depender apenas de intervalos fixos ou esperar a falha, a equipe acompanha sinais que podem indicar degradação.
Dependendo do ativo e da estrutura disponível, podem ser avaliados histórico de alarmes, temperatura, vibração, corrente, qualidade de energia, frequência de falhas, comportamento de sensores e tendências de variáveis do processo.
A telemetria e ferramentas analíticas também podem ser utilizadas em determinados projetos, desde que existam dados confiáveis, instrumentação apropriada e critérios claros para interpretação.
A preditiva não significa simplesmente instalar sensores ou utilizar inteligência artificial.
É necessário definir o que será medido, qual condição representa risco, como os dados serão armazenados, quem analisará as tendências e quais ações serão tomadas quando um limite ou padrão de degradação for identificado.
Sem qualidade de dados e conhecimento do processo, o monitoramento pode gerar alertas excessivos ou conclusões pouco confiáveis.
Quando cada abordagem costuma ser utilizada?
- Manutenção preventiva: quando há uma rotina de inspeção recomendada, componentes sujeitos a desgaste, requisitos de disponibilidade ou necessidade de manter a documentação operacional atualizada.
- Manutenção corretiva: quando ocorre uma falha, existe uma anomalia identificada ou o ativo precisa de conserto, substituição de componente, ajuste de comando ou recuperação funcional.
- Manutenção preditiva: quando o equipamento é crítico, a falha apresenta sinais graduais, há possibilidade de medir sua condição e os dados obtidos podem orientar uma decisão técnica.
- Combinação de estratégias: quando uma linha possui ativos com diferentes níveis de criticidade e cada grupo exige uma abordagem específica.
Por que as estratégias são complementares?
Uma indústria raramente utiliza apenas um tipo de manutenção.
A preventiva pode organizar inspeções e verificações periódicas; a preditiva pode aprofundar o acompanhamento de ativos críticos; e a corretiva permanece necessária para tratar falhas não antecipadas ou defeitos identificados durante a operação.
A análise de criticidade ajuda a definir prioridades.
Um componente cuja falha interrompe uma linha, compromete uma função de segurança ou afeta etapas subsequentes pode exigir controles mais rigorosos do que um equipamento cuja indisponibilidade não interrompe o processo.
O histórico de falhas também é relevante: ocorrências repetitivas podem indicar que a rotina preventiva precisa ser revisada ou que existe uma causa sistêmica relacionada a alimentação elétrica, ambiente, parametrização, lógica de controle, comunicação ou dimensionamento.
Nesse contexto, o plano de manutenção deve ser um documento vivo.
Registros de inspeção, diagnósticos, substituições, alarmes e intervenções permitem aperfeiçoar a estratégia ao longo do tempo.
A manutenção deixa de ser apenas uma resposta a defeitos e passa a apoiar a disponibilidade operacional, a segurança, a padronização e a continuidade da produção.
A SS Elétrica e Automação Industrial informa atuar com manutenção, adequação e modernização de sistemas de automação, integrando conhecimentos de elétrica industrial e automação conforme a necessidade de cada projeto.
Essa integração é relevante porque uma falha de automação pode ter origem em componentes elétricos, comandos, alimentação, comunicação, programação ou no próprio processo.
A definição da abordagem mais adequada deve ocorrer após a avaliação técnica do equipamento, de sua criticidade, do histórico disponível e dos requisitos da operação.
Manutenção preventiva: planejamento, inspeção e controle
A manutenção preventiva de sistemas de automação industrial é uma rotina planejada para identificar sinais de desgaste, alterações de funcionamento e condições que possam favorecer falhas em máquinas, linhas e processos.
Em vez de esperar uma parada ou um conserto emergencial, a equipe acompanha os ativos conforme sua criticidade, ambiente de instalação, histórico de ocorrências e orientação técnica aplicável.
Essa abordagem pode envolver painéis de automação, cabos, conexões, CLPs, IHMs, inversores de frequência, soft starters, sensores, atuadores e comandos elétricos.
O objetivo não é eliminar totalmente as falhas, algo que não pode ser assegurado em qualquer instalação, mas reduzir a dependência de intervenções emergenciais e melhorar a previsibilidade das ações de manutenção.
Como estruturar um plano de manutenção preventiva?
Um plano consistente começa pela identificação dos ativos e pela compreensão do processo em que cada componente está inserido.
Para cada máquina, painel ou sistema, é recomendável registrar:
- identificação do equipamento e sua função no processo;
- fabricante, modelo e características técnicas disponíveis;
- relação entre componentes elétricos, dispositivos de automação e elementos mecânicos relevantes;
- impacto de uma eventual falha na segurança, na qualidade, na produção e na continuidade operacional;
- histórico de alarmes, substituições, ajustes e intervenções;
- documentação existente, como diagramas elétricos, listas de entradas e saídas, manuais e parâmetros;
- condições ambientais, incluindo poeira, umidade, temperatura, vibração e agentes que possam afetar o equipamento.
A criticidade ajuda a definir prioridades.
Um ativo cuja falha interrompa uma etapa essencial ou comprometa uma função de segurança tende a exigir acompanhamento mais estruturado do que um componente cuja indisponibilidade tenha impacto limitado.
Essa classificação deve ser feita de acordo com o processo real, e não apenas pelo valor ou pela complexidade aparente do equipamento.
A periodicidade das inspeções também não deve ser escolhida de forma genérica.
Ela pode depender do tipo de componente, do regime de operação, das condições ambientais, das recomendações técnicas, do histórico de falhas e dos requisitos aplicáveis à instalação.
Em alguns casos, a inspeção pode ser visual e funcional; em outros, pode exigir testes, medições ou avaliação especializada.
Checklist de inspeção dos principais elementos
Painéis de automação
- verificar o estado geral do gabinete, portas, fechos, vedações e identificação dos componentes;
- observar sinais de aquecimento, descoloração, oxidação, umidade, sujeira excessiva ou presença de partículas;
- conferir a organização dos cabos, canaletas, bornes, trilhos e separação entre circuitos de potência, comando e comunicação;
- verificar se a ventilação, a exaustão ou o controle térmico do painel estão em condições compatíveis com a aplicação;
- avaliar a integridade de proteções, aterramento e identificação dos circuitos;
- registrar qualquer alteração encontrada antes de realizar uma intervenção.
A limpeza técnica deve ser compatível com o equipamento e executada por profissional capacitado.
O uso inadequado de ar comprimido, líquidos ou ferramentas pode deslocar partículas, gerar eletricidade estática ou danificar componentes.
Por isso, o método deve considerar as orientações do fabricante e as condições de segurança da instalação.
Cabos, conexões e comandos elétricos
- observar cabos ressecados, esmagados, tensionados, aquecidos ou com isolamento danificado;
- verificar bornes, terminais, conectores e barramentos quanto a sinais de afrouxamento, corrosão ou aquecimento;
- conferir a identificação dos condutores e a correspondência com os diagramas disponíveis;
- avaliar dispositivos de comando, proteção e intertravamento conforme o escopo técnico da inspeção;
- considerar reaperto somente quando previsto no procedimento, com ferramenta adequada e equipamento em condição segura.
O reaperto não deve ser tratado como uma ação automática para todos os pontos.
O torque, o tipo de conexão, o material e a orientação do fabricante precisam ser considerados.
Um aperto excessivo pode danificar terminais e componentes, enquanto um aperto insuficiente pode favorecer aquecimento e falhas intermitentes.
CLPs e módulos de entradas e saídas
- verificar indicadores de estado, alarmes e sinais de diagnóstico;
- observar se há módulos apresentando comportamento anormal ou perda de comunicação;
- conferir a integridade das conexões e a identificação dos pontos de entrada e saída;
- manter registro de alterações de programa, configuração ou parametrização;
- preservar cópias controladas da documentação e dos arquivos autorizados do sistema.
Alterações em lógica de controle, endereçamento ou parâmetros devem ser realizadas por profissional habilitado e documentadas.
Uma modificação sem registro pode dificultar o diagnóstico futuro e comprometer a rastreabilidade do sistema.
IHMs, inversores e soft starters
- observar alarmes recorrentes, mensagens de diagnóstico e histórico de eventos;
- verificar condições de ventilação, dissipação de calor e limpeza dos equipamentos;
- registrar parâmetros relevantes antes de qualquer alteração;
- conferir se os ajustes permanecem compatíveis com o motor, a carga e a lógica de controle;
- verificar sinais de falha em comunicação, sobretemperatura, sobrecorrente, subtensão ou outras condições indicadas pelo equipamento;
- avaliar a integridade de cabos de comando, comunicação e potência dentro do escopo da manutenção.
A parametrização deve ser tratada como parte técnica do sistema, não como simples ajuste operacional.
Uma alteração inadequada pode produzir alarmes, movimentos inesperados, perda de desempenho ou incompatibilidade com a lógica de controle.
Sensores e atuadores
- verificar fixação, posicionamento, limpeza e integridade física;
- observar cabos, conectores e sinais de interferência ou rompimento;
- comparar a resposta do sensor com a condição real do processo, quando o procedimento permitir;
- conferir o acionamento e o retorno dos atuadores conforme a lógica prevista;
- registrar desvios de leitura, falhas intermitentes e diferenças entre o sinal esperado e o sinal observado.
Sensores sujos, desalinhados ou mal posicionados podem produzir sintomas semelhantes aos de uma falha no CLP ou na lógica de controle.
Por isso, a inspeção deve considerar o conjunto formado por dispositivo, cabeamento, módulo de entrada, programa e processo.
Fluxo prático de planejamento e registro
Uma rotina preventiva pode seguir este fluxo:
- Cadastrar os ativos: relacione máquinas, painéis, componentes e funções no processo.
- Classificar a criticidade: avalie consequências de falha para segurança, produção, qualidade e continuidade.
- Definir o escopo da inspeção: determine o que será observado, medido, testado ou documentado.
- Estabelecer a periodicidade: considere ambiente, regime de operação, histórico, orientação técnica e requisitos aplicáveis.
- Preparar a intervenção: confirme documentação, ferramentas, recursos, permissões e condições de segurança.
- Executar e registrar: descreva a condição encontrada, os testes realizados, os ajustes autorizados e as pendências.
- Analisar tendências: compare ocorrências, alarmes, temperaturas, falhas de comunicação e substituições ao longo do tempo.
- Revisar o plano: ajuste prioridades e frequências quando surgirem novos dados ou mudanças no processo.
Um registro útil deve indicar data, ativo, responsável pela execução, condição encontrada, evidências disponíveis, ação realizada, componente substituído quando aplicável e recomendação de acompanhamento.
Esse histórico apoia o diagnóstico, melhora a comunicação entre operação e manutenção e ajuda a diferenciar uma ocorrência isolada de um padrão recorrente.
Prevenção não substitui diagnóstico corretivo
A inspeção preventiva procura identificar condições que merecem atenção antes de uma falha funcional.
O conserto corretivo, por sua vez, ocorre depois que um componente ou sistema apresenta defeito, perda de função ou comportamento incompatível com o processo.
Uma inspeção pode recomendar a substituição de um componente, mas a confirmação da causa e a execução do conserto exigem diagnóstico técnico.
Quando houver sinais de risco elétrico, movimento inesperado, aquecimento anormal, odor de componente queimado, perda de proteção ou comportamento não previsto, a operação deve ser interrompida conforme os procedimentos aplicáveis.
Intervenções em painéis, circuitos, máquinas e sistemas automatizados devem observar desenergização, bloqueio, identificação e demais requisitos de segurança pertinentes, com atuação de profissionais capacitados e autorizados.
A SS Elétrica e Automação Industrial atua com soluções voltadas à integração entre elétrica industrial e automação, podendo avaliar necessidades de manutenção, adequação e modernização conforme o escopo de cada projeto.
A definição de uma rotina preventiva deve considerar a realidade operacional do cliente, os componentes instalados, a documentação disponível e os requisitos técnicos aplicáveis.
Essa análise individualizada contribui para uma manutenção mais segura, rastreável e alinhada à confiabilidade esperada do processo.
Perguntas frequentes
Qual é a diferença entre inspeção preventiva e conserto corretivo?
A inspeção preventiva é planejada para verificar condições, sinais de desgaste e desvios antes de uma falha funcional.
O conserto corretivo é realizado quando já existe uma falha, defeito ou perda de desempenho que exige diagnóstico e reparo.
As duas práticas são complementares: a prevenção pode indicar necessidades de intervenção, enquanto o histórico corretivo pode orientar a revisão do plano preventivo.
A manutenção preventiva tem a mesma periodicidade para todos os equipamentos?
Não.
A periodicidade deve ser definida conforme o tipo de equipamento, condições ambientais, regime de operação, criticidade, histórico de falhas, recomendações técnicas e requisitos aplicáveis.
Uma avaliação profissional é necessária para estabelecer uma rotina compatível com cada instalação.
É necessário alterar parâmetros do CLP, da IHM ou do inversor durante a inspeção?
Nem sempre.
A inspeção pode apenas registrar o estado do equipamento e seus diagnósticos.
Quando uma alteração for necessária, ela deve ser autorizada, executada por profissional capacitado, validada no processo e documentada para preservar a rastreabilidade do sistema.
Manutenção corretiva e diagnóstico de falhas em sistemas automatizados
A manutenção corretiva em sistemas automatizados começa quando uma máquina, linha ou processo apresenta comportamento anormal, parada, perda de desempenho ou condição insegura.
O objetivo não deve ser apenas substituir o componente que aparenta estar com defeito, mas identificar a causa da ocorrência, restabelecer o funcionamento de forma controlada e registrar informações que ajudem a evitar reincidências.
Em uma rotina de manutenção de automação industrial, esse trabalho exige a integração entre conhecimentos de elétrica, comandos, instrumentação, lógica de controle e operação do processo.
Sistemas com CLPs, IHMs, inversores de frequência, soft starters, sensores, atuadores, painéis de automação e redes industriais podem apresentar sintomas semelhantes por motivos diferentes.
Uma máquina que não parte, por exemplo, pode estar diante de um sensor desalinhado, uma falha de alimentação, um intertravamento ativo, uma parametrização inadequada, um problema de comunicação ou uma condição prevista na lógica de controle.
Por isso, o diagnóstico deve separar o sintoma visível da causa técnica provável.
Passo a passo conceitual do diagnóstico corretivo
1. Registrar o sintoma e o contexto da ocorrência
O primeiro passo é documentar o que aconteceu antes de qualquer intervenção.
Devem ser registrados, sempre que disponíveis:
- equipamento, máquina ou etapa do processo afetada;
- data e condição operacional no momento da falha;
- mensagem apresentada na IHM ou no sistema de supervisão;
- alarmes ativos e alarmes que ocorreram anteriormente;
- comportamento observado pelo operador;
- ruídos, aquecimento, cheiro, vibração ou sinais visuais anormais;
- alterações recentes em cabos, parâmetros, software, componentes ou processo;
- frequência da ocorrência e possibilidade de reprodução do sintoma.
Esse registro reduz o risco de iniciar o troubleshooting com base em suposições.
Também ajuda a distinguir uma falha intermitente de uma falha permanente e permite comparar o comportamento atual com o histórico do equipamento.
2. Isolar a área e delimitar o sistema afetado
Depois de registrar o sintoma, é necessário entender até onde a falha se propaga.
O problema está restrito a um sensor, a um motor, a um módulo de entrada e saída, a um painel ou afeta toda a linha? Outros equipamentos perderam comunicação ou alimentação? O CLP permanece em execução? A IHM está exibindo dados atualizados? O inversor recebe comando, mas não aciona o motor?
A delimitação pode ser feita pela análise dos fluxos de energia, sinais e comandos, sempre conforme os procedimentos de segurança aplicáveis.
Essa etapa evita trocas aleatórias e ajuda a dividir o sistema em blocos: alimentação, proteção, comando, controle, comunicação, acionamento e elemento de campo.
3. Verificar as condições básicas antes de aprofundar os testes
Falhas complexas nem sempre têm origem complexa.
Antes de investigar a lógica do CLP ou substituir módulos, a avaliação técnica deve considerar as condições básicas do sistema, como alimentação disponível, proteções atuadas, conexões, bornes, cabos, aterramento, indicação de status e integridade aparente do painel.
Também é importante verificar se houve atuação de proteção, perda de fase, variação de tensão, conexão frouxa, cabo danificado ou interrupção no circuito de comando.
Em sistemas com inversores e soft starters, os códigos de falha e o estado de habilitação podem fornecer pistas importantes, mas devem ser interpretados em conjunto com a aplicação e com os demais sinais do processo.
4. Testar hipóteses de forma controlada
O diagnóstico deve seguir uma sequência de hipóteses verificáveis.
Em vez de substituir vários componentes ao mesmo tempo, o profissional deve identificar qual teste pode confirmar ou descartar cada possibilidade.
Os testes podem envolver a conferência de sinais de entrada e saída, a comparação entre o comando esperado e o comando efetivamente emitido, a avaliação de estados no CLP, a leitura de alarmes e a inspeção dos dispositivos de campo.
Quando houver documentação disponível, diagramas elétricos, listas de entradas e saídas, parâmetros, telas de IHM e registros anteriores devem ser utilizados como referência.
A ausência ou desatualização desses documentos também é uma informação relevante, pois pode dificultar a identificação da causa raiz e aumentar o tempo necessário para a análise.
5. Validar o retorno e registrar a causa
Após a correção, o retorno do equipamento não deve ser considerado validado apenas porque o alarme desapareceu.
É necessário confirmar se a sequência de operação voltou a ocorrer conforme esperado, se os intertravamentos continuam atuando, se os sinais estão coerentes e se não surgiram efeitos secundários.
A validação deve considerar condições normais de operação e, quando aplicável, diferentes estados previstos no processo.
Ao final, o registro deve indicar o sintoma, a causa identificada, os testes realizados, a intervenção executada, os componentes envolvidos e recomendações para acompanhamento.
Esse histórico fortalece o plano de manutenção e pode revelar falhas recorrentes, condições de ambiente ou necessidades de modernização.
Exemplos genéricos de falhas por componente
Sensores
Um sensor pode deixar de detectar uma peça, posição, nível ou condição do processo por desalinhamento, sujeira, dano físico, perda de alimentação, ligação inadequada ou configuração incompatível com a aplicação.
O sintoma pode aparecer como uma máquina que não inicia ou como uma sequência que permanece bloqueada.
A análise deve verificar o estado físico, o sinal elétrico, a indicação do próprio sensor e a correspondência entre o sinal de campo e a entrada do CLP.
Atuadores
Válvulas, cilindros, contatores, relés e outros atuadores podem não responder ao comando por falha no dispositivo, falta de energia, pressão insuficiente, circuito interrompido ou ausência de autorização lógica.
Também pode ocorrer o contrário: o comando é enviado, mas o retorno de posição ou confirmação não chega ao sistema.
Nesse caso, é importante separar a falha de acionamento da falha de realimentação.
CLPs
Em um CLP, a ocorrência pode estar relacionada à alimentação, ao módulo de entrada e saída, à execução do programa, à memória, à comunicação ou à lógica de intertravamento.
Um estado não esperado na tela de supervisão não prova, por si só, que o controlador esteja defeituoso.
É necessário comparar os sinais de campo, os estados internos, os alarmes e a sequência programada, preservando o programa e os parâmetros antes de qualquer alteração.
IHMs
Uma IHM sem atualização pode indicar falha de comunicação, perda de alimentação, problema no equipamento ou interrupção no caminho de dados.
Já uma tela que exibe um alarme pode estar funcionando corretamente ao informar uma condição gerada em outro ponto do sistema.
O diagnóstico deve diferenciar a falha da interface da falha do processo representado na interface.
Inversores de frequência e soft starters
Em acionamentos, devem ser avaliados o código de alarme, a condição de habilitação, os comandos de partida e parada, as referências de velocidade, os parâmetros aplicados e as condições do motor e da carga.
Sobrecarga, sobretemperatura, perda de fase, falha de comunicação e configuração inadequada podem produzir efeitos parecidos, mas exigem abordagens diferentes.
A alteração de parâmetros sem compreender a aplicação pode mascarar o problema ou criar uma nova condição de risco.
Comandos e painéis
Em painéis de automação, uma falha pode estar em bornes, fontes, relés, contatores, fusíveis, disjuntores, cabos, ventilação, identificação ou organização dos circuitos.
A análise também deve considerar o relacionamento entre comando elétrico, proteção e lógica de controle.
Um componente em boas condições pode não funcionar se o sinal anterior estiver ausente ou se uma proteção estiver impedindo a energização.
Como diferenciar as principais causas?
A causa de uma falha pode ser agrupada, de forma conceitual, em quatro categorias.
A primeira é a falha de componente, quando um sensor, módulo, fonte, atuador, cabo ou outro elemento deixa de cumprir sua função.
A segunda é a falha de alimentação, que envolve ausência, instabilidade ou inadequação da energia necessária ao circuito.
A terceira categoria é o erro de parametrização.
Ele pode ocorrer quando um inversor, uma IHM, um módulo ou outro dispositivo está configurado de maneira incompatível com o processo, com o motor, com o sinal ou com a lógica adotada.
A quarta é o problema de comunicação, que pode afetar a troca de dados entre CLP, IHM, inversores, módulos remotos e outros equipamentos.
Essas categorias não são necessariamente independentes.
Uma falha de alimentação pode provocar perda de comunicação; uma configuração incorreta pode impedir a leitura de um sensor; e um problema de componente pode gerar alarmes que parecem indicar uma falha lógica.
A causa raiz deve ser definida com base em evidências, testes e comparação com a condição esperada, não apenas pelo primeiro alarme observado.
Segurança durante a intervenção
Qualquer intervenção em painéis, máquinas e sistemas automatizados deve ser realizada por profissionais qualificados e autorizados, conforme os procedimentos aplicáveis e as características da instalação.
Antes de acessar circuitos ou componentes, é necessário avaliar os riscos, realizar a desenergização quando requerida, aplicar bloqueio e sinalização, verificar a ausência de energia e impedir o religamento indevido.
Mesmo após a parada da máquina, podem existir energias residuais, circuitos de controle alimentados separadamente, partes móveis, pressão, temperatura, cargas suspensas ou capacitores que exigem cuidados específicos.
A tentativa de testar condutores energizados ou alterar ligações sem procedimento adequado pode expor pessoas e equipamentos a riscos graves.
A NR-10 e a NR-12 devem ser consideradas conforme o escopo da intervenção, a instalação, a máquina e a avaliação técnica aplicável.
Procedimentos de segurança não devem ser substituídos por instruções genéricas na internet.
Quando houver dúvida sobre a condição do equipamento, a competência necessária ou a forma correta de realizar o teste, a intervenção deve ser interrompida até que um profissional habilitado avalie o caso.
A SS Elétrica e Automação Industrial informa atuar em sistemas existentes, comandos e componentes de automação conforme a demanda de cada projeto.
Sua abordagem integra elétrica industrial e automação para avaliar falhas, adequações, consertos, modernizações e expansões de máquinas ou linhas.
Fundada em 2026, em Goiânia-GO, a empresa reúne as expertises de Ronald Diogo e Jeferson Silva, com mais de 12 anos de experiência acumulada dos profissionais.
Para uma necessidade específica, a definição do escopo deve considerar o processo, os ativos envolvidos, o histórico de falhas, a documentação disponível e os requisitos de segurança aplicáveis.
Manutenção preditiva, monitoramento e tecnologias aplicadas
Como funciona a manutenção preditiva na automação industrial?
A manutenção preditiva é uma estratégia baseada na condição real dos equipamentos.
Em vez de substituir componentes apenas por calendário ou esperar que uma falha interrompa o processo, a equipe acompanha sinais técnicos capazes de indicar degradação, desvio de funcionamento ou mudança de comportamento.
Na automação industrial, essa abordagem pode envolver dados de sensores, histórico de alarmes, temperatura, vibração, qualidade de energia, ciclos de operação e desempenho dos dispositivos de campo.
A principal diferença em relação à manutenção preventiva está no critério usado para definir a intervenção.
A preventiva segue uma programação previamente estabelecida, com inspeções, ajustes ou substituições orientadas por periodicidade, recomendações técnicas e criticidade do ativo.
A preditiva procura identificar a necessidade de intervenção a partir de evidências observáveis no equipamento ou no processo.
As duas estratégias não são concorrentes: em uma estrutura de manutenção industrial bem planejada, podem ser combinadas conforme o risco, a disponibilidade de dados e a importância de cada máquina ou linha.
Isso significa que a manutenção preditiva não é sinônimo de instalar sensores em todos os ativos nem de utilizar inteligência artificial em qualquer aplicação.
Primeiro, é necessário entender o processo, identificar os pontos críticos, verificar quais variáveis podem ser medidas e avaliar se os dados terão qualidade suficiente para apoiar uma decisão.
Sem histórico confiável, parâmetros coerentes e critérios de análise, um grande volume de informações pode dificultar o diagnóstico em vez de melhorar a manutenção.
Sensores, alarmes e análise de tendência
Sensores são fontes importantes de informação para o monitoramento de condição.
Dependendo do equipamento e do processo, podem ser observadas variáveis como temperatura, vibração, corrente, pressão, posição, velocidade, nível ou estado de funcionamento.
Em sistemas automatizados, esses sinais podem ser utilizados pelo CLP, apresentados na IHM, registrados em sistemas supervisórios ou analisados em ferramentas específicas, desde que a arquitetura existente suporte essa integração.
Na prática, o valor do sensor não está apenas na medição isolada, mas na capacidade de comparar o comportamento atual com referências adequadas.
Uma temperatura elevada pode ser normal durante determinado ciclo e anormal em outro.
Uma vibração pode variar conforme carga, velocidade, acoplamento ou condição mecânica.
Por isso, a análise precisa considerar o contexto operacional, os limites definidos para o equipamento e o histórico de comportamento.
O histórico de alarmes também contribui para o diagnóstico.
Alarmes repetitivos, ocorrências intermitentes e sequências de falhas podem indicar problemas de alimentação, comunicação industrial, parametrização, sensores, atuadores ou lógica de controle.
Entretanto, um alarme não deve ser interpretado automaticamente como prova da causa raiz.
Ele representa um sintoma ou uma condição detectada pelo sistema, que ainda precisa ser investigada por meio de testes e avaliação técnica.
A análise de tendência procura identificar mudanças graduais.
Em vez de observar somente o momento em que um inversor de frequência, motor, sensor ou módulo de entrada e saída deixa de funcionar, a equipe pode acompanhar a evolução de uma variável ao longo do tempo.
Uma tendência de aumento de temperatura, por exemplo, pode justificar uma inspeção mais detalhada.
A decisão deve considerar a confiabilidade da medição, a criticidade do ativo e a possibilidade de confirmar a hipótese por outros métodos.
Monitoramento de condição e telemetria
O monitoramento de condição consiste em acompanhar indicadores técnicos de um equipamento ou processo para apoiar decisões de manutenção.
Ele pode ser feito por inspeções periódicas, coleta manual de dados, registros no sistema de automação ou monitoramento contínuo.
A escolha depende da criticidade da operação, da frequência das falhas, da acessibilidade do ativo, da infraestrutura disponível e do custo operacional de uma parada não planejada.
A telemetria pode ampliar a visibilidade sobre ativos instalados em locais remotos ou distribuídos.
Em termos gerais, ela permite transmitir dados de operação para um ponto de acompanhamento, desde que existam recursos adequados de comunicação, segurança e armazenamento.
Sua aplicação exige atenção à rede industrial, à disponibilidade dos dados, à proteção contra acessos indevidos e à definição de quem analisará as informações recebidas.
Em instalações com painéis de automação, CLPs, IHMs, inversores, soft starters, sensores e atuadores, o monitoramento precisa respeitar a função de cada componente.
Dados de processo não substituem a verificação de conexões, alimentação elétrica, proteção, parametrização, comandos e condições físicas do painel.
Da mesma forma, uma alteração na lógica de controle ou na comunicação pode produzir sintomas semelhantes aos de uma falha de componente.
A interpretação deve integrar elétrica e automação.
A qualidade de energia também pode ser considerada quando há ocorrências relacionadas a desligamentos, aquecimento, falhas recorrentes ou comportamento irregular de equipamentos.
Variações elétricas, harmônicas, desequilíbrios ou interrupções podem afetar dispositivos de controle e acionamento.
A investigação, porém, deve ser conduzida com instrumentos, método e escopo compatíveis com a instalação.
Não é adequado atribuir uma falha à qualidade de energia sem evidências técnicas.
Dados e inteligência artificial: possibilidades com critérios
Dados de manutenção podem apoiar indicadores, priorização de inspeções e identificação de padrões.
Quando há registros consistentes de alarmes, intervenções, condições de operação e substituição de componentes, torna-se possível comparar eventos e formular hipóteses mais fundamentadas.
A inteligência artificial pode ser considerada em aplicações que disponham de volume, qualidade e organização de dados suficientes, mas não deve ser apresentada como solução automática para qualquer problema industrial.
Um modelo analítico pode gerar alertas incorretos quando recebe dados incompletos, sensores mal calibrados, variáveis sem contexto ou históricos que não representam todas as condições de operação.
Também pode deixar de identificar uma falha nova que não tenha correspondência no conjunto de dados usado para a análise.
Por esse motivo, a decisão de manutenção deve continuar sujeita à validação de profissionais, testes técnicos e conhecimento do processo.
A tecnologia deve apoiar, e não substituir, a análise de causa.
Um alerta preditivo pode indicar que determinado comportamento merece investigação, mas não define sozinho se a origem está no sensor, no cabeamento, no CLP, no inversor, no motor, no comando elétrico ou no próprio processo.
A confirmação depende de diagnóstico estruturado, documentação disponível e avaliação segura do equipamento.
Box de decisão: qual abordagem avaliar?
-
Monitoramento contínuo: pode ser considerado para ativos críticos, processos que operam por longos períodos, equipamentos cujo comportamento possa ser medido continuamente ou situações em que uma parada não planejada tenha impacto relevante.
A decisão exige avaliar sensores, comunicação, armazenamento, análise dos dados e resposta aos alertas.
-
Inspeções periódicas: podem ser mais adequadas quando a medição contínua não é necessária, não está disponível ou não apresenta relação clara com o modo de falha.
Rondas técnicas, inspeções visuais, verificação de conexões, leitura de parâmetros e análise de alarmes podem fazer parte dessa abordagem, conforme o procedimento aplicável.
-
Combinação de estratégias: costuma ser avaliada quando alguns ativos exigem acompanhamento mais próximo e outros podem seguir um plano preventivo convencional.
Nesse caso, a manutenção preventiva fornece a rotina básica, enquanto o monitoramento de condição direciona investigações específicas e possíveis intervenções.
-
Revisão do plano: deve ser considerada quando surgem falhas repetitivas, mudanças no processo, substituição de componentes, expansão de linhas, modernização de máquinas ou alteração da criticidade de um ativo.
Os registros das intervenções ajudam a ajustar frequências, pontos de medição e critérios de alarme.
Na SS Elétrica e Automação Industrial, a inovação deve ser relacionada à necessidade real da operação, e não à adoção automática de uma tecnologia.
A empresa informa atuação com implantação, adequação, manutenção, comissionamento, start-up, modernização e expansão de sistemas de automação industrial.
Assim, em uma avaliação técnica, recursos de monitoramento, análise de dados ou manutenção preditiva podem ser considerados conforme o escopo, a arquitetura existente e as condições do cliente, sem pressupor que uma tecnologia específica esteja presente em todos os projetos.
Essa abordagem mantém o foco na integração entre elétrica e automação e na modernização coerente de máquinas, linhas e processos.
Componentes críticos: CLPs, IHMs, inversores, sensores e painéis
A confiabilidade de um sistema de automação industrial depende da interação entre componentes de comando, controle, potência, instrumentação e comunicação.
O CLP pode executar a lógica do processo, mas precisa receber sinais coerentes dos sensores, enviar comandos aos atuadores e trocar informações com IHMs, inversores, painéis e outros dispositivos.
Por isso, o diagnóstico de uma falha não deve se limitar à substituição imediata de uma peça: é necessário entender a relação entre hardware, software, alimentação elétrica, parametrização e comportamento da máquina.
Na SS Elétrica e Automação Industrial, a atuação informada inclui montagem e adequação de painéis de automação, instalação ou substituição de CLPs e IHMs, inversores de frequência, soft starters, sensores e atuadores.
A análise é orientada pelas necessidades do processo e pode fazer parte de uma implantação, manutenção, conserto, modernização, expansão ou retrofit de sistemas industriais.
Mapa dos principais componentes
| Componente | Função principal | Relação com o processo |
|---|---|---|
| CLP | Executar a lógica de controle a partir de entradas e condições programadas | Coordena sequências, intertravamentos, permissivos e saídas |
| IHM | Apresentar informações e permitir interação operacional | Exibe estados, alarmes, comandos e parâmetros acessíveis ao operador |
| Inversor de frequência | Controlar velocidade e características de operação de motores | Ajusta o acionamento conforme a necessidade do processo |
| Soft starter | Auxiliar na partida e parada controlada de motores | Reduz solicitações típicas de uma partida direta, conforme aplicação |
| Sensor | Detectar grandezas ou condições do processo | Fornece sinais de presença, posição, temperatura, pressão ou outros estados |
| Atuador | Executar uma ação física a partir de um comando | Aciona válvulas, motores, cilindros, contatores ou mecanismos |
| Painel de automação | Organizar e proteger dispositivos de comando, controle e comunicação | Centraliza conexões, distribuição, proteção e interface entre equipamentos |
Esse mapa é conceitual.
A arquitetura efetiva varia conforme a máquina, o nível de controle requerido, o ambiente, a potência instalada, os requisitos de segurança e a documentação disponível.
CLP: lógica, entradas, saídas e intertravamentos
O controlador lógico programável, conhecido como CLP, processa sinais de entradas digitais ou analógicas e determina as ações das saídas de acordo com a lógica programada.
As entradas podem indicar, por exemplo, o estado de um fim de curso, a presença de uma peça, uma temperatura medida ou a confirmação de funcionamento de um equipamento.
As saídas podem comandar contatores, válvulas, relés, sinalizadores, inversores e outros elementos do processo.
Durante uma avaliação, é importante separar a falha física do sinal da falha lógica.
Um sensor pode estar funcionando, mas o sinal não chegar ao módulo de entrada por causa de alimentação inadequada, conexão interrompida ou problema de comunicação.
Também pode ocorrer o inverso: o sinal chegar corretamente, mas a lógica não liberar a saída devido a um intertravamento, permissivo ausente ou condição de segurança.
A manutenção ou substituição de um CLP exige atenção à compatibilidade do hardware, ao programa, ao endereçamento das entradas e saídas, à comunicação industrial e aos parâmetros do processo.
A ausência de documentação pode tornar o diagnóstico mais demorado e aumentar o risco de alterações incorretas na lógica de controle.
IHM: operação, alarmes e diagnóstico
A interface homem-máquina, ou IHM, permite visualizar estados, alarmes, variáveis e comandos relacionados ao processo.
Ela pode indicar que uma máquina está parada, apresentar uma condição de alarme ou permitir a seleção de modos de operação, sempre conforme a arquitetura desenvolvida para aquele sistema.
Uma tela sem comunicação não significa necessariamente que o defeito esteja na própria IHM.
A causa pode estar na alimentação, no cabo, no switch, no protocolo de comunicação, no CLP, no endereço configurado ou em uma alteração de parâmetros.
Da mesma forma, um alarme exibido na tela normalmente representa uma condição identificada pelo sistema, mas não determina sozinho a causa raiz.
Na análise técnica, convém registrar a mensagem exata, o momento da ocorrência, o modo de operação, as condições do processo e os eventos anteriores.
A substituição da IHM pode ser necessária em alguns casos, mas a validação da comunicação e da configuração é fundamental antes do encerramento da intervenção.
Inversores de frequência e soft starters
O inversor de frequência controla a alimentação de um motor de acordo com parâmetros definidos para a aplicação.
Entre os dados normalmente relevantes estão frequência, corrente, rampas de aceleração e desaceleração, limites de operação, modo de controle, dados do motor e origem dos comandos.
Uma parametrização inadequada pode gerar alarmes, perda de desempenho, aquecimento, comportamento instável ou impossibilidade de partida.
O diagnóstico deve considerar tanto o inversor quanto o circuito de potência, o motor, o comando de habilitação, os sinais de referência e a lógica do CLP.
Um alarme no inversor pode estar relacionado a sobrecorrente, subtensão, sobretensão, temperatura, falha de comunicação ou condição mecânica do conjunto acionado.
A interpretação depende do modelo, da aplicação e do manual técnico correspondente.
O soft starter atua principalmente na partida e na parada controlada de motores, conforme a configuração do sistema.
Falhas podem envolver alimentação, conexões, parâmetros, bypass, proteção, comando de partida ou o próprio motor.
A escolha entre inversor, soft starter ou outro método de acionamento deve considerar o comportamento exigido pelo processo, não apenas a potência do equipamento.
Sensores: a qualidade da informação de entrada
Sensores transformam uma condição física em um sinal utilizado pelo sistema de controle.
Podem identificar posição, presença, nível, temperatura, pressão, vazão, velocidade ou outras variáveis.
Para funcionar corretamente, precisam ser compatíveis com a aplicação, instalados em posição adequada e conectados de acordo com seu tipo de sinal e alimentação.
Uma leitura incorreta pode resultar de sensor danificado, desalinhamento, sujeira, interferência elétrica, cabo rompido, polaridade inadequada, alimentação instável ou configuração incompatível na entrada do CLP.
Em sinais analógicos, também é necessário considerar escala, faixa de medição, aterramento, blindagem e conversão do valor recebido pelo controlador.
A investigação deve comparar a condição física observada no equipamento com o sinal apresentado no sistema.
Essa comparação ajuda a diferenciar uma falha de instrumentação de um problema no módulo de entrada, na fiação ou na lógica de interpretação.
Atuadores: transformação do comando em ação
Atuadores recebem uma ordem de controle e produzem uma ação no processo.
Podem incluir válvulas, cilindros, motores, contatores, relés e mecanismos eletromecânicos.
A atuação depende de um conjunto: comando lógico, saída do CLP ou dispositivo intermediário, alimentação, proteção, circuito de potência e condição mecânica.
Quando um atuador não responde, a causa pode estar na saída de comando, no relé, no contator, na bobina, na alimentação, no acionamento ou no próprio mecanismo.
Também é possível que o comando esteja bloqueado por um intertravamento ou por uma condição de segurança.
Por essa razão, testar apenas o componente final pode não revelar a origem da falha.
A validação deve confirmar se o comando foi gerado, se chegou ao dispositivo, se a proteção está adequada e se houve resposta física compatível.
Intervenções em circuitos energizados exigem procedimentos de segurança e competência técnica apropriada.
Painel de automação: integração entre comando, proteção e controle
O painel de automação organiza componentes como CLPs, módulos de entrada e saída, fontes, relés, disjuntores, bornes, dispositivos de comunicação, inversores, soft starters e interfaces.
Além de acomodar os equipamentos, deve favorecer identificação, manutenção, dissipação térmica, segregação de circuitos e acesso técnico compatível com o projeto.
Problemas no painel podem afetar vários equipamentos simultaneamente.
Uma fonte com instabilidade pode interromper o CLP, a IHM e os sensores.
Uma conexão frouxa pode causar falhas intermitentes.
Aquecimento excessivo, contaminação, interferência eletromagnética, ausência de identificação ou alterações sem atualização dos diagramas também dificultam o diagnóstico.
A montagem e a adequação do painel devem considerar o esquema elétrico, a aplicação, os níveis de tensão, a proteção dos circuitos, a organização dos cabos e os requisitos técnicos aplicáveis.
Em ampliações e retrofits, a compatibilidade entre componentes novos e existentes precisa ser analisada antes da alteração.
Como uma falha afeta o desempenho do processo?
Uma falha em um único componente pode produzir sintomas em diferentes pontos da linha.
Um sensor que não confirma posição pode impedir o CLP de liberar a próxima etapa.
Um problema de comunicação pode deixar a IHM sem dados e, ao mesmo tempo, interromper o comando de um inversor.
Uma parametrização incorreta pode fazer o motor operar de forma diferente da esperada, provocando alarmes ou paradas.
Já uma falha de alimentação no painel pode parecer, inicialmente, uma falha de software.
A relação entre causa e sintoma nem sempre é direta.
Por isso, o diagnóstico deve seguir uma sequência lógica: observar o comportamento do processo, identificar o ponto em que a sequência foi interrompida, verificar permissivos e intertravamentos, conferir alimentação e comunicação, analisar entradas e saídas e só então avaliar a substituição de componentes.
Registros de alarmes e histórico de intervenções ajudam a distinguir falhas repetitivas de ocorrências isoladas.
Checklist de informações para diagnóstico
Antes de solicitar uma intervenção ou iniciar uma análise técnica, reúna, quando disponíveis:
- Modelo, fabricante e identificação do CLP, IHM, inversor, soft starter, sensor, atuador e módulos associados.
- Aplicação do equipamento e etapa do processo em que o sintoma ocorre.
- Descrição objetiva da falha, incluindo se é contínua, intermitente ou relacionada a uma condição específica.
- Mensagens e códigos de alarmes apresentados na IHM, no CLP ou no dispositivo de acionamento.
- Histórico de ocorrências, intervenções recentes, alterações de programa e substituições realizadas.
- Diagramas elétricos, fluxogramas, listas de entradas e saídas, manuais e backups disponíveis.
- Parâmetros relevantes de inversores, soft starters, controladores e dispositivos de comunicação.
- Condições de alimentação, sinais envolvidos, estado das proteções e informações sobre o ambiente de instalação.
- Registros de testes já realizados e componentes que foram isolados ou validados.
Com essas informações, a avaliação tende a ser mais objetiva e reduz-se o risco de trocar componentes sem confirmar a causa.
A SS Elétrica e Automação Industrial informa capacidade para atuar em montagem, adequação, instalação, substituição e modernização de elementos de automação, integrando comandos elétricos e controle conforme a necessidade operacional identificada no projeto.
Segurança, normas e documentação na manutenção industrial
A segurança deve ser tratada como parte central do planejamento da manutenção de automação industrial, e não como uma etapa isolada após a execução do serviço.
Em instalações com painéis de automação, CLPs, IHMs, inversores de frequência, soft starters, sensores, atuadores e comandos elétricos, uma intervenção inadequada pode afetar tanto a integridade das pessoas quanto a disponibilidade e o controle do processo.
NR-10 e segurança em instalações elétricas
A NR-10 estabelece requisitos e medidas de controle relacionados à segurança em instalações e serviços com eletricidade.
Na prática, a aplicação dos requisitos depende das características da instalação, do nível de tensão, do tipo de intervenção, dos riscos identificados e das responsabilidades envolvidas no serviço.
Antes de iniciar uma atividade, é necessário avaliar se o trabalho pode ser realizado com o sistema desenergizado e quais medidas de proteção são aplicáveis.
Entre os controles normalmente considerados estão a desenergização, a constatação da ausência de tensão, a prevenção contra reenergização, a sinalização, o controle de acesso e o uso de procedimentos e equipamentos compatíveis com os riscos da atividade.
A sequência efetiva deve ser definida por profissional competente, conforme o escopo e as condições encontradas no local.
Em sistemas de automação, a segurança elétrica não se limita ao painel principal.
Fontes de alimentação, circuitos de comando, entradas e saídas de CLPs, acionamentos, circuitos de emergência e interfaces com máquinas também precisam ser considerados.
Mesmo quando um equipamento aparenta estar parado, podem existir fontes distintas de energia, cargas armazenadas ou comandos remotos capazes de provocar movimentos e energizações inesperadas.
NR-12 e segurança em máquinas
A NR-12 está relacionada à segurança no trabalho em máquinas e equipamentos.
Sua aplicação deve considerar a máquina como um conjunto, incluindo seus elementos mecânicos, elétricos, de controle, proteção e operação.
Por isso, a manutenção de componentes de automação pode influenciar diretamente funções de segurança, intertravamentos, comandos de parada e condições de acesso às zonas de risco.
Uma alteração em um sensor, relé, CLP, lógica de controle ou dispositivo de comando não deve ser analisada apenas pelo funcionamento imediato da máquina.
É necessário verificar se a mudança preserva a função prevista, se os dispositivos de proteção continuam atuando e se a lógica de comando permanece coerente com a análise de risco aplicável.
A análise de risco ajuda a identificar perigos, situações de exposição, medidas de proteção e requisitos de operação ou manutenção.
Ela não deve ser substituída por uma avaliação superficial baseada somente na troca de componentes ou na eliminação de um alarme.
Em máquinas modificadas, ampliadas ou modernizadas, o escopo da intervenção pode exigir uma nova avaliação técnica das condições de segurança.
Documentação e rastreabilidade da intervenção
Documentar uma manutenção permite compreender o que foi encontrado, o que foi alterado e quais condições foram verificadas após o serviço.
Essa rastreabilidade facilita diagnósticos futuros, apoia a gestão de ativos e reduz a dependência de informações informais entre turnos ou equipes.
Conforme o escopo e a complexidade da instalação, podem apoiar o controle técnico:
- diagramas elétricos e diagramas de comando atualizados;
- arquitetura do sistema de automação e identificação dos equipamentos;
- lista de entradas e saídas do CLP;
- relação de parâmetros de inversores, soft starters e controladores;
- registros de alarmes, falhas e intervenções anteriores;
- descrição das alterações realizadas em lógica, parametrização ou cabeamento;
- relatórios de inspeção, testes e validação funcional;
- registros de desenergização, bloqueio e liberação do equipamento;
- manuais, fichas técnicas e informações de aplicação dos componentes;
- evidências de atualização de desenhos e documentos após retrofit ou expansão.
Parâmetros devem ser registrados com critério, principalmente quando sua alteração pode modificar velocidade, torque, rampas, limites, proteções ou respostas do processo.
Também é importante separar a configuração anterior da configuração aplicada, registrar a justificativa técnica da mudança e indicar quais testes foram realizados.
Proteção, comando seguro e conformidade
A proteção deve ser avaliada em conjunto com o comando.
Uma proteção física pode perder efetividade se o circuito de intertravamento estiver desabilitado, se um sensor estiver incorretamente parametrizado ou se a lógica permitir uma partida em condição insegura.
Da mesma forma, um comando de parada precisa ser analisado conforme sua função, sua categoria de risco quando aplicável e sua integração com os demais dispositivos da máquina.
Conformidade não significa apenas possuir documentos ou substituir um componente.
Ela depende da relação entre o projeto, a instalação, os equipamentos, os procedimentos, a capacitação das pessoas envolvidas e a verificação das condições reais de operação.
Por esse motivo, requisitos e medidas devem ser definidos conforme o escopo, a instalação, a máquina e a avaliação técnica aplicável.
A SS Elétrica e Automação Industrial informa que atua com foco em segurança, rigor técnico e atendimento às normas e regulamentações aplicáveis.
Em serviços de elétrica industrial, automação, painéis, comandos, adequações e modernização, a integração entre os aspectos elétricos e de controle é relevante para que a solução seja analisada de forma coerente com a necessidade operacional do cliente.
Quando necessário, a empresa informa também a possibilidade de emissão de ART, conforme o serviço e a responsabilidade técnica envolvida.
Quando consultar um profissional habilitado?
A consulta a um profissional habilitado é recomendável sempre que a atividade envolver instalações elétricas, alteração de circuitos de comando, modificação de lógica de segurança, intervenção em máquinas, mudança de parâmetros críticos, expansão de sistemas, substituição de componentes com impacto funcional ou avaliação de conformidade.
Também é prudente buscar avaliação técnica quando os documentos disponíveis estiverem desatualizados, quando houver falhas recorrentes sem causa definida ou quando a intervenção puder alterar as condições de proteção, operação ou manutenção.
Trabalhadores não autorizados ou sem capacitação adequada não devem realizar intervenções em sistemas energizados, circuitos de segurança ou equipamentos industriais.
Quando a ART pode ser necessária?
A necessidade de ART depende do tipo de serviço, das atribuições profissionais, da responsabilidade técnica assumida, da legislação e das regras do conselho profissional aplicável.
Não é adequado concluir essa necessidade apenas pelo nome da atividade ou pelo componente que será reparado.
A definição deve ocorrer durante o levantamento do escopo, considerando se haverá projeto, instalação, adequação, alteração, supervisão, manutenção ou responsabilidade técnica formal.
Por isso, o contratante deve solicitar esclarecimento sobre o escopo documental e verificar, com a empresa e o profissional responsável, quais registros são aplicáveis ao serviço específico.
Como contratar e avaliar um serviço de manutenção de automação industrial?
O que levantar antes de solicitar uma proposta?
A contratação de manutenção de automação industrial deve começar pelo entendimento do processo e dos ativos envolvidos, não apenas pela descrição de um defeito.
Um briefing bem estruturado ajuda a delimitar responsabilidades, identificar riscos, selecionar os profissionais adequados e evitar que a intervenção seja baseada somente em sintomas.
Antes de consultar uma empresa especializada, reúna, sempre que disponíveis, as seguintes informações:
- Processo industrial: descreva a máquina, a linha ou a etapa produtiva afetada, sua função no processo e o impacto percebido quando ocorre uma falha.
- Ativos envolvidos: relacione CLPs, IHMs, inversores de frequência, soft starters, sensores, atuadores, painéis de automação, comandos elétricos e dispositivos de comunicação industrial.
- Histórico de falhas: registre alarmes, mensagens exibidas, comportamento intermitente, alterações recentes, substituições de componentes e recorrência do problema.
- Escopo esperado: esclareça se a necessidade envolve inspeção, diagnóstico, conserto, manutenção preventiva, adequação, modernização, retrofit, expansão, comissionamento ou start-up.
- Documentação disponível: informe a existência de diagramas elétricos, listas de I/O, programas de CLP, telas de IHM, parâmetros de inversores, manuais, registros de manutenção e versões de software.
- Requisitos de segurança: indique as condições de acesso, os procedimentos internos, a necessidade de desenergização, bloqueio e etiquetagem, as permissões aplicáveis e as exigências relacionadas à NR-10 e à NR-12.
- Condições operacionais: considere ambiente, regime de funcionamento, criticidade do equipamento, disponibilidade de peças, restrições de parada e necessidade de integração com equipes internas.
Esses dados não substituem o diagnóstico técnico.
Eles apenas tornam a avaliação inicial mais objetiva e ajudam a empresa contratada a compreender o contexto antes de definir o método de trabalho.
Critérios para avaliar uma empresa de manutenção
A comparação entre prestadores deve priorizar competência técnica, segurança, clareza e adequação ao processo.
Preço isolado, promessa genérica de rapidez ou uma lista extensa de equipamentos não é suficiente para demonstrar que o fornecedor conseguirá atuar de forma segura e coerente com a instalação.
1. Experiência aplicável ao problema
Verifique se o fornecedor demonstra familiaridade com sistemas industriais semelhantes quanto ao tipo de máquina, arquitetura de controle, componentes e nível de criticidade.
A experiência relevante não significa apenas conhecer determinado fabricante, mas compreender a relação entre elétrica, automação, comandos, proteção, lógica de controle e comportamento do processo.
Também é importante distinguir experiência declarada de escopo efetivamente oferecido.
A empresa deve explicar se atua em manutenção, conserto, adequação, modernização, implantação ou expansão, e quais informações precisa analisar antes de confirmar a melhor abordagem.
2. Integração entre elétrica e automação
Muitos sintomas de automação têm origem fora do programa do CLP.
Uma falha de comunicação pode estar relacionada à alimentação, aterramento, interferência, conexão, proteção ou parametrização.
Da mesma forma, um atuador que não responde pode envolver comando elétrico, dispositivo de potência, sinal de saída, lógica de intertravamento ou condição do próprio processo.
Por isso, avalie se o fornecedor possui uma abordagem integrada.
A capacidade de relacionar painéis e comandos elétricos com CLPs, IHMs, inversores, sensores e atuadores reduz o risco de trocar componentes sem confirmar a causa da falha.
O diagnóstico deve considerar o sistema como um conjunto, preservando a segurança e a rastreabilidade da intervenção.
3. Método de diagnóstico
Pergunte como os sintomas serão registrados, quais evidências serão analisadas e de que maneira as hipóteses serão testadas.
Um método tecnicamente consistente costuma separar quatro possibilidades que podem produzir sinais semelhantes:
- falha física de um componente;
- problema de alimentação, conexão ou sinal elétrico;
- erro de parametrização ou configuração;
- falha de comunicação, lógica de controle ou intertravamento.
O troubleshooting deve avançar por verificações compatíveis com o escopo e com os procedimentos de segurança aplicáveis.
Após a correção, é necessário validar o comportamento do equipamento em condições controladas, registrar alterações e indicar eventuais pendências.
A simples liberação da máquina sem evidência do que foi testado dificulta a manutenção futura.
4. Capacidade de retrofit e modernização
Em instalações industriais, a manutenção pode revelar componentes obsoletos, falta de documentação, limitações de expansão ou incompatibilidade entre gerações de equipamentos.
Nesses casos, o fornecedor deve conseguir diferenciar um reparo pontual de uma necessidade de retrofit.
O retrofit pode envolver a substituição ou atualização de CLP, IHM, inversor, soft starter, sensores, atuadores, módulos de entrada e saída, redes e painéis.
Porém, a troca de tecnologia precisa considerar a lógica existente, os sinais de campo, os comandos, as proteções, a disponibilidade de peças, a documentação e a continuidade operacional.
A modernização adequada não é simplesmente substituir um componente: é preservar ou melhorar a função do sistema com planejamento técnico.
5. Clareza do escopo e da documentação
Solicite que o escopo descreva o que será avaliado, ajustado, substituído, testado e documentado.
Também deve ficar claro o que depende de informações do cliente, de acesso à máquina, de peças, de parada controlada ou de análise complementar.
Entre os registros que podem apoiar a rastreabilidade estão o diagnóstico, os alarmes observados, os parâmetros alterados, os componentes substituídos, os testes realizados, as recomendações e as limitações encontradas.
Quando houver mudanças em diagramas, programas, telas ou parâmetros, a necessidade de atualização documental deve ser tratada de forma explícita.
Entidades e etapas que podem fazer parte do escopo
A necessidade de manutenção pode se relacionar a diferentes serviços de manutenção industrial.
Uma intervenção corretiva pode evoluir para adequação de comandos; uma ampliação pode exigir expansão de entradas e saídas; uma modernização pode demandar retrofit; e uma nova implantação deve incluir comissionamento e start-up.
O comissionamento corresponde à verificação planejada de que instalação, conexões, parametrizações, sinais e funções atendem ao escopo técnico antes da operação normal.
O start-up envolve a colocação do sistema em funcionamento e o acompanhamento das condições iniciais de operação, conforme o planejamento do projeto.
O retrofit busca atualizar ou substituir partes de uma máquina ou linha, preservando a finalidade industrial e tratando as limitações identificadas.
A expansão acrescenta capacidade, equipamentos, pontos de controle ou funções a uma estrutura existente.
Essas etapas não devem ser presumidas como incluídas em toda contratação.
O cliente precisa confirmar quais atividades fazem parte do serviço e quais serão tratadas separadamente.
O mesmo vale para suporte técnico, programação, atualização de desenhos, treinamento operacional e acompanhamento após a intervenção.
Como a SS Elétrica e Automação Industrial se posiciona?
A SS Elétrica e Automação Industrial foi fundada em 2026, em Goiânia-GO, a partir da união das expertises de seus sócios, Ronald Diogo e Jeferson Silva.
Conforme as informações institucionais fornecidas, os profissionais da empresa acumulam mais de 12 anos de experiência no mercado e atuam com soluções para elétrica industrial e automação.
Para uma indústria que avalia um serviço, esse posicionamento é relevante porque a manutenção de automação industrial frequentemente exige análise conjunta de painéis, comandos elétricos, sistemas de controle e equipamentos de campo.
A SS informa capacidade de atuar em implantação, adequação, manutenção, conserto, modernização, comissionamento, start-up, retrofit e expansão de sistemas, conforme a necessidade de cada projeto.
A empresa também informa atendimento a indústrias, fábricas, centros de produção, empresas de engenharia, integradores e equipes de manutenção, com capacidade de atuação em diversas regiões do Brasil.
A definição do escopo, da metodologia e dos documentos aplicáveis deve ser feita a partir das condições reais da instalação.
Quando necessário, a SS informa que pode emitir ARTs, observando o escopo e os requisitos técnicos aplicáveis.
Perguntas úteis antes da contratação
- O fornecedor analisará o processo ou apenas o componente apontado como defeituoso?
- O diagnóstico integrará elétrica industrial, comandos, automação e instrumentação envolvida?
- Quais documentos devem ser disponibilizados pela indústria?
- O escopo contempla inspeção, correção, testes e registro da intervenção?
- Há possibilidade de adequação ou retrofit caso o equipamento esteja obsoleto?
- Como serão tratadas desenergização, bloqueio, permissões e requisitos de segurança?
- O comissionamento, o start-up, a expansão ou o suporte técnico fazem parte do escopo?
- Quais alterações em parâmetros, programas, desenhos ou telas precisarão ser documentadas?
- Será necessária avaliação profissional específica ou emissão de ART conforme o serviço?
Próximo passo
Se a sua indústria precisa avaliar uma falha, organizar uma rotina de manutenção, adequar um sistema existente ou planejar uma modernização, reúna as informações do processo, dos ativos, do histórico e da documentação disponível.
Em seguida, consulte a SS Elétrica e Automação Industrial para apresentar a necessidade específica e verificar qual escopo técnico é compatível com a instalação.
A análise deve considerar segurança, integração entre elétrica e automação, clareza documental e adequação às condições reais da operação.